მილსადენის თავი უნდა მოერგოს ნომინალურ დიამეტრზე მეტს. ის უნდა შეესაბამებოდეს პოლიმერს, ფორმულირებას, მილების სტანდარტს, გამომავალს, ექსტრუდერის კავშირს, კალიბრაციის სისტემას და თქვენი ოპერატორების ზომებს. ეს სახელმძღვანელო ამ შენატანებს აქცევს შესყიდვის სპეციფიკაციად PVC, PE, CPVC, PP და PPR მილების წარმოებისთვის.


საყიდლად ამილის ექსტრუზიის საძირკვლის თავი, გაუგზავნეთ მიმწოდებელს ხუთი შესატყვისი მონაცემთა ნაკრები: მასალა და ფორმულირება; მილის სტანდარტი, დიამეტრი და კედლის დიაპაზონი; გამომავალი და ხაზის სიჩქარე; ექსტრუდერის ფლანგისა და დნობის შესასვლელი ინტერფეისი; და ქვედა დინების კალიბრატორი, ვაკუუმი, გაგრილება და გადაზიდვის მოწყობა. მოთხოვნა, რომელიც იძლევა მხოლოდ "PVC მილს, 110 მმ" არ არის მზად ინჟინერიისთვის.
კონტრაქტის ყველაზე მნიშვნელოვანი პუნქტია მიღების პირობა. დაასახელეთ წარმოების რეალური მასალა, მილის ზომა, სტაბილური გამომავალი, ხაზის სიჩქარე, გათბობა და სენსორის დაყენება, დასაშვები კედლის ცვალებადობა, გარე დიამეტრი, ოვალურობა, ზედაპირის მდგომარეობა და პროდუქტის საჭირო ტესტები. კეფის თავი აყალიბებს ცხელ დნობას, მაგრამ ის თავისთავად არ იძლევა გარანტიას საბოლოო გაცივებული მილის.
პირველი გადაწყვეტილება არ არის დიამეტრი
პირველი გადაწყვეტილება არის წარმოების კონვერტი. ერთმა თავმა შეიძლება აწარმოოს ახლომდებარე ზომის ჯგუფი ცვალებადი კვერებით და მანდრილებით. ძალიან ფართო ზომის დიაპაზონმა შეიძლება გამოიწვიოს კომპრომისები ნაკადის, ცხოვრების დროის, კორექტირების, წნევისა და შეცვლის სამუშაოებში. სწორი დიაპაზონი დამოკიდებულია მასალასა და სიჩქარეზე, არა მხოლოდ იმაზე, თუ რომელი ჩანართები ფიზიკურად მოთავსდება სხეულში.
ჩვენ ყოველ გამოძიებას ვყოფთ სამ საზღვრად. პროდუქტის საზღვარი მოიცავს მილის მასალას, სტანდარტს, დიამეტრს და კედელს. პროცესის საზღვარი მოიცავს გამომავალს, სიჩქარეს, ტემპერატურას და წნევას. მექანიკური საზღვარი ფარავს ფლანგს, ცენტრალურ ხაზს, გამათბობლებს, სენსორებს, ამწევს და ქვედა დინების პოზიციას.
| მყიდველის შეყვანა | რატომ ცვლის სასიკვდილო თავს | მტკიცებულება გასაგზავნად |
|---|---|---|
| პოლიმერი და სრული ფორმულა | ცვლის სიბლანტეს, სითბოს მგრძნობელობას, ცურვას, ცვეთას, კოროზიის რისკს, საცხოვრებელი დროის ლიმიტს და გაწმენდის მეთოდს | ფისოვანი კლასის მონაცემთა ფურცელი, ფორმულირების პროცენტები და ნიმუში |
| მილების სტანდარტი და გამოყენება | განსაზღვრავს მზა პროდუქტს, რომელიც ხაზმა უნდა აწარმოოს და შეამოწმოს | ზუსტი სტანდარტული ნომერი, გამოცემა, ბაზარი და შიდა ნახაზი |
| OD, კედელი, SDR ან გრაფიკის დიაპაზონი | ადგენს რგოლის ნაკადის არეალს, ხელსაწყოების ოჯახს და პრაქტიკულ ცვლილებას ნაწილის დიაპაზონს | ზომის მაგიდა მინიმალური, ნორმალური და მაქსიმალური პროდუქტებით |
| წმინდა გამომავალი და ხაზის სიჩქარე | ცვლის ნაკადის სიჩქარეს, წნევას, გათბობის დატვირთვას, ყოფნის დროს და გაგრილების მოთხოვნას ქვემოთ | სტაბილური გაყიდვადი კგ/სთ თითოეული კრიტიკული ზომისთვის |
| ექსტრუდერის და ადაპტერის ინტერფეისი | განსაზღვრავს შესასვლელის გეომეტრიას, ჭანჭიკის შაბლონს, რეგისტრს, დალუქვას, ცენტრის სიმაღლეს და საყრდენს | კონტროლირებადი ნახაზი პლუს არსებული აპარატის გაზომილი ფოტოები |
| კალიბრაციის და გაგრილების სისტემა | გავლენას ახდენს დაშლაზე, საბოლოო OD-ზე, ოვალურობაზე, კედლის განაწილებაზე და დაწყების ქცევაზე | კალიბრატორის ნახაზები, ვაკუუმური ავზის მონაცემები, გაგრილების სიგრძე და გაყვანის პოზიცია |
| ცვლილების გეგმა | ადგენს, რომელი ნაწილებია მოსახსნელი, როგორ არის ისინი ცენტრში და რამდენად უსაფრთხოდ ამუშავებენ მათ ოპერატორები | შეცვალეთ სიხშირე, დასუფთავების მეთოდი, ამწეების სიმძლავრე და სამიზნე გაჩერება |
ჩვენი ქარხნის ხედი:ჩვენ არ მივიჩნევთ მილის ნომინალურ დიამეტრს, როგორც საკმარის მახასიათებელს. თუ მყიდველი გვაძლევს მხოლოდ ფისის სახელს და OD, ჩვენ ვითხოვთ კედლის სერიას, ფორმულას, გამოსავალს, ექსტრუდერის ინტერფეისს და ზომის მეთოდს ნაკადის ბილიკის დაფიქსირებამდე. სწრაფი ციტატა, რომელიც დაფუძნებულია გამოტოვებულ მონაცემებზე, ჩვეულებრივ გადააქვს პასუხგაუცემელ კითხვებს ექსპლუატაციაში.



დაიწყეთ მზა მილის სტანდარტით
კვარცხლბეკის თავი წარმოების ხელსაწყოა. ეს არ არის მილების სერთიფიკატი. მყიდველმა უნდა დაადგინოს პროდუქტის ზუსტი სტანდარტი და გამოცემა, ხოლო მომწოდებელმა უნდა გადათარგმნოს მილის კონვერტი ნაკადის გზაზე, ხელსაწყოების კომპლექტში და კორექტირების მეთოდად. საბოლოო შესაბამისობა დადასტურებულია მზა მილზე მისი ბაზრისთვის და გამოყენებისთვის საჭირო ტესტებით.
წყლის მილების საერთო პროექტებისთვის სამი სასარგებლო ოფიციალური მითითებააISO 1452-2:2009 PVC-U მილებისთვის, ISO 4427-2:2019 PE მილებისთვისდაISO 15874-2:2013 PP მილებისთვის, რომლებიც გამოიყენება ცხელი და ცივი წყლის დანადგარებში. კონტრაქტის მომზადებისას შეამოწმეთ მიმდინარე გამოცემა, ცვლილებები და ეროვნული მიღება.
| მილების ოჯახი | ოფიციალური საწყისი მითითება | ინფორმაცია Die-head RFQ-ს ჯერ კიდევ სჭირდება |
|---|---|---|
| PVC-U წნევის მილი | ISO 1452-2 ან საჭირო ეროვნული ექვივალენტი | PVC მშრალი შერევის ფორმულა, მილების სერია, ნომინალური OD, კედლის მაგიდა, სოკეტების შემწეობა, გამოსავალი, ხაზის სიჩქარე და ზედაპირის მოთხოვნები |
| PE წნევის მილი | ISO 4427-2 ან საჭირო ეროვნული ექვივალენტი | ზუსტი PE ნაერთი, SDR დიაპაზონი, OD დიაპაზონი, მყარი ან ერთობლივი კონსტრუქცია, ზოლის ან ფენის მოწყობა, გამომავალი და გაგრილების სისტემა |
| PP ან PPR ცხელი და ცივი წყლის მილი | ISO 15874-2 ან საჭირო ეროვნული ექვივალენტი | ზუსტი PP კლასი, მილის განზომილების კლასი, სერვისის გამოყენება, ფენის კონსტრუქცია, დიამეტრი და კედლის დიაპაზონი, გამომავალი და კალიბრაციის მეთოდი |
| ელექტრო მილები ან სამრეწველო მილები | მყიდველის შესაბამისი ეროვნული, ინდუსტრიის ან მომხმარებლის სპეციფიკაცია | მასალის ფორმულა, სიხისტე ან ფუნქციონალური სამიზნე, გეომეტრია, ფერი, ბეჭდვა ან ზოლები, ტესტის გეგმა და დასაშვები ზედაპირის დეფექტები |
RFQ-ში არ დაწეროთ „საერთაშორისო სტანდარტის მიხედვით“.დაასახელეთ დოკუმენტი, ნაწილი, გამოცემა და ადგილობრივი მიღება. შემდეგ მიამაგრეთ თქვენი დასრულებული მილის ნახაზი და შემოწმების გეგმა. მსგავსი ნომინალური ზომები შეიძლება ჰქონდეს სხვადასხვა კედლის დიაპაზონი, ტესტის პირობები და იდენტიფიკაციის მოთხოვნები.
კიდევ ერთი განცალკევება მნიშვნელოვანია. სასმელი წყლის დამტკიცება ეხება მილსადენის მზა პროდუქტს და მის დასველებულ მასალებს. Nanhaiya-სგან კვარცხლბეკის შეკვეთა არ გადასცემს სასმელი წყლის ნებართვას მყიდველის მილს. ფისოვანი დამტკიცება, ნაერთების კონტროლი, წარმოების ჩანაწერები და მესამე მხარის სერტიფიცირება რჩება მილების მწარმოებლის შესაბამისობის სისტემის ნაწილი.
მიუთითეთ რეალური ფორმულა და არა მხოლოდ PVC ან PE
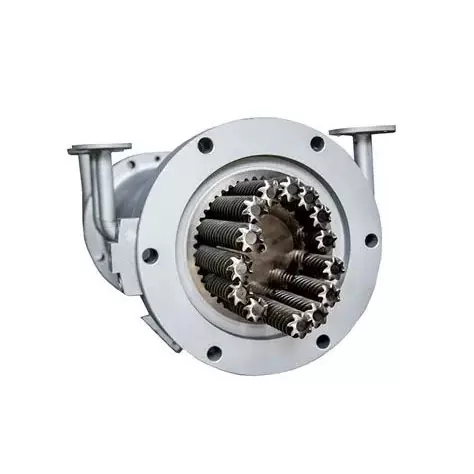
ნანჰაიასმილის ექსტრუზიის საძირკვლის თავიშემოთავაზებულია PVC-სთვის დანამატებით, PE, CPVC და PP. ეს სახელები განსაზღვრავს მატერიალურ ოჯახებს. ისინი არ გვეუბნებიან დნობის სიბლანტეს, შემავსებლის ჩატვირთვას, სტაბილიზატორის სისტემას, რეციკლირებულ შინაარსს, დამუშავების ფანჯარას ან თეფშების მიდრეკილებას.
PVC-სთვის გაგზავნეთ სრული მშრალი ნაზავის რეცეპტი წონისა და შერევის მდგომარეობის მიხედვით. კალციუმის კარბონატის დონე და ნაწილაკების დამუშავება, საპოხი ბალანსი, სტაბილიზატორის სისტემა, ზემოქმედების მოდიფიკატორი, დამუშავების დამხმარე საშუალება, პიგმენტი და გადამუშავების პროცენტი შეიძლება შეცვალოს კედლის გარეგნობა, თავის წნევა და დეპონირების ქცევა.
PE ან PPR-ისთვის, გაგზავნეთ ზუსტი ნაერთის კლასი და მიმდინარე მომწოდებლის მონაცემთა ფურცელი. ჩართეთ ინფორმაცია დნობის მასის ნაკადის ან სიბლანტის შესახებ, როგორც გამოქვეყნებულია ამ კლასის, სიმკვრივის, დანამატების, ნახშირბადის ან ფერის სისტემისთვის, ხელახლა დაფქვის ლიმიტისა და საიდენტიფიკაციო ზოლების ან ფუნქციური ფენების ერთობლივი ექსტრუდირებისთვის.
PVC და CPVC
სითბოს ისტორია და ცხოვრების დრო იმსახურებს დიდ ყურადღებას. ნაკადის გზამ თავიდან უნდა აიცილოს არასაჭირო შეკავება, ხოლო გათბობის გეგმა უნდა უზრუნველყოფდეს კონტროლირებად გაშვებას და გაწმენდას. ფორმულის ცვლილებები უნდა იყოს გამჟღავნებული დამზადებამდე.
PE
ხარისხი, დნობის ძალა, გამომავალი და გაგრილების სიმძლავრე ერთად მოქმედებს. მაღალი სიმძლავრის PE თავებს სჭირდება სტაბილური წრეწირის ნაკადი და შესაბამისი ზომის სისტემა და არა უბრალოდ უფრო დიდი რგოლოვანი უფსკრული.
PP და PPR
მიუთითეთ ზუსტი ფისოვანი და მომსახურების პროდუქტი. ცხელი და ცივი წყლის მილს, სამრეწველო მილსა და მრავალშრიან კონსტრუქციას შეიძლება დასჭირდეს სხვადასხვა ხელსაწყოები, გაგრილება და მიღების პირობები.
ჩვენი ქარხნის ხედი:როდესაც მწარმოებელი გუნდი ცვლის შემავსებელს, ფისის ხარისხს ან რეციკლირებული პროცენტს ხელსაწყოების დამტკიცების შემდეგ, კვარცხლბეკი მოულოდნელად არ გახდა არაზუსტი. პროცესის შეყვანა შეიცვალა. ჩვენ ჩავწერთ საცნობარო ფორმულირებას ტექნიკურ ხელშეკრულებაზე, ასე რომ, მომავალი პრობლემების მოგვარება იწყება ცნობილი მდგომარეობიდან.

კვარცხლბეკის გახსნა არ არის მილის საბოლოო ზომა
ცხელი რგოლოვანი დნობა არ ტოვებს კვერს და რჩება გეომეტრიულად ფიქსირდება. ის შეიძლება ადიდდეს გასასვლელში, ჩამოიწიოს ჩამოტვირთვისას, დაუკავშირდეს კალიბრატორს, შეკუმშოს გაციებისას და განაგრძოს ცვლილება მისი ტემპერატურის გათანაბრებისას. სწორედ ამიტომ, ნომინალური 110 მმ მილი ავტომატურად არ იყენებს 110 მმ-იან ღობეს.
საბოლოო შედეგი მომდინარეობს სისტემიდან: ექსტრუდერის გამომავალი, დნობის ტემპერატურა და წნევა, კადრისა და მანდრილის გეომეტრია, წრეწირის სითბოს ბალანსი, ცენტრირება, ჰაერის ბილიკი, კალიბრატორი, ვაკუუმი, გაგრილება და გადაზიდვის სიჩქარე. თუ ეს ნაწილები შეძენილია სხვადასხვა მომწოდებლებისგან, მყიდველმა უნდა დანიშნოს ერთი კონტროლირებადი ინტერფეისის ნახაზი და ერთი მიღების პასუხისმგებლობის მატრიცა.
| საკონტროლო ელემენტი | რაზეც ის პირდაპირ გავლენას ახდენს | რისი დამტკიცება მარტო შეუძლებელია |
|---|---|---|
| სასიკვდილო და მანდრილის დინების გზა | დნობის წრიული განაწილება, წნევის დაკარგვა, რეზიდენციის ქცევა და მილის საწყისი ფორმა | საბოლოო ცივი OD, კედლის, ოვალურობის ან წნევის შესრულება |
| მანდრილის ცენტრირების რეგულირება | საწყისი წრეწირის უფსკრული და კედლის განაწილების კორექტირება | სტაბილური შედეგი, როდესაც ტემპერატურა, ნაკადი ან ქვედა დინების განლაგება განაგრძობს დრიფტს |
| გამათბობელი-ზონის მოწყობა | თერმული კონტროლი თავის გარშემო და მის გასწვრივ | დნობის რეალური ტემპერატურა განსაზღვრული გაზომვის მეთოდის გარეშე |
| კალიბრატორი და ვაკუუმის ავზი | გარე ზომა, ადრეული გაგრილება და ფორმის მხარდაჭერა | ერთიანი კედელი, როდესაც შემომავალი დნობის მილი არასტაბილურია |
| გაგრილების სისტემა | გამაგრების სიჩქარე, განზომილებიანი სტაბილურობა და ნარჩენი სითბოს მოცილება | კარგი გეომეტრია, როდესაც წყლის ტემპერატურა ან დინება უკონტროლოა |
| გადაზიდვა | ხაზის სიჩქარე, დაწევა და სტაბილური ტრანსპორტი | გაასწორეთ ზომები, როდესაც გამწევი არასწორად არის განლაგებული ან სიჩქარე იცვლება |
ზომების სასარგებლო წესი:მიუთითეთ ყველაზე პატარა და უდიდესი მილი, მაგრამ ინჟინერი რთულ სამუშაო კუთხეებში. ეს არის ხშირად ყველაზე დიდი მილები მაღალი სიმძლავრის დროს, ყველაზე თხელი კედელი მაღალი ხაზის სიჩქარით, დაბალი სიმძლავრის მცირე ზომა, რომელიც ზრდის ყოფნის დროს და პროდუქტი ყველაზე მჭიდრო კედელზე ან ზედაპირთან.


Nanhaiya გვთავაზობს რეგულირებად მანდრილებს, გაგრილების არხების ვარიანტებს და შესაცვლელი ლაინერებს მილების საყრდენების დიაპაზონში. გამოიყენეთ ეს პარამეტრები განსაზღვრული მიზეზით. კორექტირება სასარგებლოა, როდესაც ოპერატორებს აქვთ განმეორებადი ცენტრირების მეთოდი. აცვიათ შემცვლელი კომპონენტები გამოსადეგია, როდესაც მათი მოცულობა, სათადარიგო რაოდენობა და ჩანაცვლების პროცედურა ნათელია.
ჩაკეტეთ ექსტრუდერის ინტერფეისი დამუშავების დაწყებამდე
მილსადენს შეიძლება ჰქონდეს შიდა ნაკადის შესანიშნავი გზა და მაინც ვერ დაინსტალირდეს, რადგან ნავარაუდევი იყო შესასვლელი, რეგისტრი, ჭანჭიკის ნიმუში, დალუქვა ან ცენტრის სიმაღლე. ჩანაცვლების პროექტები განსაკუთრებით დაუცველია, რადგან მანქანების ნახატები შეიძლება იყოს ძველი, შეცვლილი ან მიუწვდომელი.
ჩვენ გვირჩევნია მტკიცებულების სამი ფორმა: ორიგინალური კონტროლირებადი ნახაზი, ახალი გაზომვები და ნათელი ფოტოები მასშტაბის მითითებით. თუ სამივე არ ეთანხმება, მოაგვარეთ კონფლიქტი წარმოების ნახაზის გამოქვეყნებამდე.
- ექსტრუდერის დამზადება, მოდელი და ხრახნიანი კონფიგურაცია
- ხრახნის დიამეტრი და ნომინალური გამომავალი დიაპაზონი
- განმუხტვის ან ადაპტერის ფლანგის ნახაზი
- დაარეგისტრირე დიამეტრი, სიღრმე და ტოლერანტობა
- ჭანჭიკის რაოდენობა, ძაფი, წრის წრე და ორიენტაცია
- დალუქვა-სახის გეომეტრია და შუასადებების მეთოდი
- დნობის შესასვლელი დიამეტრი და გარდამავალი სიგრძე
- საჭირო ამომრთველი ფირფიტა ან ეკრანის ინტერფეისი
- წნევის სენსორის პორტის ზომა და ადგილმდებარეობა
- დნობის ტემპერატურის სენსორის ტიპი და ჩასმა
- გამათბობლის ძაბვა, სიხშირე, სიმძლავრე და კონექტორები
- თერმოწყვილის ტიპისა და კონტროლერის თავსებადობა
- საყრდენის ცენტრის სიმაღლე და დინების მიმართულება
- საყრდენი ჩარჩო, ბორბლები, რელსები ან ამწევი წერტილები
- ხელმისაწვდომი სამონტაჟო და ტექნიკური კლირენსი
- მანძილი კალიბრატორამდე და გასწორების მითითება
Nanhaiya აწარმოებს კონფიგურირებადილულის ფლანგებიდა die-head კომპონენტები, ასე რომ, ადაპტერი შეიძლება განიხილებოდეს ხელმძღვანელის ნაცვლად დატოვონ როგორც ინსტალაციის სიურპრიზი. სრული ხაზის პროექტისთვის, გაასწორეთ დისკის ინტერფეისი არჩეულთანპლასტიკური ექსტრუდერის მანქანა, კონტროლი და ქვედა დინების აღჭურვილობა.
ჩვენი ქარხნის ხედი:ფლანგის ტელეფონის ფოტო გვეხმარება განლაგების გაგებაში, მაგრამ ის არ განსაზღვრავს ჭანჭიკის წრეს ან არ აღრიცხავს მორგებას. ჩვენ ვიყენებთ ფოტოს კითხვების მოსაძებნად. ლითონის მოსაჭრელად ვიყენებთ ხელმოწერილ ნახატს. ეს განსხვავება ხელს უშლის ინტერფეისის მცირე შეცდომას მთელი ინსტალაციის გადადებაში.


შეარჩიეთ კონსტრუქცია მასალისა და დასუფთავების მოვალეობის გარშემო
Nanhaiya-ს გამოყოფილი მილის საძირკველი იყენებს მაღალი სიმტკიცის შენადნობ ფოლადს გამაგრებული ზედაპირებით და დამზადებულია ზუსტი CNC დამუშავებით და თერმული დამუშავებით. მისი გენერალიექსტრუდერის სასიკვდილო თავიგვერდზე ჩამოთვლილია 38CrMoAl, აზოტირება და ზედაპირის სიხისტე HV950-დან HV1000-მდე.
ეს მნიშვნელობები სასარგებლო საწყისი მონაცემებია, მაგრამ დამტკიცებულმა სპეციფიკაციამ მაინც უნდა განსაზღვროს ზუსტი კომპონენტის მასალა, დამუშავების მოცულობა, დასრულებული სიხისტის კრიტერიუმი, ნაკადის ზედაპირის დასრულება, განზომილებიანი შემოწმება და კოროზიის ნებისმიერი მოთხოვნა. ერთი კომპონენტის სიხისტის მნიშვნელობა არ უნდა იყოს კოპირებული ყველა შესაკრავზე, გამათბობელ საფარზე ან სტრუქტურულ ნაწილზე.
| სერვისის მდგომარეობა | შესყიდვების შეშფოთება | რა უნდა განისაზღვროს ციტატაში |
|---|---|---|
| შევსებული PVC | აბრაზიული მინერალური შემავსებელი, დეპოზიტები და დასუფთავების სიხშირე | ფორმულა, შემავსებლის დონე, დასველებული კომპონენტის მასალა და დამუშავება, შესაცვლელი აცვიათ ფარგლები და გაწმენდის მეთოდი |
| CPVC ან სითბოს მგრძნობიარე ნაერთი | თერმული ისტორია, შეკავება და მასალის დეგრადაცია | დამუშავების ფანჯარა, ნაკადის ბილიკის კონცეფცია, გათბობის ზონები, სენსორის წერტილები, გაშვების და გამორთვის პროცედურა |
| ნახშირბადის შავი PE | სტაბილური განაწილება, ზედაპირის ხარისხი და ხანგრძლივი გაშვება | რთული კლასი, გამომავალი დიაპაზონი, წნევის ფანჯარა, გამათბობლის მოწყობა და დასუფთავების ხელმისაწვდომობა |
| რეციკლირებული შინაარსი | დაბინძურება, სიბლანტის ცვალებადობა და აბრაზიული ნაწილაკები | წყარო, მაქსიმალური პროცენტი, ფილტრაციის გეგმა, ნიმუში, მოსალოდნელი ცვალებადობა და მიღების ლიმიტები |
| ფერის ხშირი ცვლილებები | შეკავება, წვდომა, ნაწილის შეცვლა და ჯართი | ფერის თანმიმდევრობა, საწმენდი მასალა, დაშვებული შეცვლის დრო, გაწმენდის პროცედურა და მოსახსნელი ნაწილები |
უფრო რთული არ არის სრული მატერიალური სტრატეგია.ზედაპირის სიმტკიცე, კორპუსის სიღრმე, სუბსტრატის სიმტკიცე, კოროზიის ქცევა, დასრულება და შეკეთების მეთოდი უნდა შეესაბამებოდეს კომპონენტს და პროცესს. სთხოვეთ მომწოდებელს ჩამოთვალოს რა მკურნალობს, როგორ მოწმდება და რომელი ინსპექტირების ჩანაწერი მოყვება შეკვეთას.


მიმოხილვა Nanhaiya'sწარმოების აღჭურვილობა, სერთიფიკატებიდატექნიკური მომსახურებამიმწოდებლის კვალიფიკაციის დროს. ინსტალაციის ინსტრუქციები და გრძელვადიანი ტექნიკური რჩევები შეიძლება იყოს შეთანხმებული მხარდაჭერის ფარგლებში.
ზომის შეცვლა აქციეთ შესყიდვის გაანგარიშების ნაწილად
ხელსაწყოების დაბალი ფასი შეიძლება იყოს ძვირი, თუ ყოველი ცვლილება აკავშირებს ამწეს, აზიანებს გამათბობლებს ან მოითხოვს განმეორებით ცდა-შეცდომის ცენტრირებას. ჰკითხეთ, როგორ მოიხსნება საფენი და მანდრილი, სად არის მოთავსებული ცხელი ნაწილები, რომელი შესაკრავები მუშავდება, როგორ აღდგება გასწორება და რომელი ლუქები ან სახარჯო მასალები იცვლება.
| ცვლილების კითხვა | რატომ უნდა აინტერესებდეს მყიდველი | კონტრაქტის გამომავალი |
|---|---|---|
| რომელი ზომები იზიარებს ერთ სხეულს? | აჩვენებს თავების რეალურ რაოდენობას და ცვლის ნაწილების კომპლექტებს | თავსებადობის მატრიცა მილის OD, კედლის დიაპაზონისა და მასალის მიხედვით |
| რა უნდა გაცივდეს ამოღებამდე? | გავლენას ახდენს შეფერხების დროზე და მართვის უსაფრთხოებაზე | წერილობითი ტემპერატურა და დამუშავების პროცედურა |
| როგორ არის ორიენტირებული კვერი და მანდრილი? | გავლენას ახდენს დამწყებ ჯართსა და კედლის კორექციაზე | რეგულირების დიაგრამა, საცნობარო პოზიციები და ტრენინგი |
| რა იარაღები და ამწევი მოწყობილობებია საჭირო? | ხელს უშლის სახიფათო იმპროვიზებულ მართვას | ხელსაწყოების სია, ნაწილების წონა, აწევის წერტილები და მოწყობილობების ნახატები |
| რომელი ნაწილებია რუტინული სათადარიგო ნაწილები? | ამცირებს ძაფების, დალუქვის, გამათბობელის ან სენსორის დაზიანების შემდეგ დროებს | ორწლიანი რეკომენდირებული სათადარიგო სია, ფასიანი ნივთების მიხედვით |
| როგორ იწმინდება ნაკადის ბილიკი? | ცვლის სამუშაოს, ზედაპირის რისკს და ფერის შეცვლას | დამტკიცებული დასუფთავების ხელსაწყოები, მასალები და დემონტაჟის საფეხურები |
შერეული პროდუქტის გრაფიკისთვის, გამოთვალეთ ცვლილების ღირებულება საათების, შრომისა და დაწყების ჯართის მიხედვით. თუ მცენარე კვირაში რამდენჯერმე იცვლება ორ შორეულ მილსადენს შორის, ორმა სრულმა თავმა შეიძლება დაიცვან წარმოების მეტი დრო, ვიდრე ერთი სხეული მრავალი ჩანართით. თუ ცვლილებები იშვიათია და დიაპაზონი კომპაქტურია, საერთო სხეული შეიძლება იყოს მგრძნობიარე.
ჩვენი ქარხნის ხედი:ჩვენ ვკითხულობთ ვინ შეცვლის ხელსაწყოებს და რა ამწევი მოწყობილობაა ხელმისაწვდომი. დიზაინი, რომელიც მუშაობს სუფთა ასამბლეის სკამზე, შეიძლება იყოს უხერხული ცხელი ექსტრუდერისა და ვაკუუმის ავზის გვერდით. ოპერატორის წვდომა არის საინჟინრო შეყვანა და არა გაყიდვის შემდგომი დეტალი.

გამოიყენეთ მილის დეფექტები პასუხისმგებელი პროცესის ზონის მოსაძებნად
როდესაც მილის სპეციფიკაციები ამოიწურება, ოპერატორები ხშირად არეგულირებენ საყრდენს, რადგან მისი ცენტრირების ჭანჭიკები ჩანს. ამან შეიძლება დროებით გააუმჯობესოს ერთი წაკითხვა ტემპერატურის, ექსტრუდერის ან ქვედა დინების პრობლემის დამალვისას. ჩაწერეთ დეფექტი გარშემოწერილობის გარშემო და მილის სიგრძის გასწვრივ, სანამ ერთდროულად რამდენიმე ცვლილებას განახორციელებთ.
| დაფიქსირდა დეფექტი | სასიკვდილო შემოწმებები | ზედა და ქვედა დინების ჩეკები | ყიდვის გაკვეთილი |
|---|---|---|---|
| ერთი მხარე მუდმივად სქელია | მანდრილის ცენტრირება, დინების ბილიკის დეპოზიტები, დაზიანება, გამათბობლის ბალანსი და შეკრების გასწორება | ექსტრუდერის მატება, კალიბრატორის გასწორება, ვაკუუმის განაწილება, გაგრილება და გადაზიდვის გასწორება | საჭიროებს მისაწვდომ ცენტრირებას, ტემპერატურულ ზონებს და გასწორების მითითებას |
| კედელი იცვლება მილის გარშემო და გასწვრივ | ფხვიერი რეგულირება, თერმული ციკლი, არასტაბილური წნევა ან არათანაბარი ნაკადი | კვება, ხრახნიანი გამომავალი, ხაზის სიჩქარის კონტროლი, ვაკუუმი და წყლის ტემპერატურის სტაბილურობა | მიიღეთ სტაბილური ოპერაციული ფანჯარა და არა გაზომვების ერთი მოკლე ნაკრები |
| გრძელი ზედაპირის ხაზები | დაბინძურება, დეპონირება, ნაკაწრი ან დაზიანებული ტუჩის ზედაპირი | გაუხსნელი ნაწილაკები, ფილტრაცია, კალიბრატორის დაზიანება და დამუშავების ნიშნები | განსაზღვრეთ საწმენდი ხელსაწყოები, ფილტრის გეგმა, ზედაპირის შემოწმება და სათადარიგო ხელსაწყოები |
| ყვითელი, ყავისფერი ან შავი ზოლები | მკვდარი ზონები, დეპოზიტები, გადაჭარბებული ადგილობრივი სიცხე და ხანგრძლივი ცხოვრების დრო | დაბინძურებული საკვები, ლულის საბადოები, ხრახნების ცვეთა და გამორთვის პრაქტიკა | გადახედეთ დნობის სრულ გზას და დასუფთავების რუტინას ძველი გეომეტრიის კოპირებამდე |
| თავზე მაღალი წნევა | შეზღუდული რგოლის უფსკრული, დაბალი ტემპერატურა, ბლოკირება ან ნაკადის შეუფერებელი გზა | ეკრანის შეზღუდვა, მასალის სიბლანტე, გამომავალი მოთხოვნა და სენსორის მდგომარეობა | მიუთითეთ წნევის საზომი წერტილი და სამუშაო ლიმიტი სპეციფიკაციაში |
| მილის ოვალურობა | არათანაბარი გასასვლელი ნაკადი ან მილის საწყისი პოზიცია | კალიბრატორის ცვეთა, ვაკუუმი, გაგრილების ბალანსი, საყრდენი და გადაზიდვის გასწორება | საბოლოო ოვალურობა მიეკუთვნება სრული ხაზის მიღების ტესტს |
| უხეში შიდა ზედაპირი | მანდრილის დასრულება, დეპოზიტები, ტემპერატურა და დინების ქცევა | მასალის ტენიანობა, დისპერსიულობა, დეგრადაცია და გამომავალი სტაბილურობა | ნიმუშის დამტკიცებაში ჩართეთ როგორც შიდა, ასევე გარე ზედაპირის კრიტერიუმები |
ერთი ცვლილების წესი:ჩაწერეთ საბაზისო ხაზი, შეცვალეთ ერთი კონტროლირებადი ცვლადი, დაელოდეთ მასალის გავლას ხაზის გავლით, მონიშნეთ დაზარალებული მილი და კვლავ გაზომეთ. ტემპერატურის შემთხვევითი რეგულირება, ცენტრირება, ვაკუუმი და ამოღება ერთდროულად ანადგურებს მიზეზის დასადგენად საჭირო მტკიცებულებებს.
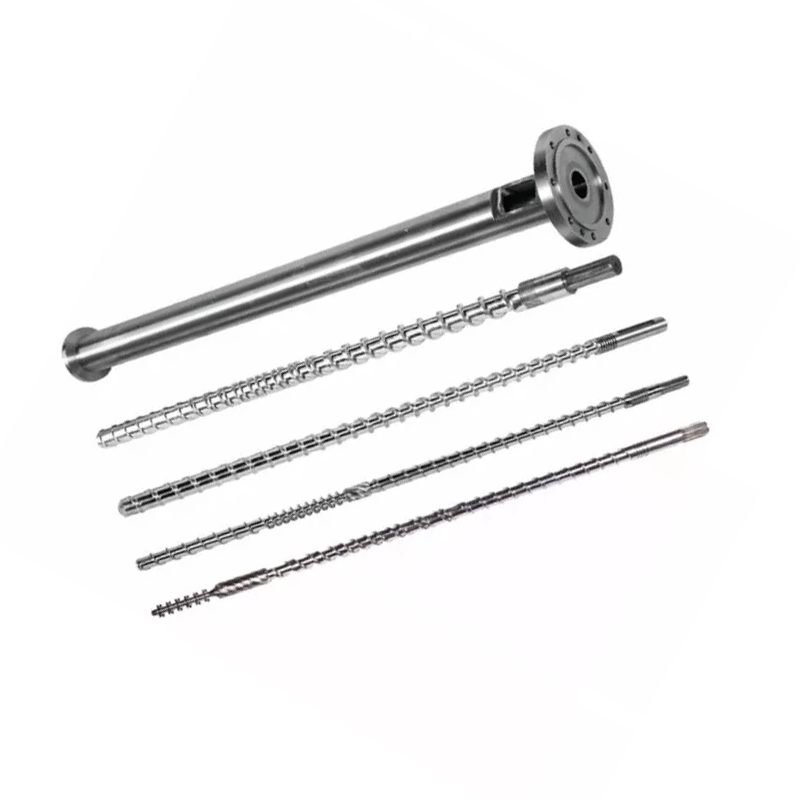
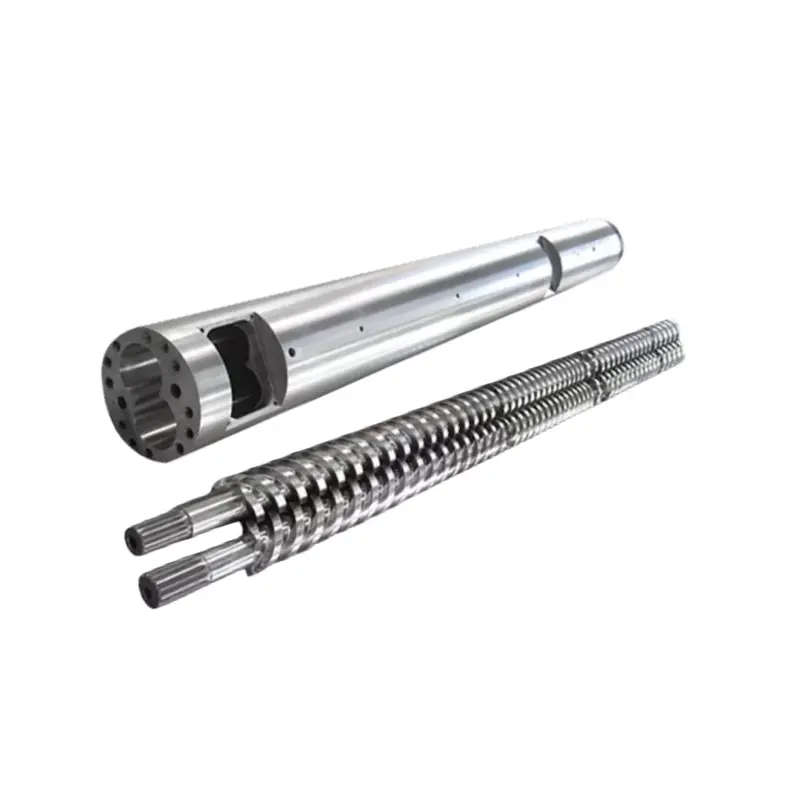
თუ გამომავალი ან დნობის წნევა არასტაბილურია თავსახურამდე, ასევე შეამოწმეთ ხრახნი და ლულა. ნანჰაიას მარაგიPVC მილის ერთჯერადი ხრახნები, PVC მილის პარალელური ხრახნიანი ლულებიდაPVC მილის კონუსური ორხრახნიანი ლულები. საყრდენი არ უნდა იყოს გადამუშავებული ნახმარი ან უვარგისი პლასტიფიკაციის განყოფილების კომპენსაციისთვის.

მილის ექსტრუზიის საძირკვლის თავის RFQ საკონტროლო სია
სრული RFQ საშუალებას აძლევს მყიდველს შეადაროს საინჟინრო სფერო, ნაცვლად იმისა, რომ შეადაროს დაბალი საბაზო ფასი ინკლუზიურ ციტატთან. განათავსეთ შემდეგი ელემენტები ერთ შესწორებაზე კონტროლირებად პაკეტში.
- პროდუქტების იდენტიფიცირება.ჩამოთვალეთ ყველა მილის OD, კედლის დიაპაზონი, SDR ან გრაფიკი, ფენის კონსტრუქცია, ფერი და გამოყენება. მონიშნეთ ნორმალური პროდუქტი და ყველაზე რთული ზომა.
- დაასახელეთ სტანდარტი.მიეცით ზუსტი სტანდარტი, ნაწილი, გამოცემა, ეროვნული მიღება და შიდა ნახაზი. მიამაგრეთ მზა მილის შემოწმების გეგმა.
- გაამჟღავნეთ მასალა.მოგვაწოდეთ სრული PVC ფორმულა ან ზუსტი PE, PP ან PPR კლასის, დანამატები, შემავსებელი, პიგმენტი, რეციკლირებული შინაარსი და მომწოდებლის მონაცემთა ფურცლები.
- განაკვეთის განსაზღვრა.მიეცით წმინდა გასაყიდი გამომავალი და ხაზის სიჩქარე თითოეული კრიტიკული პროდუქტისთვის, პლუს ხელმისაწვდომი გაგრილების სიმძლავრე და ნორმალური მუშაობის გრაფიკი.
- აღწერეთ ექსტრუდერი.ერთიანი, პარალელური ტყუპი ან კონუსური ორმაგი ხრახნიანი მდგომარეობა; ხრახნიანი დიამეტრი; ძრავის სიმძლავრე; ნორმალური დნობის წნევა და ტემპერატურა; ადაპტერის განლაგება; და მიმდინარე პროცესის ლიმიტები.
- აკონტროლეთ ინტერფეისი.მიამაგრეთ ფლანგა, რეგისტრი, ჭანჭიკის წრე, დალუქვის პირი, დნობის შესასვლელი, ცენტრის სიმაღლე, სენსორ-პორტი და დამხმარე ნახაზები.
- მიუთითეთ ელექტრო დეტალები.ჩამოთვალეთ გამათბობლის ძაბვა და სიხშირე, თერმოწყვილების ტიპი, კონექტორის სტანდარტი, კონტროლერის თავსებადობა, კაბელის სიგრძე და სახიფათო ზონის მოთხოვნები, თუ ეს შესაძლებელია.
- ქვედა დინების ხაზის ჩვენება.ჩართეთ კალიბრატორის ზომები, ვაკუუმის ავზი, გაგრილების სიგრძე, სპრეის ან ჩაძირვის განლაგება, გადაზიდვის ტიპი, ცენტრალური ხაზი და მანძილი საძირკვლის გასასვლელიდან.
- აირჩიეთ ცვლილების ფარგლები.ჩამოთვალეთ ნაწილების შემცვლელი კომპლექტები, სათადარიგო გამათბობლები და სენსორები, ლუქები, შესაკრავები, დამუშავების ხელსაწყოები, შესანახი თაროები და სასურველი ზომის შეცვლის პროცედურა.
- განსაზღვრეთ დოკუმენტები.მოითხოვეთ შეკრების და ნაწილების ნახაზები, მასალების ანგარიშები, მასალების და თერმული დამუშავების ჩანაწერები, განზომილებიანი შემოწმება, ელექტრო სია, საოპერაციო ინსტრუქციები და სათადარიგო ნაწილების სია.
- დაწერეთ მისაღები ტესტი.დაასახელეთ რეზინი, ფორმულა, მილის ზომა, გაშვების ხანგრძლივობა, გამომავალი, ხაზის სიჩქარე, პროცესის ჩანაწერები, განზომილების ნიმუშის აღება და გავლის/ჩავარდნის კრიტერიუმები.
- მხარდაჭერის გარკვევა.შეთანხმდით ინსტალაციის მითითებებზე, ექსპლუატაციაში გაშვების პასუხისმგებლობაზე, ოპერატორის ტრენინგზე, დისტანციურ დახმარებასა და საზღვრებზე დისტანციური და სრული ხაზის შესრულებას შორის.
ჩანაცვლების გაფრთხილება:ნახმარი საძირკველი შეიძლება აღარ შეინარჩუნოს თავდაპირველი ზომები. გაზომეთ აპარატის ინტერფეისი და კარგი შენარჩუნებული მილი, იპოვეთ ორიგინალური ნახატები და ახსენით, რატომ იცვლება ძველი თავი. ყველა ნახმარი განზომილების კოპირებამ შეიძლება გამოიწვიოს იგივე ნაკადის ან გასწორების პრობლემა.
ხრახნიანი კონფიგურაცია ასევე უნდა შეესაბამებოდეს მატერიალურ მოვალეობას. დაათვალიერეთ Nanhaiya'sერთი ხრახნები, პარალელური ტყუპი ხრახნებიდაკონუსური ორხრახნიანი ლულებიროდესაც გამოძიება მოიცავს სრულ პლასტიფიკაციის განყოფილებას. აქსესუარებისთვის და დაკავშირებული ხელსაწყოებისთვის გამოიყენეთექსტრუზიის სათადარიგო ნაწილების დიაპაზონი.
მიიღეთ ხელმძღვანელი იმ საწარმოო პირობით, რომლის გაყიდვას აპირებთ
განზომილებიანი შემოწმება ადასტურებს, რომ წარმოებული კომპონენტები ემთხვევა ნახაზს. ეს არ ადასტურებს, თუ როგორ გადის კონკრეტული ნაერთი მთლიან ხაზში. ხმის მიღების გეგმა ორი ნაწილისგან შედგება: კომპონენტის გადამოწმება და წარმოების გაშვება.
| მიღების ეტაპი | რა უნდა გადაამოწმოს | ჩანაწერი შესანახად |
|---|---|---|
| დოკუმენტის განხილვა | დამტკიცებული ნახაზის გადახედვა, მასალების ბილეთი, შემცვლელი ნაწილის მატრიცა, გამათბობლებისა და სენსორების სია, სახელმძღვანელოები და სათადარიგო არე | ხელმოწერილი დოკუმენტის რეესტრი |
| კომპონენტის შემოწმება | კრიტიკული ინტერფეისები, კონცენტრული მახასიათებლები, დალუქვის სახეები, შესაკრავები, პორტები, მასალა, დამუშავება და ხილული ნაკადის ზედაპირის მდგომარეობა | განზომილებიანი და მატერიალური ან მკურნალობის ჩანაწერები მითითებულია ბრძანებაში |
| შეკრების შემოწმება | მორგება, ორიენტაცია, გამათბობლის მონტაჟი, სენსორის ჩასმა, ცენტრირების მოძრაობა, მხარდაჭერა, აწევა და წვდომა | შეკრების სია ფოტოებით |
| გაცხელების შემოწმება | ზონის იდენტიფიკაცია, კონტროლერის პასუხი, სენსორის კითხვა, დენის გაყვანა და თერმული სტაბილურობა | ზონის რუკა და სტაბილიზირებული წაკითხვები |
| წარმოების გაშვება | შეთანხმებული მასალა, მილის ზომა, გამოსავალი, ხაზის სიჩქარე, ტემპერატურა, დნობის წნევა, ძრავის დატვირთვა, ვაკუუმი და გაგრილების პირობები | დროზე დაფუძნებული პროცესის ფურცელი და შენახული ნიმუშები |
| მილების შემოწმება | OD, კედელი საათის რამდენიმე პოზიციაზე, ოვალურობა, მასა სიგრძეზე, შიდა და გარე ზედაპირი, სისწორე და საჭირო სტანდარტული ტესტები | ინსპექტირების ანგარიში დაკავშირებულია ნიმუშის პოზიციასთან და წარმოების დროს |
| რუტინული ოპერაცია | გაშვება, ცენტრის კორექტირება, ნორმალური გაჩერება, უსაფრთხო დაშლა ან ზომის ერთი შეთანხმებული ცვლილება | ოპერატორის გაფორმება და ღია ნივთების სია |
გამოიყენეთ მყიდველის ნორმალური ფორმულირება, როდესაც ეს პრაქტიკულია. თუ საჭიროა შემცვლელი მასალა, ჩაწერეთ განსხვავება და შეზღუდეთ ტესტის დადასტურება. წარმატებული PE გაშვება არ ადასტურებს PVC ფორმულას და სქელი კედლიანი დაბალი სიჩქარის პროდუქტი არ ამტკიცებს თხელი კედლის მაღალსიჩქარიან მდგომარეობას.
ჩვენი ქარხნის ხედი:ჩვენ ურჩევნიათ სტაბილური გაშვება მიკვლევადი გაზომვებით, ვიდრე მოკლე ჩვენება მაქსიმალური გამომავალი. წნევა უნდა დარჩეს, კედლის მაჩვენებლები უნდა დარჩეს კონტროლირებადი, გამათბობლები არ უნდა მოძრაობდნენ არანორმალურად და გაცივებული მილი უნდა აკმაყოფილებდეს შეთანხმებულ შემოწმებას. ეს შედეგი ორივე მხარეს აძლევს სასარგებლო გადაცემის წერტილს.


ხშირად დასმული კითხვები
რა ინფორმაციაა საჭირო მილის ექსტრუზიის საძირკვლის თავის ციტირებისთვის?
გაგზავნეთ პოლიმერის კლასი და ფორმულა, მილის სტანდარტი, სრული ზომა და კედლის დიაპაზონი, სამიზნე გამომავალი და ხაზის სიჩქარე, ექსტრუდერის ტიპი, დნობის შესასვლელი და ფლანგების ნახაზი, გამაცხელებლის ძაბვა, სენსორის მოთხოვნები, ქვედა დინების კალიბრაციის დეტალები, სასურველი ცვლილების ნაწილები და მიღების გეგმა. მიმდინარე კავშირის ფოტოები და გაზომილი ნახატები ასევე სასარგებლოა ჩანაცვლებითი პროექტებისთვის.
შეიძლება თუ არა ერთი მილის საყრდენი თავი PVC, PE და PPR?
საერთო გარე სხეული შეიძლება ტექნიკურად იყოს შესაძლებელი ვიწრო განსაზღვრულ პროექტში, მაგრამ PVC, PE და PPR არ ქმნიან იგივე ნაკადის, თერმული ან ზომის პირობებს. ჩვენ ჯერ შევადარებთ სრულ ფორმულირებას, გამომავალს, ზომის დიაპაზონს, დინების ბილიკის მოთხოვნებს და გაწმენდის მეთოდს. ცალკე ინსტრუმენტები ან ცალკე თავი შეიძლება იყოს უფრო უსაფრთხო წარმოების არჩევანი.
უდრის თუ არა მილის საყრდენი დიამეტრი საბოლოო მილის დიამეტრს?
ჩვეულებრივ არა. ცხელ ტუბი იცვლება კვარცხლბეკის დატოვების შემდეგ, რადგან დნობა ადიდდება, იშლება, შედის კალიბრატორში და გაცივდება. საძირკვლისა და მანდრილის საჭირო ზომები უნდა იყოს შემუშავებული მასალის, გამომავალი, ხაზის სიჩქარის, ვაკუუმის ზომისა და გაგრილების სისტემით, და არა პირდაპირ კოპირებული მილის ნომინალური ზომიდან.
შეუძლია თუ არა მარტო საყრდენი მილის კედლის სისქის და ოვალურობის გარანტიას?
არა. საფენის თავი ადგენს დნობის რგოლურ განაწილებას, მაგრამ კედლის საბოლოო სისქე და ოვალურობა ასევე დამოკიდებულია დნობის სტაბილურობაზე, ცენტრირებაზე, ტემპერატურის ბალანსზე, კალიბრატორის მდგომარეობაზე, ვაკუუმზე, გაგრილებაზე, გადაზიდვის გასწორებაზე და ხაზის სიჩქარეზე. მიღებამ უნდა შეამოწმოს სრული საოპერაციო ხაზი.
რომელ მასალას იყენებს ნანჰაია ექსტრუზიის კვარცხლბეკის თავებისთვის?
Nanhaiya-ს გენერალური ექსტრუდერის საძირკვლის გვერდი ჩამოთვლილია 38CrMoAl აზოტირებით და ზედაპირის სიხისტე HV950-დან HV1000-მდე. გამოყოფილი მილის ექსტრუზიის საძირე თავი აღწერილია, როგორც შენადნობის ფოლადი გამაგრებული ზედაპირით. საბოლოო მასალის, თერმული დამუშავებისა და დასველებული ზედაპირის მოთხოვნები უნდა დადასტურდეს ფისის, დანამატების და გაწმენდის მეთოდისთვის დამტკიცებულ სპეციფიკაციაში.
ვიყიდო ერთი საყრდენი თავი მრავალი ზომის ჩანართით თუ რამდენიმე სრული თავი?
გამოიყენეთ შესაცვლელი ნაწილები, როდესაც ზომის დიაპაზონი, გამოსავალი და დასუფთავების რუტინა საშუალებას აძლევს ერთ სხეულს დაფაროს სამუშაო ზედმეტი კორექტირების გარეშე. ცალკეულ თავებს შეიძლება ჰქონდეს აზრი, როდესაც პროდუქტები მნიშვნელოვნად განსხვავდება დიამეტრით, პოლიმერით, გამოსავლით, ფენის სტრუქტურით ან შეცვლის სიხშირით. შეადარეთ მთლიანი ცვლილების დრო და წარმოების რისკი და არა მარტო ხელსაწყოების ფასი.
როგორ უნდა იქნას მიღებული მილის ექსტრუზიის საძირკვლის თავი?
დაიწყეთ ნახაზი, მასალა, დამუშავება, გამათბობელი, სენსორი, ფლანგები და დინების ბილიკის შემოწმებით. შემდეგ გაუშვით შეთანხმებული საწარმოო მასალა მილის მითითებულ ზომაზე, გამომავალსა და ხაზის სიჩქარეზე. ჩაწერეთ ტემპერატურა, დნობის წნევა, კედლის ჩვენებები გარშემოწერილობის გარშემო, გარე დიამეტრი, ოვალურობა, ზედაპირის მდგომარეობა, მასა სიგრძეზე და ნებისმიერი ტესტი, რომელიც საჭიროა სამიზნე მილის სტანდარტით.
რა იწვევს წნეხილი მილის კედლის ერთი მხარის სქელს?
შესაძლო მიზეზებს მიეკუთვნება საძირკვლის ან მანდრილის არასწორ ცენტრირება, გარშემოწერილობის ტემპერატურის დისბალანსი, დნობის არათანაბარი ნაკადი, ნალექები ან დაზიანება ნაკადის გზაზე, ექსტრუდერის არასტაბილური გამომავალი, კალიბრატორის არასწორი განლაგება, არათანაბარი ვაკუუმი ან გაგრილება და გადაზიდვის არასწორი განლაგება. შეამოწმეთ ტენდენცია ცენტრალური ჭანჭიკების გამოყენებამდე ქვედა დინების პრობლემის დასამალად.
ტექნიკური შინაარსი მომზადებულია Nanhaiya-ს ამჟამინდელი პროდუქტის, აღჭურვილობისა და მომსახურების ინფორმაციისგან, მხარდაჭერილი მხოლოდ ISO მილების სტანდარტის ოფიციალური გვერდებით. საბოლოო მატერიის გეომეტრია, მასალა, დამუშავება, ზომები და მიღების კრიტერიუმები განისაზღვრება დამტკიცებული პროექტის სპეციფიკაციით.