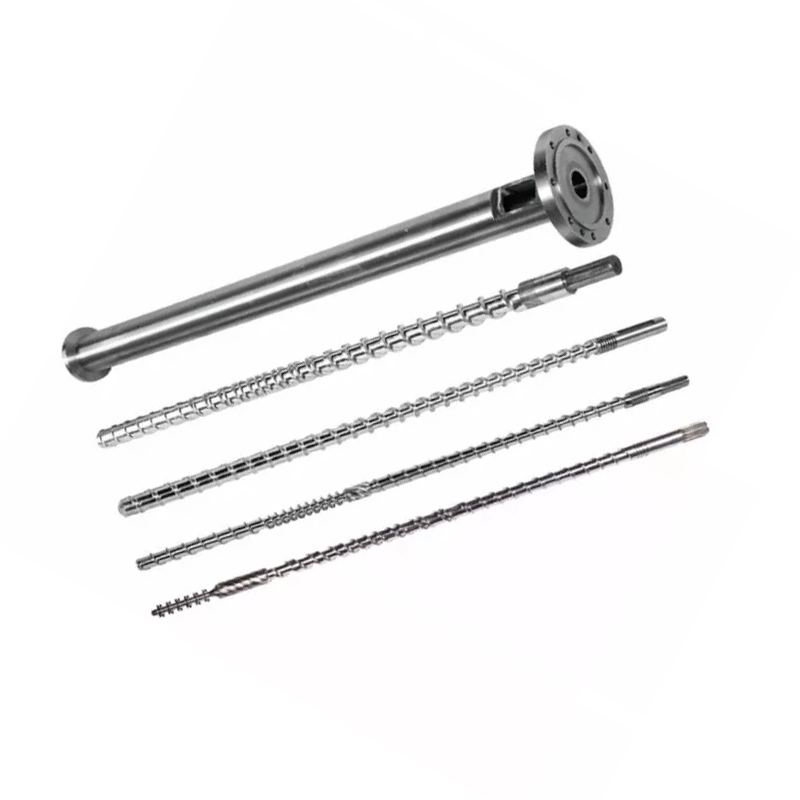
ტყუპი ხრახნიანი ნაკრები აქვს ერთზე მეტი სამუშაო უფსკრული. ხმის შეკეთების ან ჩანაცვლების გადაწყვეტილების მისაღებად, მოახაზეთ თითოეული ხრახნი, ლულის თითოეული წილის, შეჯვარების კავშირი და მანქანის ინტერფეისები ერთი კონტროლირებადი მითითების ქვეშ.
გაზომეთ პარალელური ორმაგი ხრახნი და ლულის ცვეთა, როგორც შესაბამისი სისტემა. ჩაწერეთ ორივე ხრახნი დასახელებულ ღერძულ სადგურებზე, ფიგურის რვა ნაჭრის ორივე წილი განსაზღვრული მიმართულებებით, ხრახნიდან ხრახნიანი დისტანცია, ცენტრის მანძილი, ფაზირება და ღერძული მორგება. შეადარეთ რუკა დამტკიცებულ ნახაზს. სიმპტომებმა შეიძლება გამოიწვიოს შემოწმება, მაგრამ გაზომვები წყვეტს, შეიცვალოს თუ არა ხრახნები, ლულა თუ სრული ნაკრები.

პარალელურ ტყუპ ხრახნს არ აქვს ერთი უნივერსალური კლირენსი
ჩვეულებრივ ერთ ხრახნებზე, დიამეტრული კლირენსი ხშირად გამოიხატება როგორც ლულის შიდა დიამეტრი მინუს ხრახნიანი ფრენის გარე დიამეტრი. რადიალური კლირენსი ამ განსხვავების ნახევარია. ჩვენიერთი ხრახნიანი ცვეთის საზომი სახელმძღვანელოგანმარტავს, თუ რატომ უნდა შეესაბამებოდეს ღერძული სადგურები და განმარტებები.
ლოკალური დიამეტრული ურთიერთობა = ლულის შესაბამისი განზომილება გამოკლებული შესაბამისი ხრახნიანი გარე დიამეტრი
ლოკალური რადიალური ურთიერთობა = ლოკალური დიამეტრული ურთიერთობა გაყოფილი 2-ზე
ეს არითმეტიკა არ აღწერს შერეული ტყუპი ხრახნიანი ნაკრების სრულ გეომეტრიას.
პარალელური ორმაგი ხრახნი ამატებს მეორე ხრახნს, შეჯვარების ზონას, ცენტრულ მანძილს და დროის კუთხურ ურთიერთობას. ლულა ჩვეულებრივ არის რვა ფიგურის პროფილი და არა ერთი მრგვალი ნახვრეტი. ტარება ასევე შეიძლება განსხვავდებოდეს მარცხენა და მარჯვენა წილებში და ფრენის საპირისპირო სახეებზე.
ამრიგად, საზომი ფაილი უნდა გამოყოს მინიმუმ ხუთი კავშირი:
- თითოეული ხრახნის გარე პროფილი მის შესაბამის ლულის წილამდე.
- ხრახნიდან ხრახნიანი კლირენსი ჩარევის რეგიონში.
- ცენტრის მანძილი და ორივე ლულის წილის პოზიცია.
- ბრუნვის ფაზირება, ხელის დაჭერა და მარცხენა ან მარჯვენა ხრახნიანი იდენტურობა.
- შესაბამისი ღერძული უფსკრული, ბიძგები, სპაზერები და ბოლო პოზიციები.
ჩვენი ქარხნის ხედი:მყიდველმა, რომელიც ითხოვს „0.3 მმ კლირენსს“ ზედაპირების დასახელების გარეშე, არ მოგვცა შესრულებადი მოთხოვნა. ჩვენ ვკითხულობთ არის თუ არა ეს რიცხვი დიამეტრული, რადიალური, შუალედური, გვერდითი, წვერი თუ ღერძული კლირენსი, სად იზომება და რა მდგომარეობაში. აქ გამოცნობას შეუძლია შექმნას ლითონის კონტაქტი ან დატოვოს ახალი ნაკრები.


შეინახეთ შეკრების იდენტურობა ხრახნების გამოჭერამდე
გაზომვები კარგავს მნიშვნელობას, თუ მარცხენა და მარჯვენა ხრახნები ერთმანეთში აირია ან მოხსნისას გაქრება ფაზის მითითება. ასამბლეის გაფხვიერებამდე გადაიღეთ დრაივერის ბოლო და გამონადენის ბოლო. მონიშნეთ ნახვის მიმართულება, რომელიც გამოიყენება როტაციის აღსაწერად, შემდეგ მონიშნეთ ორივე ხრახნი, ლილვები, შუალედები და დროის ნიშნები.
ჩაწერეთ, იყენებს თუ არა მანქანაერთობლივი მბრუნავი ხრახნებიანსაწინააღმდეგო მბრუნავი ხრახნები. ასევე ჩაწერეთ, არის თუ არა ხრახნები ერთი ცალი თუ ელემენტებისგან აწყობილი. არ ვივარაუდოთ, რომ ორი ხრახნი მსგავსი გარე ზომებით იზიარებს ერთსა და იმავე მხრივ, სლაინს, შეკვეთას ან ქრონომეტრს.
გამოიყენეთ მანქანების მწარმოებლის მოხსნის ინსტრუქციები და შეინახეთ ჩაკეტვისა და დროის ყველა ფუნქცია. თუ ხელახლა შეკრების შემდეგ წყვილის გადაქცევა დამტკიცებული პროცედურის მიხედვით შეუძლებელია, შეჩერდით. ამოძრავების ბრუნვის გამოყენებამ უცნობი ჩარევის დასაძლევად შეიძლება იდენტიფიკაციის შეცდომა ზიანს აქცევს.

შექმენით ერთი კოორდინატთა სისტემა ორივე ხრახნისთვის და ორივე ლობისთვის
გაწმინდეთ კომპონენტები ქულების, საფარის დაკარგვის ან ნახვრეტის ნიშნების ამოღების გარეშე. დაე, ნაწილებმა მიაღწიონ სტაბილურ შემოწმების ტემპერატურას. დააწესეთ ნულოვანი წერტილი დასახელებულ ბოლოზე და მონიშნეთ ღერძული სადგურები, რომლებიც შეიძლება განმეორდეს ხრახნიან წყვილსა და ლულაზე.
დაამატეთ სადგურები გეომეტრიის ცვლილებებამდე და მის შემდეგ, საკვების და სავენტილაციო ღიობები, შერევის რეგიონები და წნევის აგების დასასრული. თითოეულ სადგურზე იდენტიფიცირება მარცხენა ხრახნიანი, მარჯვენა ხრახნიანი, მარცხენა წილის და მარჯვენა წილის იდენტიფიცირება. ჩაწერეთ მრავალი კუთხოვანი მიმართულება, როდესაც მეთოდი საშუალებას იძლევა, რადგან ერთ დიამეტრს შეუძლია დამალოს ოვალურობა ან ცალმხრივი ცვეთა.
| ველი | როგორ ამოვიცნოთ იგი | რასაც ავლენს |
|---|---|---|
| ღერძული სადგური | მანძილი განსაზღვრული საკვების ან გამონადენის მონაცემებიდან | სადაც აცვიათ კონცენტრირდება პროცესის მონაკვეთის გასწვრივ |
| ხრახნიანი ვინაობა | მარცხნივ ან მარჯვნივ, მითითებული ნახვის დასასრულით | ასიმეტრიული ფრენის ტარება და წყვილის მთლიანობა |
| ხრახნიანი პროფილი | OD, ფესვის, წვერის ან ფლანგის მნიშვნელობა მეთოდით და კუთხური პოზიციით | ლითონის დაკარგვა სამუშაო ზედაპირებზე |
| ლულის ლობი | მარცხენა ან მარჯვენა წილი, მიმართულება და საზომი სიბრტყე | გადიდება, ოვალურობა და ადგილობრივი გამორეცხვა |
| ჩახლართული ურთიერთობა | დასახელებული ზედაპირები, კუთხოვანი პოზიცია, ფაზირების მდგომარეობა და მეთოდი | გადაჭარბებული ხარვეზის ან მექანიკური ჩარევის რისკი |
| ზედაპირის მდგომარეობა | სადგურის რუკაზე მიბმული დანომრილი ფოტო | ქულები, ორმოები, საფარის დაკარგვა, დეპოზიტები და საკონტაქტო ნიშნები |
| საცნობარო ღირებულება | დამტკიცებული ნახაზი, ახალი ნაწილის ანგარიში ან შეთანხმებული დიზაინის საბაზისო ხაზი | რამდენად შეიცვალა გეომეტრია |
კოპერიონის გამოქვეყნებული ლულის დიაგნოსტიკური მეთოდიმოითხოვს, რომ მისი ლულები იყოს სუფთა და მაგარი, შემდეგ იყენებს ხვრელის გაზომვას და მაღალი გარჩევადობის ვიდეო ინსპექტირებას ZSK და STS გარკვეულ ზომებზე. თქვენი მანქანა და ინსპექტირების ხელსაწყოები შეიძლება განსხვავდებოდეს, მაგრამ მიდგომა გვიჩვენებს, რატომ არის განზომილებიანი და ვიზუალური მტკიცებულებები ერთსა და იმავე ანგარიშში.
არ გამოიგონოთ გარჩევადობა ინსტრუმენტისა და მეთოდის მიღმა ათობითი ადგილების დამატებით. ჩაწერეთ ინსტრუმენტი, კალიბრაციის სტატუსი, დამხმარე მდგომარეობა, შემოწმების ტემპერატურა და ოპერატორის ან ინსპექტირების ჩანაწერი. განმეორებადი რუკა გულწრფელი გაურკვევლობით უფრო სასარგებლოა, ვიდრე შთამბეჭდავი ცხრილი, რომელიც აგებულია ორაზროვანი წერტილებიდან.



მზად არის თუ არა ამოღებული ორმაგი ხრახნიანი ნაკრები განსახილველად?გაგზავნეთ შეკრების ნახაზი, მარცხენა და მარჯვენა იდენტიფიკაცია, სადგურის რუკა, ფოტოები და მუშაობის ისტორია. ჩვენ შეგვიძლია ვიმსჯელოთ, რა უნდა იყოს დაცული და რომელ უბნებს სჭირდება უფრო მჭიდრო გაზომვა.
გაგზავნეთ აცვიათ რუკაიხილეთ პარალელური ტყუპი ხრახნიანი პროდუქტებიგამოიყენეთ ხაზის ქცევა ინსპექტირების ადგილების ასარჩევად და არა წარუმატებლობის გამოცხადებისთვის
ხრახნიანი სიჩქარით ვარდნა, არასტაბილური წნევა, დატვირთვის შეცვლა, ცუდი დისპერსია, გაუხსნელი მასალა და პროდუქტის განმეორებადი დეფექტები შეიძლება გაამართლოს ინსპექტირება. ისინი ასევე შეიძლება მოდიოდეს კვების, ფორმულირების, გამათბობლების, სენსორების, ვენტილაციის, შეზღუდული კვარცხლბეკის ან დისკის პრობლემისგან.
შეინახეთ ოპერაციული საბაზისო ხაზი რამდენიმე პარამეტრის ერთდროულად შეცვლამდე. ჩაწერეთ კვების ფაქტობრივი სიჩქარე, ხრახნიანი სიჩქარე, დატვირთვის ან ბრუნვის ჩვენება, წნევა, ზონის პარამეტრები, გაზომილი დნობის ტემპერატურა, როდესაც ხელმისაწვდომია და მზა პროდუქტის შემოწმება. შეადარეთ იგივე ფორმულირება და ქვედა დინების დაყენება.
Japan Steel Works აღნიშნავს, რომ გაცვეთილ ორხრახნიან ელემენტებს შეუძლიათ შეამცირონ გამტარუნარიანობა და დისპერსიულობა და შეიძლება ხელი შეუწყონ ხრახნიანი ლილვის ან გადაცემათა კოლოფის სერიოზულ უკმარისობას. ეს კარგი მიზეზია ადრეული შემოწმებისთვის, მაგრამ სიმპტომი მაინც უნდა იყოს დაკავშირებული თქვენი აპარატის ფიზიკურ მდგომარეობასთან.
თუ ხაზი უბრუნდება ნორმალურ მდგომარეობას მიმწოდებლის კალიბრაციის შესწორების ან დაბლოკილი ვენტილაციის შემდეგ, ჩვენ არ გავყიდით ცვეთას, როგორც დიაგნოზი. თუ პროცესი დარჩება არასტაბილური და გაზომვის რუკა აჩვენებს ადგილობრივ კლირენსის შესაბამის ზრდას, ჩანაცვლება გაცილებით ძლიერია. მიზანი წარმოების პრობლემის გადაჭრაა და არა უდიდესი ნაკრების შეკვეთის მოგება.
| დაკვირვებული ნიმუში | პროცესის შემოწმება დაგმობამდე | ფიზიკური მტკიცებულების მოძიება |
|---|---|---|
| გამომავალი ეცემა უცვლელი სიჩქარით | კვების სიზუსტე, მოცულობითი სიმკვრივე, რეცეპტი და კვარცხლბეკის შეზღუდვა | ადგილობრივი ჭაბურღილის გადიდება, ფრენის ცვეთა და კლირენსის ცვლილება |
| წნევა ან დატვირთვა ხდება არასტაბილური | კვება, ტემპერატურის კონტროლი, ვენტილაცია და ქვედა დინების შეზღუდვა | არათანაბარი მარცხენა/მარჯვენა ცვეთა, დეპოზიტები, დაზიანება ან კონტაქტის ნიშნები |
| დისპერსიის ან დნობის ხარისხი იკლებს | მასალის ნაკრები, დანამატის დოზირება, შერევის კონფიგურაცია და ტემპერატურის ისტორია | აცვიათ დანიშნულ შერევის ზედაპირებზე ან არასწორად დამონტაჟებულ ელემენტებზე |
| მეტალის ხმაური ან ბრუნვის უეცარი მატება | გააჩერეთ მანქანის პროცედურის ქვეშ და შეამოწმეთ წამყვანი და გასწორება | ახალი კონტაქტის ნიშნები, მოხრილი ნაწილები, ფაზის შეცდომა ან უცხო მასალა |
| სწრაფი განმეორებითი ტარება ჩანაცვლების შემდეგ | მასალების დაბინძურება, გასწორება, აწყობა, სამუშაო ლიმიტები და ზედაპირის შერჩევა | განმეორებითი დაზიანების ადგილმდებარეობა და მიმართულება |
გადაწყვიტეთ რა უნდა შეცვალოთ შესაბამისი ანგარიშიდან
მხოლოდ ხრახნებით ჩანაცვლება მიზანშეწონილია, როდესაც ლულის ორივე წილები რჩება დამტკიცებულ გეომეტრიაში, ცენტრის კავშირი კარგია და ცვეთის მიზეზი გასაგებია. მხოლოდ ლულის ჩანაცვლება ასევე შეიძლება გამართლებული იყოს, როდესაც ხრახნიანი წყვილი რჩება მისაღები და თავსებადი აღდგენილი ჭაბურღილის გეომეტრიასთან.
შეცვალეთ შესატყვისი ნაკრები, როდესაც ორივე მხარე ნახმარია, მითითების გეომეტრია გაურკვეველია, ან ახალი კომპონენტი კვლავ ეწინააღმდეგება დაზიანებულ პარტნიორს. თუ აცვიათ ნიმუში მიუთითებს არასწორ განლაგებაზე, ეტაპობრივ შეცდომაზე ან უცხო მასალაზე, ამოიღეთ ეს მიზეზი ახალი ნაწილების დამონტაჟებამდე.
| გაზომილი მდგომარეობა | შეფასების სავარაუდო ფარგლები | საჭირო დაცვა |
|---|---|---|
| ნახმარი ხრახნიანი წყვილი; ორივე ლობი დამტკიცებულ საზღვრებში | შეაკეთეთ ან შეცვალეთ ხრახნები | დაადასტურეთ აღდგენილი ან ახალი გეომეტრია შეკავებული ლულის მიმართ |
| ლულის წილები ნახმარი; ხრახნები დამტკიცებულ ფარგლებში | ლულის კვალიფიციური შეკეთება ან გამოცვლა | გადაამოწმეთ თავსებადობა როგორც შეკავებულ ხრახნებთან, ასევე ცენტრში მანძილით |
| ხრახნებიც და ლულაც ნახმარია | შესაბამისი ხრახნი და ლულის გამოცვლა | დაამტკიცოს ერთი კონტროლირებადი ნახაზის ნაკრები და შემოწმების გეგმა |
| ლოკალიზებული ქულა ან ცალმხრივი კონტაქტი | მიზეზის გამოკვლევა კომპონენტის არჩევამდე | შეამოწმეთ გასწორება, საკისრები, ლილვები, ფაზირება და დაბინძურება |
| გეომეტრია მისაღებია, მაგრამ მოვალეობა შეიცვალა | პროცესისა და გეომეტრიის მიმოხილვა | განსაზღვრეთ ახალი მასალა, გამომავალი, მანქანების ლიმიტები და პროდუქტის მიღება |
არ გამოიყენოთ ზოგადი ინტერნეტ მულტიპლიკატორი, როგორც ავტომატური ჩანაცვლების ლიმიტი. დიამეტრი, ხრახნიანი ტიპი, მანქანის დიზაინი, მასალისა და პროდუქტის ტოლერანტობა ყველაფერი მნიშვნელოვანია. ორიგინალური კონსტრუქციის ნახაზი და მანქანის მწარმოებლის მომსახურების კრიტერიუმები უნდა აკონტროლებდეს გადაწყვეტილებას.
უფრო ფართო სიმპტომებისა და სარემონტო არჩევანისთვის იხილეთ ჩვენიხრახნიანი ლულის აცვიათ და გამოცვლის სახელმძღვანელო. ეს ტყუპი სპეციფიკური გვერდი ამატებს მარცხნივ/მარჯვნივ, ლობს, ცენტრში და ეტაპობრივ ინფორმაციას, რომელსაც ჩვეულებრივი ერთი ნახვრეტიანი შემოწმება არ მოიცავს.
გამოიყენეთ აცვიათ ადგილი ზედაპირის დასაზუსტებლად
ნანჰაიასპარალელური ტყუპი ხრახნიანი პროდუქტებიმოიცავს PVC, PE, PP, რეზინის, პლასტმასის, კომპოზიციის და გრანულაციის აპლიკაციებს. მატერიალური მოვალეობა განსხვავდება ამ დიაპაზონში. შუშის ბოჭკოვანი, მინერალური შემავსებელი, პიგმენტი, რეციკლირებული დაბინძურება და კოროზიული კომპონენტები უნდა იყოს მითითებული კლასის და დატვირთვის მიხედვით.
ჩვენი თანამბრუნავი და უკუმბრუნავი პროდუქტის გვერდებზე ჩამოთვლილია იგივე ძირითადი საცნობარო მნიშვნელობები: 38CrMoAlA, HB260-დან 320-მდე თერმული დამუშავების სიხისტე, HV950-დან 1000-მდე აზოტირების სიმტკიცე, 0,50-დან 0,70 მმ-მდე აზოტირების სიღრმე და აზოტირების სიმტკიცე 1 ან უფრო დაბალი. მათ ასევე ჩამოთვლილია Ra0.4 და ხრახნიანი სისწორე 0.015 მმ.
ხელმისაწვდომი პროდუქტის მნიშვნელობებში ასევე შედის ქრომის სიმტკიცე HV 950 ან უფრო მაღალი 0,05-დან 0,10 მმ სისქემდე და ბიმეტალური სიხისტე HRC60-დან 65-მდე 2,0-დან 3,0 მმ-მდე სიღრმეზე. HV და HRC იყენებენ სხვადასხვა მასშტაბებს, ამიტომ ყველაზე დიდი დაბეჭდილი რიცხვი არ განსაზღვრავს უკეთეს ვარიანტს.
| მოძიება აცვიათ რუქიდან | რა უნდა განისაზღვროს ახალ სპეციფიკაციაში | რა არ უნდა ვივარაუდოთ |
|---|---|---|
| ფრენის რჩევები კარგავს მასალას შევსებულ პროცესის ზონაში | დაცული ფრენის ადგილები, დამუშავება ან შენადნობი, ფენის სიღრმე და საბოლოო გეომეტრია | ყველა ზონას სჭირდება იგივე განახლება |
| ერთი ლულის ლულა მეორეზე მეტს ატარებს | ლობების რუკა, გასწორება და ცენტრის შემოწმება, შემდეგ ლულის დაცვა | მარტო რთული მასალა გამოასწორებს არასწორ განლაგებას |
| ორმოები ან ზედაპირის დაკარგვა | მასალების ქიმია, დასუფთავების ისტორია, დაზარალებული ზონა და თავსებადი ზედაპირის სისტემა | ზედაპირის ყველა დაზიანება არის აბრაზიული ცვეთა |
| საკონტაქტო ნიშნები მეორდება ერთ სახეზე | ფაზირება, სისწორე, ლილვი, საკისარი და შეკრების მიმოხილვა | ხრახნიანი პროფილი ერთადერთი მიზეზია |
| ერთიანი ტარება ხანგრძლივი სტაბილური მომსახურების შემდეგ | ორიგინალური გეომეტრია, გაზომილი ცვლილება და საჭირო შენარჩუნების ინტერვალი | ხელახალი დიზაინი ავტომატურად აუცილებელია |
battenfeld-cincinnati რეკომენდაციას უწევს ტარების გაზომვას წელიწადში ერთხელ ან 6000 სამუშაო საათის შემდეგერთჯერადი, კონუსური ტყუპი, პარალელური ტყუპი და პლანეტარული ექსტრუდერების მომსახურების სახელმძღვანელოში. განიხილეთ ეს, როგორც ერთი მიმწოდებლის დაგეგმვის მითითება. ხაზებს, რომლებიც ამუშავებენ მძიმე შემავსებლებს ან აჩვენებენ სწრაფი ცვეთის ტენდენციას, შეიძლება დაგჭირდეთ განსხვავებული ინტერვალი.


გადააქციეთ ინსპექტირების ფაილი საწარმოო შეკვეთად
შეთავაზების პაკეტი უნდა შეიცავდეს მანქანის მწარმოებელს და მოდელს, დამტკიცებულ ნახაზებს, მასალის ფორმულირებას, ოპერაციულ ჩანაწერს და ტარების რუკას. დაადგინეთ, გსურთ თუ არა ერთგული ჩანაცვლება, შეკეთების შეფასება ან გეომეტრიის შეცვლა. თუ შესრულება უნდა გაუმჯობესდეს, მიუთითეთ გაზომვადი სამიზნე და მანქანის შეზღუდვები.
ნახატის კონტროლი ისევე მნიშვნელოვანია, როგორც ნომინალური ზომა. ნანჰაიასწარმოების აღჭურვილობის გვერდიჩამოთვლილია CNC ბურღვისა და დაფქვის პოზიციონირების სიზუსტე 0.02 მმ, CNC სახურავები სამუშაო ნაწილებისთვის 6 მეტრამდე და ხუთღერძიანი დამუშავება არარეგულარული ფრენებისთვის და სპეციალური მილტუჩებისთვის. ამ შესაძლებლობებს ჯერ კიდევ სჭირდება ცალსახა ნახაზისა და შემოწმების გეგმა.
ჩვენ კითხვის ნიშნის ქვეშ დავაყენებთ ნახატს, როდესაც მითითებული კლირენსი ეწინააღმდეგება ნახმარი ნიმუშს ან როდესაც მარცხენა და მარჯვენა ინფორმაცია აკლია. ეს არის წარმოების პასუხისმგებლობის ნაწილი. ხელმოწერილი ნახაზის გადახედვა უფრო იაფია, ვიდრე ინსტალაციის დროს უთანხმოების აღმოჩენა.


გჭირდებათ ჩანაცვლება, სანამ ფასებს მოითხოვთ?ჯერ გაგზავნეთ ძველი ნაწილის ანგარიში და ოპერაციული პრობლემა. ჩვენ შეგვიძლია დავეხმაროთ ნახაზის კითხვების განცალკევებას, მტკიცებულებების და მასალის შერჩევას კომერციული შედარების დაწყებამდე.
მოითხოვეთ ჩანაცვლების განხილვაგახსენით გამოკითხვის გვერდიჯერ შეამოწმეთ მორგება, შემდეგ შეამოწმეთ წარმოება
შემომავალმა შემოწმებამ უნდა დაადასტუროს ნაწილის იდენტურობა, ნახაზის გადახედვა, მარცხენა და მარჯვენა ეტიკეტები, მატერიალური დოკუმენტები, მითითებული ზომები და დაცული ზედაპირები ინსტალაციამდე. შეინახეთ გადაზიდვისა და ინსპექტირების ჩანაწერი დაკავშირებული კომპონენტის სერიულ ან წყვილის იდენტიფიკაციასთან, რომელიც გამოიყენება თქვენს ქარხანაში.
დაიცავით ექსტრუდერის მწარმოებლის აწყობის, გასწორების, შეზეთვის, გათბობისა და გაშვების პროცედურები. დაადასტურეთ წყვილის საჭირო თავისუფალი მოძრაობა მხოლოდ დამტკიცებული მეთოდით. ნუ გამოიყენებთ ამძრავს აუხსნელ მჭიდრო პოზიციის იძულებისთვის.
კომისია შეთანხმებული მასალით, საკვების მოწყობა და კვდება. ჩაწერეთ გამოსავალი, ხრახნიანი სიჩქარე, დატვირთვის ან ბრუნვის ჩვენება, წნევა, ტემპერატურის ქცევა, გამწოვი მდგომარეობა და მზა პროდუქტის ხარისხი. შეადარეთ დაშვების პირობას და არა ხანმოკლე როტაციის გარეშე დატვირთვას ან უფრო მარტივ ფისს.

სთხოვეთ ნანჰაიას გადახედოს თქვენი ტყუპი ხრახნიანი აცვიათ ფაილს
გაგზავნეთ მანქანის ნახაზი, მარცხენა და მარჯვენა ხრახნიანი იდენტიფიკაცია, ბრუნვის ხედვა, ფაზების შესახებ ინფორმაცია, ცენტრის მანძილი, აცვიათ რუკა, მასალის რეცეპტი და სამუშაო ჩანაწერი. გვითხარით, რომელმა სიმპტომმა აიძულა შემოწმება და არის თუ არა თქვენი პრიორიტეტი აღდგენა, ხანგრძლივი ტარების ვადა თუ ახალი პროცესის მოვალეობა.
ელ.ფოსტის ნახატები და გაზომვებიგანიხილეთ WhatsApp-ზეიხილეთ პარალელური ტყუპი ხრახნიანი პროდუქტები
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
პროდუქტები:პარალელურად მბრუნავი ორმაგი ხრახნიანი ლულები | კონტრ-მოძრავი პარალელური ორმაგი ხრახნიანი ლულები | PVC პარალელური ორმაგი ხრახნიანი ლულები | რეზინის და პლასტმასის პარალელური ორმაგი ხრახნები
ელფოსტა:info@nhyscrew.com
ტელეფონი:+86-13505809643| მობილური:+86-13587082002
C ბლოკი, No. 2 დასავლეთის სექცია, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, ჩინეთი.
სერვისის ინფორმაცია | წარმოების აღჭურვილობა | კომპანიის პროფილი | დაგვიკავშირდით
ხშირად დასმული კითხვები
რა არის პარალელური ორხრახნიანი ლულის კლირენსი?
ეს არის გეომეტრიული ურთიერთობების ერთობლიობა და არა ერთი უნივერსალური უფსკრული. სასარგებლო სპეციფიკაცია განასხვავებს თითოეული ხრახნის კლირენს მის ლულის წილს, ხრახნიდან ხრახნიან კლირენს შეჯვარების ზონაში, ცენტრის მანძილს, ფაზირებას და ნებისმიერ შესაბამის ღერძულ კლირენს. დამტკიცებული მანქანის ნახაზი განსაზღვრავს სამიზნე მნიშვნელობებს და გაზომვის მეთოდებს.
შემიძლია გამოვთვალო ორმაგი ხრახნის კლირენსი, როგორც ლულის ID მინუს ხრახნიანი OD?
ამ გამოკლებას შეუძლია აღწეროს ლოკალური დიამეტრული ურთიერთობა მხოლოდ მაშინ, როდესაც ეს ორი მნიშვნელობა ეხება შესაბამის მდებარეობებს და განსაზღვრულ ჭაბურღილის გეომეტრიას. ის არ აღწერს ხრახნიდან ხრახნიან დისტანციას, შუალედს, ფაზირებას, ცენტრის მანძილს ან რვა ფიგურას გარედან. არ გამოიყენოთ იგი, როგორც ერთადერთი ორმაგი ხრახნიანი მისაღები მნიშვნელობა.
რამდენი ადგილი უნდა გავზომო ორ ხრახნიან და ლულაზე?
უნივერსალური რაოდენობა არ არსებობს. შექმენით საკმარისი ღერძული სადგურები მიწოდების, დნობის ან შეკუმშვის, შერევის, ვენტილაციისა და წნევის გაზრდის რეგიონების დასაფარად, შემდეგ დაამატეთ სადგურები ხილული დაზიანების ან გეომეტრიის ცვლილებების გარშემო. გამოიყენეთ ერთი და იგივე სადგურის სახელები ორივე ხრახნიანზე და ლულის ორივე ლობზე.
რა უნდა ჩაიწეროს პარალელური ორმაგი ხრახნების ამოღებამდე?
ჩაწერეთ დაყენებული მარცხენა და მარჯვენა პოზიციები, როტაცია დასახელებული ბოლოდან ნახული, სიბრტყე, დროის ან ფაზის ნიშნები, ლილვის შეერთებები, სპასერები და ღერძული წესრიგი. გადაიღეთ დრაივისა და გამონადენის ბოლოები, მონიშნეთ ყველა ნაწილი და შეინახეთ მანქანის მწარმოებლის მოხსნის პროცედურა.
შემიძლია მხოლოდ ორმაგი ხრახნების გამოცვლა და ძველი ლულის შენახვა?
დიახ, როდესაც ლულის ხვრელები, ცენტრის ურთიერთობა და ზედაპირის მდგომარეობა რჩება დამტკიცებულ ლიმიტებში და გასაგებია ხრახნების ცვეთის მიზეზი. თუ ლულა გადიდებულია, ოვალურია, გაჭრილია ან არასწორად არის განლაგებული, მხოლოდ ახალმა ხრახნებმა შეიძლება დატოვოს ზედმეტი ან არათანაბარი კლირენსი. დააფუძნეთ გადაწყვეტილება შესაბამისი გაზომვის ანგარიშზე.
რამდენად ხშირად უნდა გაიზომოს პარალელური ორხრახნიანი ლულის ცვეთა?
დააყენეთ ინტერვალი მანქანების მწარმოებლის ტექნიკური გეგმიდან, მასალის სიმძიმედან, სამუშაო საათებიდან და ხაზის საკუთარი ცვეთის ტენდენციიდან. Battenfeld-cincinnati აქვეყნებს ერთი წლის ან 6000 სამუშაო საათს, როგორც მისი მომსახურების რეკომენდაცია, მაგრამ ეს არის დაგეგმვის მითითება და არა უნივერსალური ჩანაცვლების ლიმიტი.
აქვეყნებს თუ არა Nanhaiya ერთ სტანდარტულ სამუშაო კლირენსს ყველა პარალელური ტყუპი ხრახნისთვის?
არც ერთი სამუშაო კლირენსის ღირებულება არ მოიცავს სრულ დიაპაზონს. Nanhaiya აქვეყნებს პროდუქტის მნიშვნელობებს მასალის, სითბოს დამუშავების, ზედაპირის სიხისტე, ფენის სიღრმე, უხეშობა და ხრახნიანი სისწორე. ფუნქციური უფსკრული მაინც უნდა განისაზღვროს დამტკიცებულ ნახაზზე კონკრეტული მანქანისა და ხრახნიანი წყვილისთვის.
რა უნდა გავაგზავნო პარალელური ტყუპი ლულის შესაცვლელად?
გაგზავნეთ მანქანის მწარმოებელი და მოდელი, დამტკიცებული ნახაზები, მარცხენა და მარჯვენა ხრახნიანი იდენტიფიკაცია, ბრუნვის ხედვა, ცენტრის მანძილი, კავშირი და ფლანგების დეტალები, მასალის ფორმულირება, გამომავალი და ექსპლუატაციის ჩანაწერი, ღერძული ცვეთა რუკა, ზედაპირის ფოტოები, წარუმატებლობის ისტორია და საჭირო შემოწმების დოკუმენტები.
სისტემის არჩევისა და მუშაობის პრინციპებისთვის, გააგრძელეთ ჩვენიპარალელური ორხრახნიანი ექსტრუდერის სახელმძღვანელოან უფრო ფართოორმაგი ხრახნიანი ექსტრუდერის შერჩევის სახელმძღვანელო.