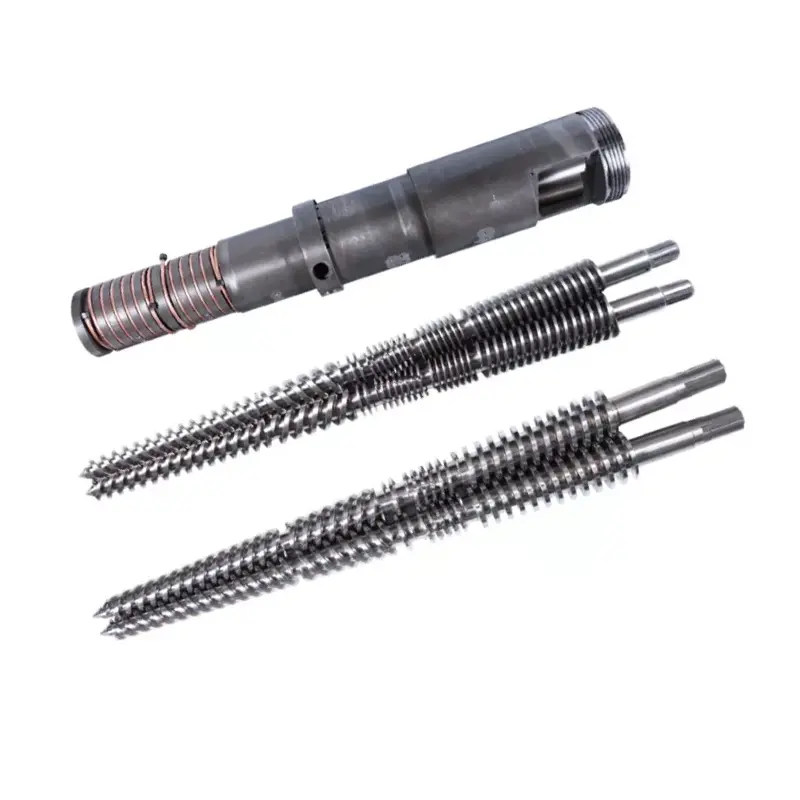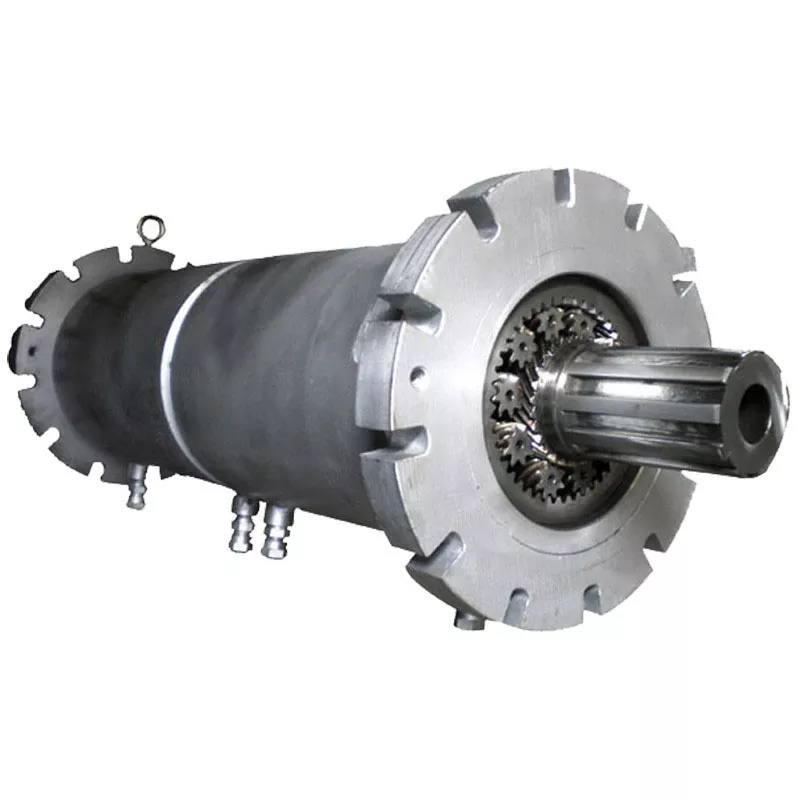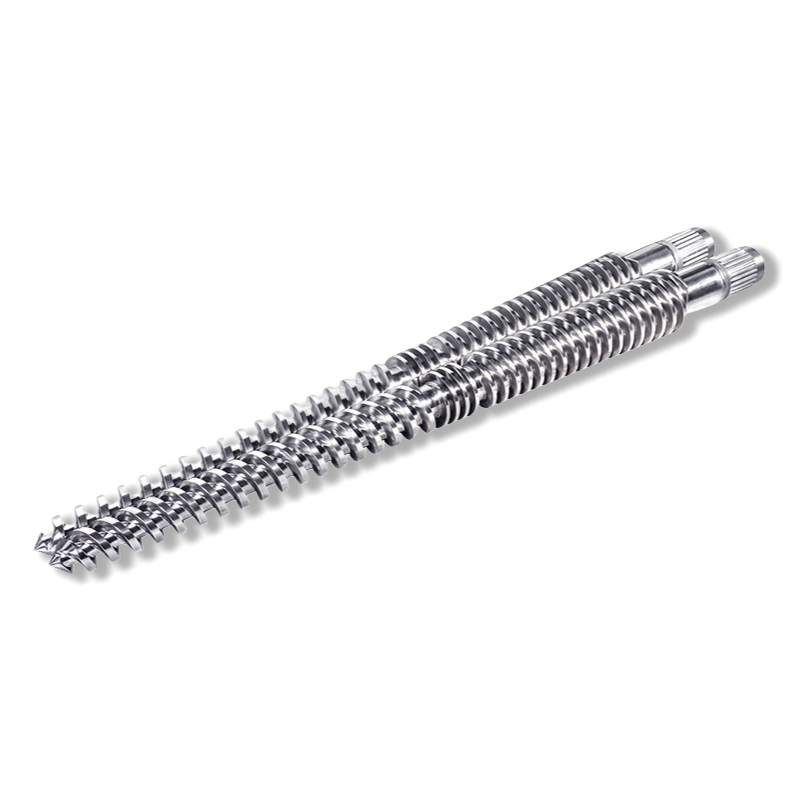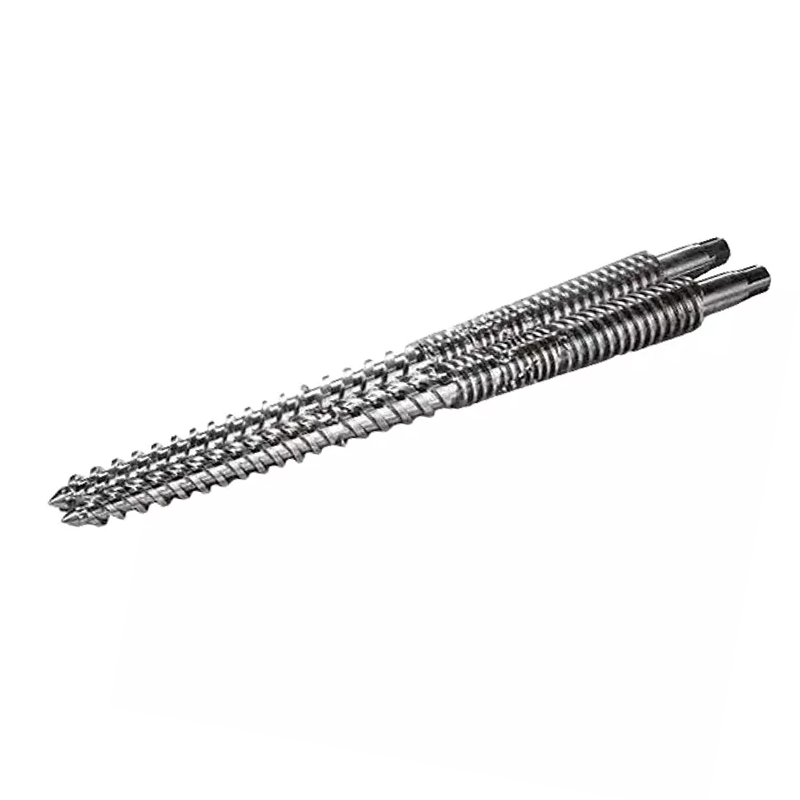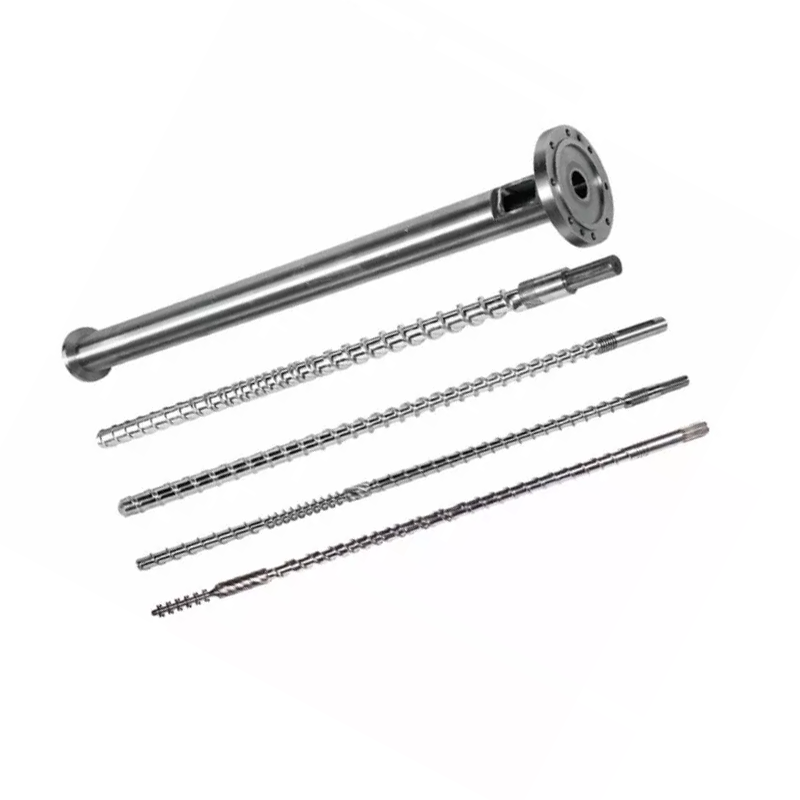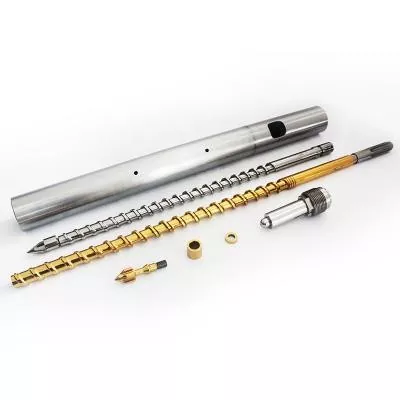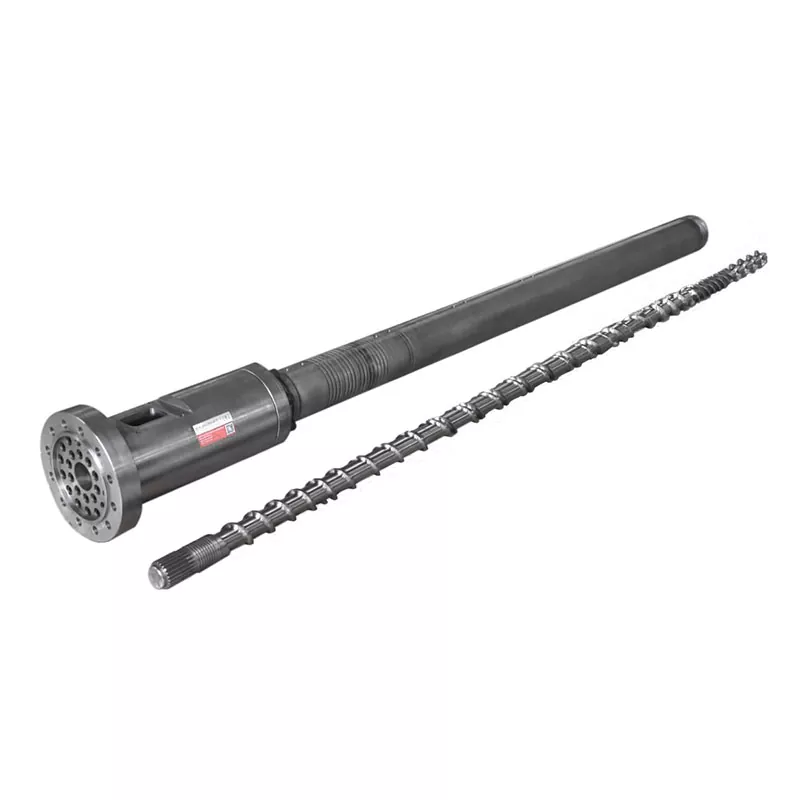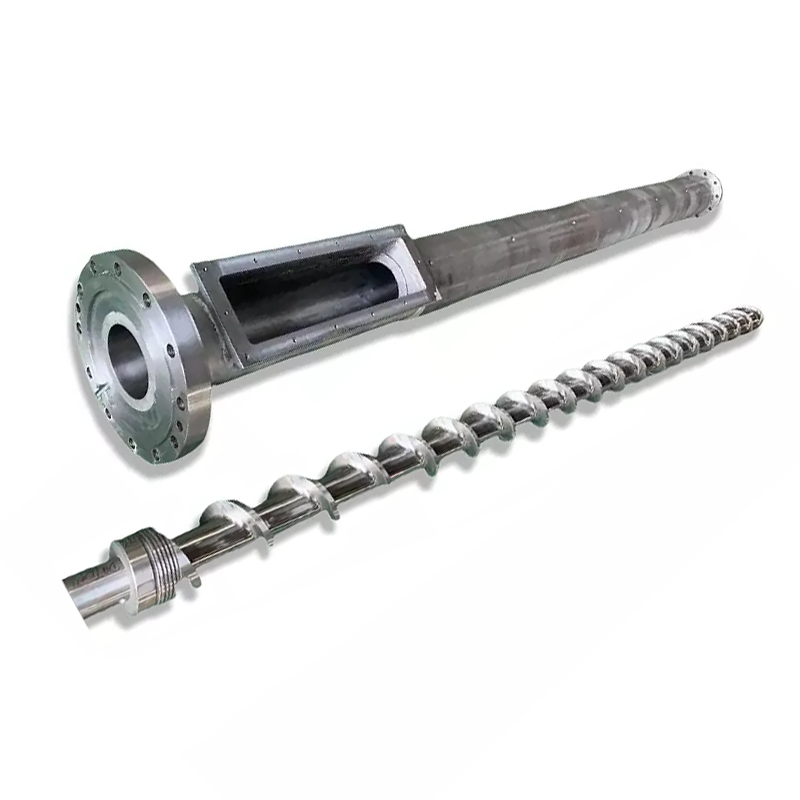

რას აკეთებს სინამდვილეში ხრახნიანი ლულა
ხრახნი და ლულა მუშაობს წყვილად. აქ არის ყოველი ციკლის თანმიმდევრობა:
- კვება- პლასტმასის მარცვლები ბუნკერიდან ვარდება კვების ზონაში.
- დნობა- მბრუნავი ხრახნი წარმოქმნის ათვლის სითბოს. ლულის გამათბობელებთან ერთად, მარცვლები დნება და შეკუმშვა.
- გაზომვა- ინექციამდე დნება ხდება ტემპერატურისა და წნევის ერთგვაროვანი.
- ინექცია— ხრახნი დგუშივით მიიწევს წინ და ყალიბში უბიძგებს გამდნარ პლასტმასს.
დიზაინის ყველა ცვლადი - გეომეტრია, ზონის პროპორციები, ზედაპირის დამუშავება - გავლენას ახდენს იმაზე, თუ რამდენად კარგად მოხდება ეს ოთხი ნაბიჯი. რომელიმე მათგანში შეუსაბამობა წარმოიქმნება როგორც წარმოების პრობლემა.
გადაწყვეტილება 1: L/D თანაფარდობა
L/D თანაფარდობა (ხრახნიანი გაფრენის სიგრძე გაყოფილი მის დიამეტრზე) არის ყველაზე მნიშვნელოვანი რიცხვი სპეციფიკაციების ფურცელზე. ის აკონტროლებს ბინადრობის დროს, შერევის ხარისხს და სითბოს განაწილებას.ზოგადი დანიშნულების საინექციო ჩამოსხმის აპლიკაციების უმეტესობა იყენებს 20:1.
| ფისოვანი | რეკომენდებული L/D |
|---|---|
| PP, PE, PS (სტანდარტული) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (სითბომგრძნობიარე) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| ნეილონი (PA) | 18:1 – 20:1 |
| GF- გამაგრებული მასალები | 20:1 – 24:1 |
გადაწყვეტილება 2: შეკუმშვის კოეფიციენტი
შეკუმშვის კოეფიციენტი (CR) ზომავს რამდენად ვიწროვდება ხრახნიანი არხი კვების ზონიდან გამრიცხველიანების ზონამდე. უმაღლესი CR შეკუმშავს დნობას უფრო აგრესიულად - კარგია ამორფული ფისებისთვის, რომლებიც თანდათან რბილდება. ქვედა CR უფრო ნაზია, რაც გჭირდებათ სითბოსადმი მგრძნობიარე ან ბოჭკოებით სავსე მასალებისთვის.
| ფისოვანი | შეკუმშვის კოეფიციენტი |
|---|---|
| ABS, PC, PMMA (ამორფული) | 3.0 – 3.5:1 |
| PP, PE, ნეილონი (ნახევრად კრისტალური) | 2.5 – 3.0:1 |
| PVC | 2.0 – 2.5:1 |
| PET | 2.3 – 2.6:1 |
| GF გაძლიერებული (≥15%) | 2.0 – 2.5:1 |
გადაწყვეტილება 3: ზონის პროპორციები
სტანდარტული საინექციო ხრახნი იყოფა სამ ზონად. თითოეული ზონის პროპორციას აქვს მნიშვნელობა, როგორც მთლიანი L/D.
- კვების ზონა (L1):ღრმა არხები, რომლებიც იღებენ მყარ მარცვლებს ბუნკერიდან. უფრო გრძელი = მეტი გამტარუნარიანობა.
- შეკუმშვის ზონა (L2):არხის სიღრმე თანდათან მცირდება. დნობის უმეტესი ნაწილი აქ ხდება.
- აღრიცხვის ზონა (L3):არაღრმა, თანმიმდევრული არხები. უზრუნველყოფს დნობის ერთგვაროვან ტემპერატურას და წნევას ინექციის წინ.
| ფისოვანი | არხი (L1) | შეკუმშვა (L2) | გაზომვა (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| ნეილონი (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
გადაწყვეტილება 4: ხრახნიანი ლულის მასალა
38CrMoALA - სტანდარტული საბაზისო ხაზი
Nanhaiya-ს საინექციო ჩამოსხმის ხრახნები დამზადებულია38CrMoALA შენადნობის ფოლადითერმულად დამუშავებული და ჩამქრალი. ეს საბაზისო მასალა კარგად უმკლავდება სტანდარტულ თერმოპლასტიკებს, როგორიცაა PE, PP, PS და ABS, რომელთა მომსახურების ვადა დაახლოებით.10,000–20,000 საათინორმალური მუშაობის პირობებში.
აზოტირება
გაზის აზოტირება 500–560°C ტემპერატურაზე ქმნის აზოტირებულ ფენას0,5-0,8 მმ სისქესიხისტესთან ერთად950–1050 HV (~62 HRC). ეს აუმჯობესებს აცვიათ წინააღმდეგობას 30-40%-ით დაუმუშავებელ ფოლადთან შედარებით. სტანდარტი უმეტეს საინექციო ჩამოსხმის აპლიკაციებისთვის, რომლებიც მუშაობენ შეუვსებელი ან მსუბუქად შევსებული მასალებისთვის.

Nanhaiya მუტანტის (მკვეთრი) საინექციო ჩამოსხმის ხრახნი - შესაფერისია კრისტალური ფისებისთვის, როგორიცაა PP, PE და ნეილონი.
ბიმეტალური - აბრაზიული აპლიკაციებისთვის
ბიმეტალურ ლულებს აქვთ მაღალი შენადნობის აცვიათ მდგრადი საფარი, რომელიც მეტალურგიულად არის შეკრული ლულის ნახვრეტთან. ნანჰაიას ბიმეტალური პროცესი აღწევსშიდა ხვრელის სიმტკიცე 62 HRCმყარი შენადნობის სპრეით შედუღების მეშვეობით ლულის ინტერიერის მაღალი ცვეთა ადგილების გარშემო.
| განაცხადი | ხრახნიანი მასალა | ლულის მკურნალობა |
|---|---|---|
| PE, PP, PS (შეუსვლელი) | 38CrMoALA ნიტრიდირებული | სტანდარტული ნიტრიდირებული |
| ABS, PC, ნეილონი (შეუსავსებელი) | 38CrMoALA ნიტრიდირებული | სტანდარტული ნიტრიდირებული |
| PA + GF ≤30% | 38CrMoALA, ჩამქრალი + გამაგრებული | აზოტიანი ან ბიმეტალური |
| GF შემცველობა 15–50% | ბიმეტალური / TC ფრენის კიდეები | ბიმეტალური |
| PVC / კოროზიული ფისები | კოროზიის მდგრადი შენადნობი | ბიმეტალური (CR კლასი) |
| ნახშირბადის ბოჭკოვანი შევსებული | ვოლფრამის კარბიდი | TC-შემფრქვეველი ხვრელი |
გადაწყვეტილება 5: ხრახნის დიამეტრი და გასროლის ზომა
თქვენი რეალური გასროლა უნდა მოხვდეს შორის35% და 70%ხრახნის მაქსიმალური გასროლის სიმძლავრე. 35%-ზე ნაკლები, მასალა დიდხანს ზის ლულაში და ემუქრება დეგრადაცია. 70%-ზე მეტი, ხრახნი ვერ აღდგება საკმარისად სწრაფად ციკლის განმავლობაში.
ქვემოთ მოცემულია საერთო კონფიგურაციები, რომლებიც ხელმისაწვდომია Nanhaiya-სგან:
| ინექციის რაოდენობა (გ) | ხრახნი Ø × სიგრძე (მმ) | ლულის Ø × სიგრძე (მმ) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 წწ | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 წწ | Φ42×1030 | Φ105×1110 |
| 250–400 წწ | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 წწ | Φ60×1380 | Φ140×1350 |
| 700–1000 წწ | Φ70×1790 | Φ160×1685 |
| 1000–1500 წწ | Φ160×3500 | Φ270×3200 |
| 1300–2500 წწ | Φ170×3415 | Φ317×3380 |

Nanhaiya თანდათანობითი ინექციის ჩამოსხმის ხრახნი - უკეთესია ამორფული ფისებისთვის, როგორიცაა ABS, PC და PMMA.
გამაფრთხილებელი ნიშნები, რომ თქვენი ამჟამინდელი ხრახნი არასწორია სამუშაოსთვის
- შავი ლაქები ან დამწვრობის ნიშნები- მატერიალური დამამცირებელი გადაჭარბებული საცხოვრებელი დროის ან ცხელი წერტილის გამო. შეამოწმეთ ლულის ტემპერატურის ზონები და ხრახნიანი კლირენსი.
- არათანმიმდევრული გასროლის წონა— ხშირად ნახმარი არადაბრუნების სარქველი ან ხრახნიდან ლულის გადაჭარბებული დისტანცია, რომელიც საშუალებას აძლევს უკანა მოძრაობას.
- აფრქვევს კვალი ზედაპირზე- ტენიანობა ან გაზი დნობაში. შეიძლება მიუთითებდეს არაადეკვატურ წინასწარ გაშრობაზე ან ხრახნიან გეომეტრიაზე, რომელიც სათანადოდ არ იხსნება.
- ნელი აღდგენა / ხანგრძლივი ციკლის დრო- პლასტიფიკაციის სიმძლავრე არასაკმარისია. ხრახნის დიამეტრი სავარაუდოდ უნდა გაიზარდოს.
- მაღალი ჯართი ფერის ცვლილებებზე- ცუდი შერევა აღრიცხვის ზონაში. Maddock ან ბარიერის შერევის ელემენტი, რომელიც დაემატა ხრახნს, ხშირად წყვეტს ამას.
რა უნდა უთხრათ თქვენს მწარმოებელს ციტატის მოთხოვნისას
- მანქანის ბრენდი და მოდელი- ან ჭაბურღილის დიამეტრი და ფლანგების ზომები არასტანდარტული მანქანებისთვის
- პირველადი ფისები- ჩართეთ შემავსებლის ტიპი და პროცენტი, თუ ეს შესაძლებელია
- გასროლის ზომის დიაპაზონი- მინიმალური და მაქსიმალური გრამებში
- სამიზნე ციკლის დრო
- მიმდინარე პრობლემები, რომელთა გადაჭრასაც ცდილობთ- ასეთის არსებობის შემთხვევაში
მიიღეთ ტექნიკური რეკომენდაცია Nanhaiya-სგან
ჩვენ ვპასუხობთ 12 საათის განმავლობაში. ჩვენს საინჟინრო ჯგუფს შეუძლია მიუთითოს სწორი ხრახნიანი გეომეტრია, მასალის ხარისხი და ზომები თქვენი აპარატისა და ფისისთვის - სანამ ციტატას დაასრულებთ.