ლულის ფლანგა გამოიყურება მარტივი, სანამ ახალი ნაწილი არ მიაღწევს მანქანას. შემდეგ მცირე შეცდომა რეესტრში, ჭანჭიკის წრეში, დალუქვის პირის ან დნობის გასასვლელში შეიძლება შეაჩეროს ინსტალაცია. ეს სახელმძღვანელო გვიჩვენებს შეძენისა და ტექნიკური გუნდებს, თუ როგორ უნდა გადააქციონ ძველი ნიმუში, მანქანის ინტერფეისი და ოპერაციული მოვალეობა კონტროლირებად ფლანგების სპეციფიკაციად.



სწრაფი პასუხი
შესაძენადექსტრუდერის ლულის ფლანგაგაგზავნეთ კონტროლირებადი ნახაზი, რომელიც განსაზღვრავს ნახვრეტს, გარე დიამეტრს, სისქეს, მდებარეობის რეგისტრს, ჭანჭიკის შაბლონს, დალუქვის სახეს, მასალას, ზედაპირის დამუშავებას და შეჯვარების ნაწილებს. დაამატეთ ფაქტობრივი ტემპერატურისა და წნევის საფუძვლები, ექსტრუდერის ან საყრდენი მოდელი, რაოდენობა და შემოწმების მოთხოვნები.
არ შეუკვეთოთ მორგებული მანქანის ფლანგი მხოლოდ სიტყვებიდან "ANSI", "DIN", "JIS" ან "PN16". ამ მითითებებს შეუძლია მილის სტანდარტული ფლანგის განსაზღვრა მხოლოდ მაშინ, როდესაც მითითებულია სრული სტანდარტული აღნიშვნა და მომსახურების საფუძველი. ექსტრუდერის კავშირს, როგორც წესი, სჭირდება საკუთარი ინტერფეისის ნახაზი, მაშინაც კი, როდესაც ერთი მხარე მიჰყვება აღიარებულ ფლანგს.
ჯერ დაადგინეთ, რა სახის ფლანგს ყიდულობთ
შესყიდვის შეცდომები ხშირად იწყება მაშინ, როდესაც სამ სხვადასხვა კომპონენტს უწოდებენ ფლანგს. სტანდარტული მილის ფლანგები, ექსტრუდერის ლულის მორგებული ფლანგები და გარდამავალი ადაპტერი შეიძლება გამოიყურებოდეს მსგავსი ფოტოზე. ისინი არ არის მითითებული იმავე გზით.
| კომპონენტი | რა განსაზღვრავს მას | შესყიდვის მთავარი რისკი |
|---|---|---|
| სტანდარტული მილის ფლანგა | ზუსტი სტანდარტი, გამოცემა, ნომინალური ზომა, კლასი ან PN, მოსაპირკეთებელი, მასალა, ხვრელი და კავშირის ტიპი | მოკლე ეტიკეტი, როგორიცაა "DIN flange" შეიძლება ეხებოდეს ერთზე მეტ განზომილებასა და შეფასების სისტემას |
| მორგებული ექსტრუდერის ლულის ფლანგა | კონტროლირებადი მანქანის ნახაზი, შეჯვარების ლულა ან ადაპტერი, რეგისტრი, ჭანჭიკის ნიმუში, დნობის ხვრელი, დალუქვის ფუნქცია და მომსახურების მოვალეობა | მილსადენის მაგიდის გამოყენება ტექნიკის ინტერფეისისთვის, რომელსაც აქვს მორგებული მდებარეობა და ნაკადის მახასიათებლები |
| ადაპტერის ფლანგა | ორი ინტერფეისი პლუს შიდა დნობის გარდამავალი, ორიენტაცია, მხარდაჭერა და სენსორის ან ეკრანის პაკეტის მოთხოვნები | ორივე ბოლო ჯდება ცალ-ცალკე, მაგრამ აწყობილი ნაკადის გზა, ცენტრალური ხაზი ან ჭანჭიკის ორიენტაცია არა |
ნანჰაიას მიმდინარეობალულის ფლანგების დიაპაზონიფარავს მრგვალ ფოლადის ფლანგებს ფლანგიანი შეერთებით და პორტის ზომით მორგებული. ხელმისაწვდომია ANSI, DIN და JIS შაბლონები, პლასტმასის, ქიმიური, გრანულაციისა და მანქანების აპლიკაციებისთვის სრულად მორგებული ზომები.
ჩვენი ქარხნის ხედი:სტანდარტული სახელი იწყებს ტექნიკურ საუბარს; არ ამთავრებს ნახატს. ჩვენ პირველ რიგში ვკითხულობთ, სად ზის ნაწილი, რა მდებარეობს მას, რა ლუქავს და რა გადის მასში. როდესაც ეს ფუნქციები ნათელია, სწორი ზომების კონტროლი ბევრად უფრო ადვილი ხდება.


ზომები, რომლებიც გადაწყვეტენ შეესაბამება თუ არა ფლანგს
სასარგებლო ნახაზი ზომას ფუნქციისგან ჰყოფს. ჭანჭიკის ხვრელები ქმნიან დამჭერ ძალას, რეგისტრი აფიქსირებს ნაწილებს, სახე ატარებს ლუქს და ხვრელი ატარებს დნობის ან დამუშავების საშუალებას. ერთი მახასიათებლის მეორის კომპენსაციის მოთხოვნა ქმნის რთულ აწყობას და გაურკვეველ დალუქვას.
| ნახატის ფუნქცია | რატომ აქვს მნიშვნელობა | რა უნდა მიუთითოს მყიდველმა |
|---|---|---|
| გარე დიამეტრი | აკონტროლებს კონვერტს, ხელსაწყოზე წვდომას და დისტანციას გამათბობელებთან, მცველებთან ან საყრდენებთან | ნომინალური ზომა, ტოლერანტობა და ნებისმიერი შეზღუდული სექტორი |
| ცენტრალური ჭაბურღილის ან დნობის გადასასვლელი | აკონტროლებს ნაკადის უწყვეტობას და შიდა საფეხურს სახსარში | დიამეტრი, ტოლერანტობა, გარდამავალი ფორმა, მიმართულება და ზედაპირის მოთხოვნა |
| საერთო და ადგილობრივი სისქე | გავლენას ახდენს ჭანჭიკების შეკვრაზე, სიმტკიცეზე, გასწორებაზე და აწყობილ სიგრძეზე | მონაცემების სახეები, სისქეები, კონტრბორტები და კერის სიგრძე |
| რეგისტრის ან შპიგოტის განთავსება | აყალიბებს კონცენტრირებულ ასამბლეას ჭანჭიკების ხვრელზე დაყრდნობის ნაცვლად | მამრობითი ან მდედრობითი თვისება, დიამეტრი, სიღრმე, მორგება და ტყვია |
| ჭანჭიკის ნიმუში | უზრუნველყოფს სამაგრის კავშირს და აფიქსირებს კუთხის ორიენტაციას | რაოდენობა, წრის წრის დიამეტრი, ხვრელის ზომა, ძაფი, სიღრმე და კუთხოვანი მონაცემი |
| დალუქვა სახე | ქმნის დანიშნულ კონტაქტს შუასადასთან, რგოლთან, ღართან ან ლითონის სახესთან | მოსაპირკეთებელი ტიპი, ზომები, დასრულება, ლუქის სპეციფიკაცია და დასაშვები დაზიანება |
| გეომეტრიული კონტროლი | შეინახეთ ხვრელი, რეგისტრი და დალუქვის სახე სწორად დაკავშირებული | მონაცემები პლუს საჭირო სიბრტყე, პერპენდიკულარულობა, პოზიცია, კოაქსიალურობა ან ამოწურვა |
| ორიენტაციის მახასიათებლები | გაასწორეთ გამათბობლები, სენსორის პორტები, გასაღებები, დამცავი ან ასიმეტრიული შეჯვარების ნაწილები | დაკვრის კუთხე ერთი ცალსახა მონაცემებიდან |
ISO 286-1 უზრუნველყოფს საერთაშორისო სისტემას ხაზოვანი ზომის ტოლერანტებისა და მორგებისთვის, ცილინდრის მახასიათებლებისა და ძირითადი ხვრელისა და ძირითადი ლილვის კონცეფციების ჩათვლით. ISO 1101 უზრუნველყოფს სიმბოლოების ენას ფორმის, ორიენტაციის, მდებარეობისა და გაშვების კონტროლისთვის. ეს სტანდარტები ხელს უწყობს მოთხოვნის გამოხატვას, მაგრამ დიზაინერმა მაინც უნდა აირჩიოს ფუნქციური მონაცემები და დასაშვები მნიშვნელობები.
ჭანჭიკის ხვრელის კლირენსი არ არის მდებარეობის სისტემა.თუ დაკავშირებული საყრდენი თავი ან ადაპტერი უნდა იყოს კონცენტრირებული ლულის ნახვრეტთან, განსაზღვრეთ რეგისტრი ან სხვა კონტროლირებადი განლაგების ფუნქცია. ჭანჭიკების დაჭიმვამ ორი არასწორად განლაგებული ხვრელის ერთმანეთთან დაძაბვისას შეიძლება დააზიანოს სახე, ლუქი ან შესაკრავები და დატოვოს მავნე შიდა საფეხური.

ANSI, DIN, JIS და PN არ არის შესყიდვის სრული აღწერილობა
Nanhaiya გთავაზობთ ANSI, DIN და JIS ვარიანტებს ან მორგებულ სტანდარტს. ეს დიაპაზონი გამოსადეგია, როდესაც ფლანგი უერთდება დამკვიდრებულ ქარხნის მილს ან უნდა ემთხვეოდეს არსებულ რეგიონულ ნიმუშს. ციტატას ჯერ კიდევ სჭირდება ზუსტი დოკუმენტი, გამოცემა, ნომინალური ზომა, ნიშანი, სახე, მასალა და პროექტის ნებისმიერი ცვლილება.
ASME B16.5, მაგალითად, დასახელებულია მილის მილტუჩებისთვის და ფლანგირებული ფიტინგებისთვის NPS 1/2-დან NPS 24-მდე. მისი ფარგლები ეხება წნევის და ტემპერატურის რეიტინგებს, მასალებს, ზომებს, ტოლერანტობას, მარკირებას და ტესტირებას. ეს არის ძლიერი ჩარჩო კომპონენტებისთვის მის ფარგლებში, მაგრამ მისი სათაური არ აქცევს ყველა ექსტრუდერის კავშირს B16.5 ფლანგად.
პრაქტიკული განსხვავება:თუ ფლანგი არის წნევის მილსადენის საზღვრის ნაწილი, გამოიყენეთ მილსადენის მოქმედი წესები და კვალიფიციური საინჟინრო მიმოხილვა. თუ ეს არის მორგებული აპარატის ინტერფეისი, აკონტროლეთ იგი დამტკიცებული აღჭურვილობის ნახაზისა და ოპერაციული მოვალეობის მიხედვით. თუ იგი ასრულებს ორივე როლს, შესყიდვის პაკეტი უნდა აკმაყოფილებდეს მოთხოვნების ორივე კომპლექტს.
სტანდარტული ნიმუში
მიუთითეთ სტანდარტული ნომერი, წელი ან გამოცემა, ზომა, კლასი ან PN, მოსაპირკეთებელი, მასალის ჯგუფი და შეჯვარების კომპონენტი. მკაფიოდ ჩამოთვალეთ ნებისმიერი გადახრა.
მორგებული ნიმუში
ხელმოწერილი ნახატი გახადეთ უფლებამოსილი. სტანდარტზე მითითებას მაინც შეუძლია განსაზღვროს შერჩეული ძაფები, მორგება, სიმბოლოები ან ტესტის მეთოდები.
შერეული ინტერფეისი
აჩვენეთ რომელი სახე მიჰყვება სტანდარტს და რომელი სახე მორგებულია. განსაზღვრეთ შიდა გარდამავალი და კუთხოვანი ურთიერთობა ორივე ბოლოს შორის.
ჩვენი ქარხნის ხედი:"იგივე ძველი ფლანგა" სასარგებლო კონტექსტია, მაგრამ ეს არ არის შესამოწმებელი მოთხოვნა. ჩვენ ვსვამთ ზუსტ ინტერფეისს ნახაზზე და ვთხოვთ მყიდველს დაამტკიცოს იგი. ეს იძლევა წარმოების, ინსპექტირებისა და ინსტალაციის გუნდებს იმავე პასუხს, როდესაც გაზომვა კითხვის ნიშნის ქვეშ დგება.
წნევის კლასი არ შეიძლება განცალკევდეს ტემპერატურისა და მასალისგან
Nanhaiya-ს ლულის ფლანგების გვერდზე მოცემულია PN6, PN10, PN16, PN25, PN40 და PN63 ვარიანტები. განიხილეთ ისინი, როგორც ხელმისაწვდომი სპეციფიკაციების კატეგორიები და არა როგორც ერთი უნივერსალური სამუშაო წნევის განცხადება. გამოსაყენებელი ნიშანი დამოკიდებულია მარეგულირებელ სტანდარტზე, მასალაზე, ტემპერატურაზე, გეომეტრიაზე, ჭანჭიკებზე, ლუქზე და სისტემის დიზაინზე.
პოლიმერული დამუშავება ამატებს პირობებს, რომლებსაც მოკლე ფლანგის ეტიკეტზე ვერ აღწერს. კავშირში შეიძლება დაინახოს ცხელი დნობის, გათბობის და გაგრილების ციკლები, მანქანის ვიბრაცია, საფენის წონა, შეკრების დატვირთვა და გაწმენდა. მიუთითეთ ნორმალური და მაქსიმალური პირობები, მაგრამ შეინახეთ დიზაინის პირობები რუტინული პროცესის პარამეტრებისგან განცალკევებით.
| მოვალეობის შეყვანა | რატომ სჭირდება მწარმოებელს | დასამაგრებელი მტკიცებულება |
|---|---|---|
| ნორმალური და მაქსიმალური ტემპერატურა | გავლენას ახდენს მასალის ქცევაზე, ლუქის შერჩევაზე, თერმული მოძრაობასა და შეფასების საფუძვლებზე | პროცესის ფურცელი, გამათბობლის პარამეტრები და გაზომილი სამუშაო დიაპაზონი |
| ნორმალური და მაქსიმალური წნევა | განსაზღვრავს მექანიკურ და დალუქვის მოვალეობას შესაბამისი დიზაინის მეთოდით | ინსტრუმენტების დიაპაზონი, ოპერაციული ჩანაწერები და დიზაინის მოთხოვნა |
| წნევის საშუალო | გამდნარი პოლიმერის, გაზის, თხევადი ან მცენარის მილსადენს შეიძლება დასჭირდეს განსხვავებული დიზაინი და დასუფთავების კონტროლი | მასალის დასახელება, ფორმულა, უსაფრთხოების მონაცემები და პროცესის დიაგრამა |
| გარე დატვირთვა | მძიმე კვარცხლბეკის თავსა ან უსაყრელ მილსადენს შეუძლია დაამატოს მოსახვევი დატვირთვა ფლანგზე | ასამბლეის წონა, სიმძიმის ცენტრი, საყრდენები და სამონტაჟო ნახაზი |
| თერმული ციკლები | განმეორებით გაფართოებამ და შეკუმშვამ შეიძლება გავლენა მოახდინოს წინასწარ დატვირთვაზე, გასწორებაზე და დალუქვაზე | დაწყების და გაჩერების სიხშირე პლუს გათბობისა და გაგრილების თანმიმდევრობა |
| მოქმედი კოდი ან მომხმარებლის წესი | განსაზღვრავს გათვლებს, მატერიალურ ჩანაწერებს, მარკირებას, ტესტირებას და დამტკიცების პასუხისმგებლობას | ზუსტი დოკუმენტი, გამოცემა და პროექტის სპეციფიკაცია |
არ აირჩიოთ უფრო მაღალი PN ნომერი, როგორც დამოუკიდებელი საშუალება გაჟონვისთვის.გაჟონვა შეიძლება მოხდეს სახის დაზიანების, არასწორი დალუქვის, დამახინჯების, დაბინძურების, ცუდი განლაგების, უვარგისი ჭანჭიკების ან თერმული მოძრაობის შედეგად. იპოვნეთ წარუმატებლობის მექანიზმი კლასის ან გამკაცრების მეთოდის შეცვლამდე.


შეარჩიეთ მასალა და ზედაპირის დამუშავება რეალური გარემოსთვის
Nanhaiya აწარმოებს ლულის ფლანგებს ნახშირბადოვანი ფოლადისაგან, უჟანგავი ფოლადისაგან და შენადნობი ფოლადისგან. ხელმისაწვდომი ზედაპირული დამუშავება მოიცავს ქვიშის აფეთქებას, გალვანიზაციას და ნიკელის დაფარვას, სხვა პროცედურებთან ერთად, რომლებიც ხელმისაწვდომია მომხმარებლის მოთხოვნების შესაბამისად. დამტკიცებულ ნახაზში უნდა იყოს მითითებული ზუსტი ხარისხი და მკურნალობის ფარგლები და არა მხოლოდ მასალის ფართო ოჯახი.
| ვარიანტი | რატომ შეიძლება მყიდველმა განიხილოს იგი | დამტკიცებამდე მოსაგვარებელი კითხვები |
|---|---|---|
| ნახშირბადოვანი ფოლადი | ტექნიკის ზოგადი ძალა და ეკონომიური წარმოება, სადაც გარემო კონტროლდება | ზუსტი ხარისხი, კოროზიისგან დაცვა, შედუღება, ტემპერატურის საფუძველი და ღია ზედაპირები |
| უჟანგავი ფოლადი | კოროზიის წინააღმდეგობა ან უფრო სუფთა დაუცველი ზედაპირი განსაზღვრული პროცესის გარემოსთვის | ზუსტი ხარისხი, ქიმიური ზემოქმედება, ნაღვლიანობის რისკი, შეჯვარების მასალები და დამზადების გზა |
| შენადნობის ფოლადი | მექანიკური ან თერმული მოვალეობა, რომელიც მოითხოვს მითითებულ შენადნობისა და მკურნალობის მარშრუტს | ხარისხის, თერმული დამუშავების, სიხისტე, სიმტკიცე, დამუშავების უნარი და ინსპექტირების ჩანაწერები |
| ქვიშიანი ზედაპირი | ზედაპირის მომზადება ან მითითებული გარე დასრულება | რომელი სახეებია დამუშავებული და რომელი სიზუსტის ან დალუქვის სახეები უნდა იყოს დაცული |
| გალვანზირებული ან ნიკელ-მოოქროვილი ზედაპირი | დამატებითი ზედაპირის დაცვა შეთანხმებული გარემოსთვის | საფარის მასალა, სისქის კრიტერიუმი, ნიღბიანი ადგილები, განზომილებიანი დასაშვები და შეკეთების მეთოდი |
საფარი არ ასწორებს შეუფერებელ საბაზისო მასალას, სუსტ გეომეტრიას ან დაზიანებულ დალუქვის სახეს. მას ასევე შეუძლია შეცვალოს მჭიდროდ მორგებული რეგისტრი, თუ ნახატი არ განსაზღვრავს ნიღბიან ზედაპირებს და საბოლოო ზომებს. გადაწყვიტეთ, ვრცელდება თუ არა ტოლერანტობა დამუშავებამდე თუ მზა ნაწილზე, რომელიც მზად არის შეკრებისთვის.
ჩვენი ქარხნის ხედი:ჩვენ გამოვყოფთ სამუშაო სახეებს დაცული გარე სახეებისგან. დალუქვის მიწა, მდებარეობის დიამეტრი ან მჭიდრო ჭაბურღილი შემთხვევით არ უნდა მიიღოს საფარი. ნახაზზე მკურნალობის საზღვრების მონიშვნა ბევრად უფრო უსაფრთხოა, ვიდრე მათი გადაჭრა მზა ნაწილების მოსვლის შემდეგ.



როგორ გავზომოთ შემცვლელი ლულის ფლანგი
ძველი ნაწილი იძლევა ღირებულ ფიზიკურ მტკიცებულებას, მაგრამ ის შესაძლოა აღარ წარმოადგენდეს დანიშნულ გეომეტრიას. რეგისტრი შეიძლება აცვიათ, სახე შეიძლება გაიწმინდოს შეკეთების დროს და სიცხემ შეიძლება დაამახინჯოს ფირფიტა. ორიგინალური მანქანა ან ასამბლეის ნახაზი რჩება საუკეთესო სასტარტო ავტორიტეტად, როდესაც ის ხელმისაწვდომია.
- გადაიღეთ დამონტაჟებული ასამბლეის ფოტო.ჩაწერეთ ნაკადის მიმართულება, კომპონენტების რიგი, ცენტრალური ხაზი, საყრდენები, გამათბობლები, სენსორები და წვდომა დემონტაჟამდე.
- იდენტიფიცირება ორივე შეჯვარების კომპონენტი.ყურადღება მიაქციეთ ლულას, ადაპტერს, ეკრანის შემცვლელს, შეერთების ბირთვს, გადაცემათა კოლოფის გვერდითი სტრუქტურის ან კადრის თავს, რომლებიც დაკავშირებულია თითოეულ სახეზე.
- გაწმინდეთ მტკიცებულებების შეცვლის გარეშე.ამოიღეთ პოლიმერი და ფხვიერი დაბინძურება კიდეების დამრგვალების ან გაპრიალების გარეშე ცვეთის ნიშნები, რომლებიც ხსნის მარცხს.
- ჩამოაყალიბეთ მონაცემები.ზომების ჩაწერამდე აირჩიეთ პირველადი დალუქვის ან სამონტაჟო პირი, ჭაბურღილის ან რეგისტრის ღერძი და ერთი კუთხოვანი ფუნქცია.
- გაზომეთ თითოეული ინტერფეისი.ჩაწერეთ ხვრელი, გარე დიამეტრი, სისქე, ყოველი ნაბიჯი და სიღრმე, ჭანჭიკის ნიმუში, ძაფები, კონტრბორტები, სახის მახასიათებლები და ორიენტაცია.
- გაზომეთ შეჯვარების ნაწილები.კოპირებულ ნახმარი ფლანგს შეუძლია ძველი შეცდომის რეპროდუცირება. გადაამოწმეთ მამრობითი და მდედრობითი სქესის ნამდვილი რეგისტრები, ხელმისაწვდომი ჭანჭიკები და დალუქვის ადგილმდებარეობა.
- მოაგვარეთ კონფლიქტები ახალ ნახატზე.შეადარეთ ნიმუში, ორიგინალური ნახაზი და შეჯვარების გაზომვები, შემდეგ დაადასტურეთ განზომილება, რომელიც აღადგენს დანიშნულ ფუნქციას.
მინიმალური ფოტო ნაკრები:ერთი დაინსტალირებული მიმოხილვა, ორივე ფლანგების სახეები, გვერდითი ხედი, ლულის ან საყრდენის სახელური ფირფიტა, ყველა ნიშანი ან ნაწილის ნომერი, ბეჭედი და დაზიანების ხედები. მოათავსეთ სასწორი ნაწილის გვერდით ორიენტაციისთვის, მაგრამ არასოდეს გამოთვალოთ კრიტიკული ზომები პერსპექტიული ფოტოებიდან.
ორხრახნიანი ან მრავალკომპონენტიანი პროექტებისთვის, ყურადღებით შეამოწმეთ კუთხოვანი ორიენტაცია. ჭანჭიკის ნიმუში შეიძლება იყოს სიმეტრიული, ხოლო დნობის გახსნა, გამათბობელი ტერმინალი, სენსორის პორტი ან საყრდენი არ არის. ასამბლეის შეიძლება იყოს bolt ერთად და მაინც როტაცია შევიდა გამოუსადეგარი პოზიცია.
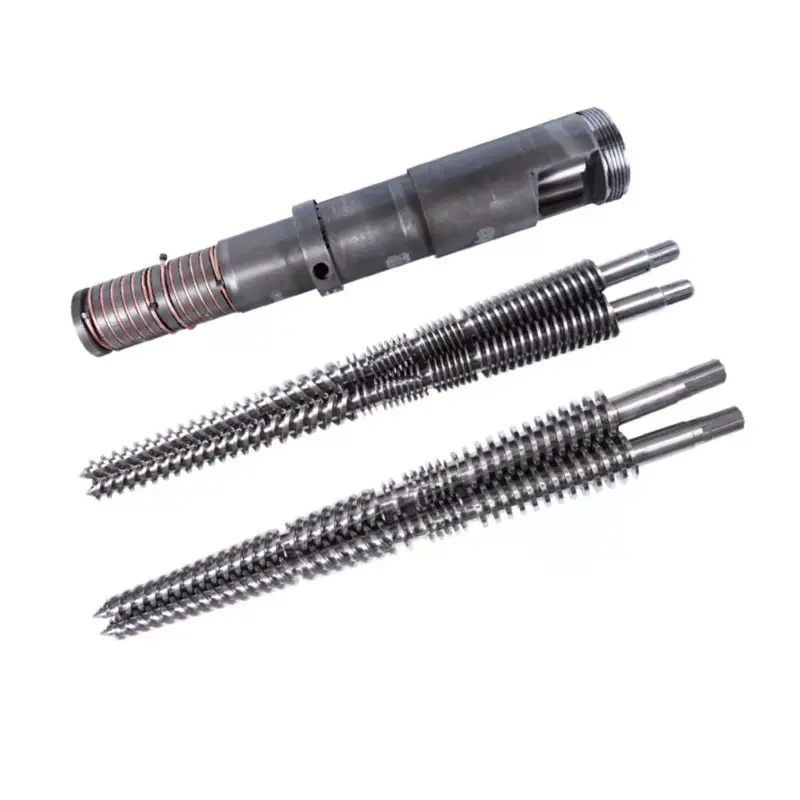
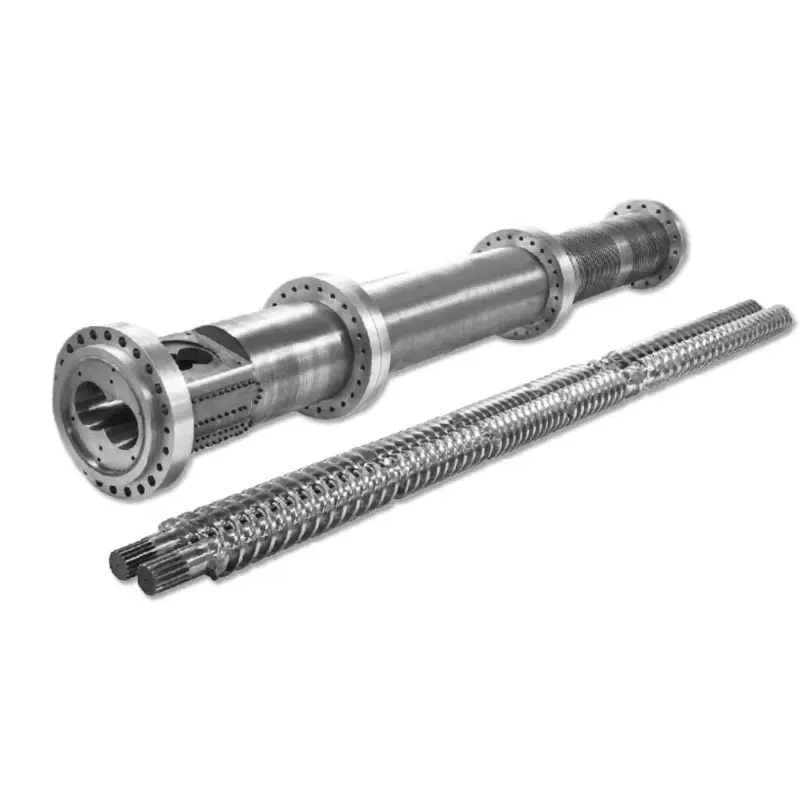
გააზიარეთ ასოცირებული პროდუქტის ოჯახი, რათა მომწოდებელმა გაიგოს სისტემა. ნანჰაია მხარს უჭერსერთი ხრახნიანი, პარალელური ორმაგი ხრახნიდაკონუსური ორმაგი ხრახნიანი ლულააპლიკაციები, პლუსექსტრუდერის შერწყმის ბირთვებიდა პერსონალურად მორგებული ინტერფეისები.
დამუშავების შესაძლებლობა მხარს უჭერს ნახატს, მაგრამ არ ცვლის მას
ნანჰაიასწარმოების აღჭურვილობაგვერდი ჩამოთვლილია CNC ბურღვისა და ფრეზის პოზიციონირების სიზუსტე 0.02 მმ. იგი ასევე განსაზღვრავს ხუთღერძიან დამუშავებას არარეგულარული ხრახნიანი ფრენებისთვის და სპეციალური ფლანგური სტრუქტურებისთვის. ეს შესაძლებლობები შეესაბამება ხვრელების კომპლექსურ ნიმუშებს და ფლანგების მახასიათებლებს.
მანქანის გამოქვეყნებული პოზიციონირების შესაძლებლობა ავტომატურად არ არის ყველა დასრულებული ფლანგის ტოლერანტობა. ფაქტობრივი მიღება მოდის ნახაზის, პროცესის მარშრუტის, ფიქსაციის, მატერიალური მდგომარეობის, თერმული დამუშავების ან საფარის თანმიმდევრობიდან და შეთანხმებული შემოწმების მეთოდიდან.
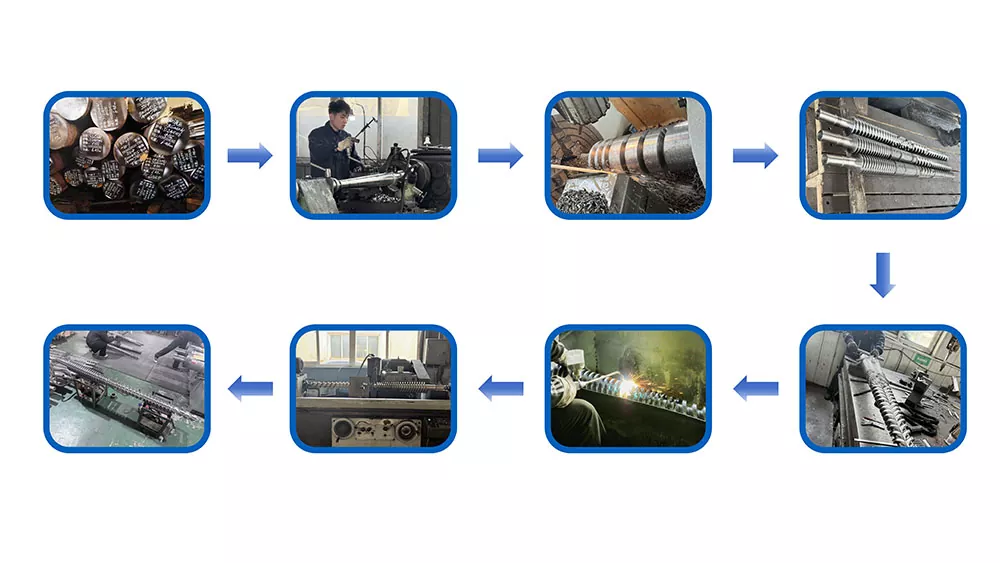
| წარმოების ეტაპი | საკონტროლო კითხვა | სასარგებლო მყიდველის ჩანაწერი |
|---|---|---|
| მასალის ქვითარი | შეესაბამება თუ არა მასალა შეკვეთაში მითითებულ ზუსტ ხარისხს და ფორმას? | მატერიალური მოწმობა, როდესაც მითითებულია ხელშეკრულებაში |
| მონაცემთა დამუშავება | რომელი სახე და ღერძი გააკონტროლებს შემდგომ მახასიათებლებს? | დამტკიცებული ნახაზი მკაფიო მონაცემთა სქემით |
| გაბურღეთ და დაარეგისტრირეთ დამუშავება | შეჯვარების დიამეტრი, სიღრმე და მორგება სწორი თანმიმდევრობით არის წარმოებული? | განზომილებიანი ანგარიში კრიტიკული ინტერფეისის მახასიათებლებისთვის |
| ხვრელის წარმოება | მოედანზე წრე, კუთხოვანი ორიენტაცია, ძაფი და სიღრმე სწორად არის მითითებული? | შაბლონის შემოწმების შედეგები და ძაფის გადამოწმება |
| სახის დასრულება | დაცულია თუ არა ლუქის გეომეტრია, სიბრტყე და ზედაპირის მოთხოვნები? | მითითებული სახის შემოწმება და ზედაპირის ჩანაწერი |
| სითბოს ან ზედაპირული დამუშავება | შეიცვლის თუ არა მკურნალობა ზომას, სიბრტყეს, სიმტკიცეს ან დაცულ ტერიტორიებს? | მკურნალობის სერთიფიკატი და საბოლოო განზომილებიანი შემოწმება საჭიროებისამებრ |
| საბოლოო მარკირება და შეფუთვა | შეუძლია თუ არა მცენარეს გამოავლინოს გადახედვა, ორიენტაცია და შეჯვარება? | ნაწილის მარკირება, ინსპექტირების გათავისუფლება და დაცული შეფუთვა |



ჩვენი ქარხნის ხედი:ტოლერანტობას უნდა ჰქონდეს მიზეზი და შემოწმების მეთოდი. ჩვენ ვამკაცრებთ მდებარეობის, დალუქვის და გასწორების მახასიათებლებს, სადაც შეკრებას კონტროლი სჭირდება. ყველა განზომილების მიმართ უმცირესი შესაძლო ტოლერანტობის გამოყენება მხოლოდ ხარჯებს მატებს და შეუძლია ყურადღება გადაიტანოს იმ მახასიათებლებისგან, რომლებიც რეალურად გადაწყვეტენ შესაბამისობას.
რა საერთო პრობლემები გეუბნებათ
კავშირის პრობლემა იშვიათად ვლინდება ერთი ფოტოსურათით. ჩაწერეთ, როდის გამოჩნდება სიმპტომი, იცვლება თუ არა იგი ტემპერატურისა თუ წნევის დროს და ზუსტად სად იწყება გაჟონვა, მოძრაობა ან დაზიანება. შეცვალეთ ერთი კონტროლირებადი ცვლადი ერთდროულად.
| დაფიქსირდა პრობლემა | გამოძიების შესაძლო მიზეზები | შესყიდვების გაკვეთილი |
|---|---|---|
| ახალი ფლანგი არ შევა რეესტრში | არასწორი დიამეტრი ან მორგება, საფარი მდებარეობის სახეზე, ბურღული, ჭუჭყიანი, თერმული მდგომარეობა ან შეჯვარების ნაწილის დამახინჯება | მიუთითეთ საბოლოო დამუშავებული ზომები, მორგება, შეყვანის და შემოწმების ტემპერატურა |
| ჭანჭიკის ხვრელები არ ემთხვევა | არასწორი სიმაღლის წრე, ხვრელების რაოდენობა, კუთხური მონაცემი, ხელის დაჭერა, ძაფი ან ნახატის შესწორება | სრული ნიმუშის განზომილება ხილული ორიენტაციის ფუნქციიდან |
| გაჟონვა ჩნდება გათბობის დროს | თერმული მოძრაობა, შეუფერებელი დალუქვა, სახის დამახინჯება, წინასწარი დატვირთვის ან ტემპერატურის დაკარგვა დამტკიცებული საფუძვლის მიღმა | სისტემის მიმოხილვაში ჩართეთ თერმული ციკლი, დალუქვის სპეციფიკაცია და ჭანჭიკის მეთოდი |
| გაჟონვა შენარჩუნებულია ერთ სექტორში | სახის ლოკალური დაზიანება, დაბინძურება, არათანაბარი სიბრტყე, არასწორი განლაგება ან გარე დატვირთვა | მიუთითეთ სახის კონტროლი და მხარი დაუჭირეთ მიმაგრებულ ასამბლეას |
| პოლიმერი იშლება სახსარში | შიდა საფეხური, მკვდარი ჯიბე, უხეში დაზიანება, გაჟონვის გზა ან გადაჭარბებული საცხოვრებელი ინტერფეისის მახლობლად | აკონტროლეთ აწყობილი დნობის გადასასვლელი და არა მხოლოდ გარე ფარნების ზომები |
| შესაკრავები არაერთხელ იშლება ან იშლება | სამაგრის არასწორი სპეციფიკაცია, არათანაბარი აწყობა, თერმული ციკლი, ვიბრაცია, გადატვირთვა ან დამახინჯებული სახეები | სთხოვეთ პასუხისმგებელ ინჟინერს განსაზღვროს ჭანჭიკები და გამკაცრება მთლიანი სახსრისთვის |
| კოროზია იწყება კავშირიდან | შეუსაბამო მასალა, დაზიანებული საფარი, ხაფანგში დაბინძურება, შეუთავსებელი გარემო ან გალვანური მდგომარეობა | აღწერეთ ფაქტობრივი ქიმიური და დასუფთავების გარემო მასალისა და დამუშავების არჩევამდე |
მეტი ბრუნი არ არის დიაგნოზი.გადაჭარბებულმა გამკაცრებამ შეიძლება დააზიანოს ძაფები, ჭანჭიკები, სახეები, ლუქები ან დაკავშირებული აღჭურვილობა. გააჩერეთ და გახადეთ მანქანა უსაფრთხო, შემდეგ კვალიფიციურმა პერსონალმა შეამოწმოს მთლიანი სახსარი და დაიცვას დამტკიცებული შეკრების პროცედურა.
თუ ფლანგი უერთდება ამილის ექსტრუზიის საძირკვლის თავი, შეამოწმეთ საყრდენი და ცენტრალური ხაზი, ასევე სახსარი. თუ ის აკავშირებს აპლასტიკური ექსტრუდერის გადაცემათა კოლოფიან ლულის საყრდენი, შეამოწმეთ, რომ მანქანის სტრუქტურა არ აიძულებს ინტერფეისს გასწორდეს.
ექსტრუდერის ლულის ფლანგების RFQ საკონტროლო სია
სრული RFQ მიმწოდებელს საშუალებას აძლევს დააყენოს იგივე ნაწილი, რომლის დაინსტალირებასაც მყიდველი ელის. მიამაგრეთ რევიზიით კონტროლირებადი ნახაზი, როდესაც ეს შესაძლებელია და მონიშნეთ ყველა ელემენტი, რომელსაც ჯერ კიდევ სჭირდება საინჟინრო დადასტურება.
- ფლანგის ფუნქცია და ზუსტი სამონტაჟო პოზიცია
- მანქანის მწარმოებელი, მოდელი და სერიული კონტექსტი
- ორივე კომპონენტის ნახაზები ან ნაწილების ნომრები
- გარე დიამეტრი და ყველა ადგილობრივი კონვერტის ლიმიტი
- ცენტრალური ჭაბურღილი და შიდა გარდამავალი გეომეტრია
- საერთო სისქე, კერები, საფეხურები და ჩაღრმავები
- დაარეგისტრირეთ დიამეტრი, სიღრმე, მორგება და ტყვიები
- ჭანჭიკის რაოდენობა, წრის წრე და კუთხოვანი მონაცემი
- გასუფთავება-ხვრელის, კონტრასბურგის ან ძაფის დეტალები
- დალუქვის სახე, ღარი, შუასადებები ან ლუქის სპეციფიკაცია
- საჭირო ფორმის, ორიენტაციისა და პოზიციის კონტროლი
- მასალის ზუსტი ხარისხი და თერმული დამუშავება
- ზედაპირის დამუშავება, ნიღაბი და საბოლოო ზომები
- ინფორმაცია ნორმალური და დიზაინის ტემპერატურის შესახებ
- ინფორმაცია ნორმალური და დიზაინის წნევის შესახებ
- საშუალო, პოლიმერული ფორმულა და გამწმენდი ექსპოზიცია
- გარე დატვირთვები, მხარდაჭერა და თერმული ციკლები
- მოქმედი სტანდარტი, გამოცემა და პროექტის წესები
- რაოდენობა, სათადარიგო ნაწილების სტრატეგია და მარკირება
- მასალის, მკურნალობისა და შემოწმების დოკუმენტები
- საჭირო მორგების შემოწმება ან შეთანხმებული სისტემის ტესტი
- ფოტოები და მდგომარეობის ანგარიში ჩანაცვლებისთვის
ჩვენი ქარხნის ხედი:ფოტოები გვეუბნებიან, სად უნდა ვეძებოთ, ნიმუშები გვეუბნებიან, რა არის ახლა და ნახატები გვეუბნებიან, რა უნდა ვაწარმოოთ. ძლიერი შემცვლელი შეკვეთა იყენებს სამივეს, როდესაც ხელმისაწვდომია. თუ ისინი არ ეთანხმებიან, ჩვენ ვჩერდებით დამტკიცების მოპოვებაზე, ნაცვლად იმისა, რომ ავირჩიოთ ყველაზე მოსახერხებელი საზომი.
შექმენით მიღება შეჯვარების ინტერფეისის გარშემო
ინსპექტირება უნდა მოჰყვეს ნახაზის განხილვისას გამოვლენილ რისკებს. უბრალო ბრტყელ ფლანგს შეიძლება დასჭირდეს მოკლე განზომილებიანი ანგარიში. წნევის საზღვრის კომპონენტს, სპეციალურ ადაპტერს ან მჭიდროდ მორგებულ ჩანაცვლებას შეიძლება დასჭირდეს მეტი ჩანაწერი, მოწმე ინსპექტირება ან სისტემის ტესტირება პასუხისმგებელი საინჟინრო პროცედურის მიხედვით.
| მისაღები კარი | მტკიცებულება | გაუშვით შეკითხვა |
|---|---|---|
| ნახაზის დამტკიცება | ხელმოწერილი რევიზია მონაცემებით, ზომებით, ტოლერანტებით, მასალებით, დამუშავებით და შენიშვნებით | აღწერს თუ არა ნახაზი განზრახ შეჯვარების ასამბლეას ვარაუდებზე დაყრდნობის გარეშე? |
| მასალა და მკურნალობა | საჭირო სერთიფიკატები, რომლებიც დაკავშირებულია ნაწილთან ან წარმოების ლოტთან | ემთხვევა თუ არა ჩანაწერები შეკვეთაში მითითებულ ხარისხს და მკურნალობას? |
| განზომილებიანი შემოწმება | შედეგები ჭაბურღილის, რეგისტრის, სისქის, ჭანჭიკის ნიმუშის, ლუქის გეომეტრიისა და მითითებული გეომეტრიული კონტროლისთვის | არის თუ არა ფუნქციური მახასიათებლები დამტკიცებულ ლიმიტებში მთელი დამუშავების შემდეგ? |
| ვიზუალური მდგომარეობა | სახეების, ძაფების, საფარის, კიდეების და მარკირების ფოტოები და შემოწმება | არის თუ არა დალუქული და განლაგებული ზედაპირები სუფთა, დაცული და დაუშვებელი დაზიანებისგან? |
| შეჯვარების შემოწმება | მოერგება მყიდველის მიერ მიწოდებულ შესაჯვარ ნაწილებს, ლიანდაგს ან შეთანხმებულ ინსპექტირების მოწყობილობას | აწყობს თუ არა ასამბლეის მდებარეობას, ორიენტირებას და დამაგრებას ისე, როგორც ეს იყო დანიშნულებისამებრ, ძალის გარეშე? |
| სისტემის ან წნევის ტესტი | შეთანხმებული პროცედურა, პასუხისმგებელი დამტკიცება და საჭიროების შემთხვევაში დაფიქსირებული შედეგი | შესრულდა თუ არა სწორი ტესტი ფლანგის რეალური მოქმედების ფარგლებსა და მმართველი წესებისთვის? |
| გადაზიდვის გათავისუფლება | ნაწილის იდენტიფიკაცია, დაცვა, შეფუთვის სია და დოკუმენტების პაკეტი | შეუძლია თუ არა მიმღებ ქარხანას გამოავლინოს, შეინახოს და დააინსტალიროს სწორი რევიზია? |
ინსტალაციის მხარდაჭერის ან ტექნიკური დაგეგმვისთვის, გადახედეთ Nanhaiya-სტექნიკური მომსახურება. მიმწოდებლის არჩევანი ასევე შეიძლება შეიცავდესკომპანიის პროფილი, წარმოების აღჭურვილობადა მიმდინარესერთიფიკატები.
ხშირად დასმული კითხვები
რა ინფორმაციაა საჭირო ექსტრუდერის ლულის ფლანგის ციტირებისთვის?
გაგზავნეთ კონტროლირებადი ნახაზი ან მკაფიო ზომები გარე დიამეტრისთვის, ჭაბურღილის, სისქის, მდებარეობის რეგისტრის, ჭანჭიკის რაოდენობის, ჭანჭიკის ხვრელის ან ძაფის ზომაზე, წრის წრის დიამეტრზე, ხვრელის ორიენტაციაზე, დალუქვის პირისა და შეჯვარების კომპონენტისთვის. დაამატეთ ექსტრუდერის მოდელი, მასალა, სამუშაო ტემპერატურა და წნევის საფუძველი, ზედაპირის დამუშავება, რაოდენობა და საჭირო შემოწმების დოკუმენტები.
საკმარისია ANSI, DIN ან JIS ლულის ფლანგის დასაზუსტებლად?
არა. სტანდარტული მილის ფლანგისთვის საჭიროა ზუსტი სტანდარტული ნომერი, გამოცემა, ზომა, ნიშანი, მოსაპირკეთებელი მასალა და შეჯვარების კომპონენტი. მორგებულ ექსტრუდერს ან საყრდენს შეიძლება დასჭირდეს კონტროლირებადი ტექნიკის ნახაზი, რადგან მისი რეგისტრი, დნობის გადასასვლელი, ჭანჭიკის ორიენტაცია და მთლიანი გეომეტრია შეიძლება სცილდება მილის ფლანგის სტანდარტს.
რას ნიშნავს PN6, PN10, PN16, PN25, PN40 და PN63 Nanhaiya flange გვერდზე?
ისინი წნევის კლასის ვარიანტებია ჩამოთვლილი Nanhaiya ლულის მილტუჩებისთვის. ისინი არ არიან უნივერსალური სამუშაო წნევის გარანტია ყველა მასალისა და ტემპერატურისთვის. შესყიდვის სპეციფიკაციამ უნდა დააკავშიროს არჩეული PN კლასი ზუსტ სტანდარტთან, ზომებთან, მასალასთან, ტემპერატურულ საფუძველთან, ჭანჭიკებთან, დალუქვასთან და მოქმედი სისტემის დიზაინის წესებთან.
რომელი მასალა ავირჩიო ლულის ფლანგისთვის?
Nanhaiya გთავაზობთ ნახშირბადოვანი ფოლადის, უჟანგავი ფოლადის და შენადნობი ფოლადის ვარიანტებს. შერჩევა უნდა ითვალისწინებდეს დატვირთვას, ტემპერატურას, კოროზიის ზემოქმედებას, პოლიმერთან ან დანამატებთან შეხებას, შედუღების მოთხოვნებს, შეჯვარების ნაწილის მასალას, ზედაპირის დამუშავებას და დიზაინის მარეგულირებელ წესებს. მიუთითეთ ზუსტი შეფასება დამტკიცებულ ნახაზზე და არა მხოლოდ მატერიალური ოჯახის მიხედვით.
როგორ გავზომო შემცვლელი ექსტრუდერის ფლანგი?
გაზომეთ ხვრელი, გარე დიამეტრი, საერთო სისქე, რეგისტრის დიამეტრი და სიღრმე, ჭანჭიკის რაოდენობა, ხვრელის ან ძაფის ზომა, წრის წრის დიამეტრი, კუთხური ორიენტაცია და დალუქვის მახასიათებლები. ჩაწერეთ შეჯვარების ნაწილი, დინების მიმართულება და შეკრების პოზიცია. შეადარეთ გაზომვები მანქანის ორიგინალურ ნახატთან, რადგან ამოღებული ნაწილი შეიძლება იყოს ნახმარი, დამახინჯებული ან ადრე გარემონტებული.
რატომ ჟონავს ექსტრუდერის ფლანგი ინსტალაციის შემდეგ?
შესაძლო მიზეზებს მიეკუთვნება დაზიანებული ან უვარგისი დალუქვის სახე, არასწორი შუასადებები ან დალუქვა, ფლანგ-სახის დამახინჯება, რეგისტრის ცუდი განლაგება, დაბინძურება, არათანაბარი ჭანჭიკები, შეუფერებელი შესაკრავები, თერმული მოძრაობა ან წნევის და ტემპერატურის მდგომარეობა დამტკიცებული დიზაინის მიღმა. იპოვნეთ მიზეზი მეტი გამკაცრების ძალის გამოყენებამდე.
შეუძლია თუ არა მიმწოდებელს დააკოპიროს ნახმარი ლულის ფლანგა ნიმუშიდან?
ფიზიკური ნიმუში სასარგებლოა, მაგრამ ეს არ უნდა იყოს ერთადერთი ავტორიტეტი. ცვეთა, კოროზიის, ხელახალი დამუშავება, შეკეთება და თერმული დამახინჯება შეიძლება შეცვალოს კრიტიკული ზომები. გამოიყენეთ ორიგინალური ნახაზი, როცა ხელმისაწვდომია, გაზომეთ შეჯვარების კომპონენტები და შეთანხმდით, რომელი ზომები აღდგება ჩანაცვლების ნახაზის დამტკიცებამდე.
როგორ უნდა მივიღოთ მორგებული ლულის ფლანგები?
ჯერ დაადასტურეთ ნახაზი, შემდეგ გადაამოწმეთ შეკვეთით მოთხოვნილი მასალისა და მკურნალობის ჩანაწერები. შეამოწმეთ ხვრელი, რეგისტრი, სისქე, ჭანჭიკის ნიმუში, დალუქვის გეომეტრია და მითითებული ფორმის ან პოზიციის კონტროლი ნახატზე. დაადასტურეთ შეჯვარების ნაწილებთან შესაბამისობა, როდესაც ეს პრაქტიკულია და შეასრულეთ მხოლოდ შეთანხმებული სისტემა ან წნევის ტესტი შესაბამისი საინჟინრო პროცედურის მიხედვით.
ტექნიკური ცნობები
- Nanhaiya ლულის ფლანგა: პირველი მხარის მასალები, სტანდარტები, ზედაპირის დამუშავება, PN პარამეტრები, აპლიკაციები და პროდუქტის სურათები.
- Nanhaiya წარმოების აღჭურვილობა: პირველი მხარის დამუშავების შესაძლებლობები და გამოქვეყნებული აღჭურვილობის პოზიციონირების მონაცემები.
- ASME B16.5-2020 მიმოხილვა: ოფიციალური ASME ფარგლები და შიგთავსი მილის ფლანგებისა და ფლანგიანი ფიტინგებისთვის.
- ISO 286-1:2010: კოდის სისტემის ოფიციალური ISO აღწერა ტოლერანტობისთვის ხაზოვან ზომებსა და მორგებაზე.
- ISO 1101:2017: ოფიციალური ISO აღწერა გეომეტრიული ტოლერანტული ენის ფორმის, ორიენტაციის, მდებარეობისა და ამოწურვისთვის.
სტანდარტების შეძენა ან წვდომა უნდა მოხდეს მათი ავტორიზებული გამომცემლების მეშვეობით, როდესაც საჭიროა მათი სრული მოთხოვნები. პასუხისმგებელმა ინჟინერმა უნდა დაადასტუროს მოქმედი გამოცემა, იურისდიქცია და პროექტის წესები წარმოებამდე ან ტესტირებამდე.
სარედაქციო შენიშვნა: ეს სახელმძღვანელო გამოყოფს Nanhaiya-ს ამჟამინდელ პროდუქტის ვარიანტებს განაცხადის სპეციფიკური საინჟინრო გადაწყვეტილებებისაგან. საბოლოო წნევის დიზაინი, ჭანჭიკები, დალუქვა, მასალის ხარისხი, ტოლერანტობა და მიღების მოთხოვნები უნდა დადასტურდეს დამტკიცებულ შესყიდვის სპეციფიკაციაში.