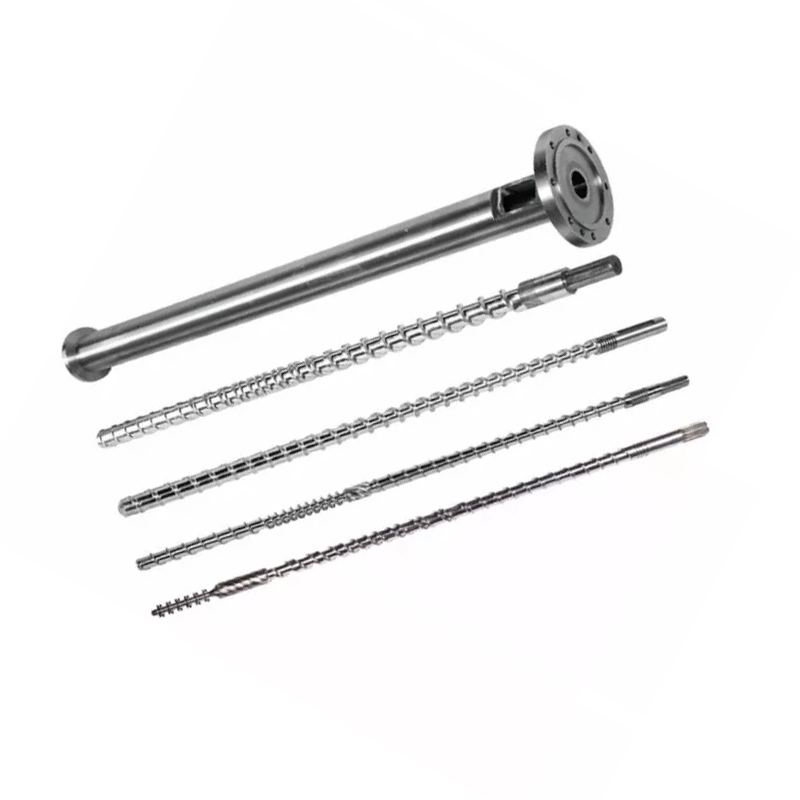
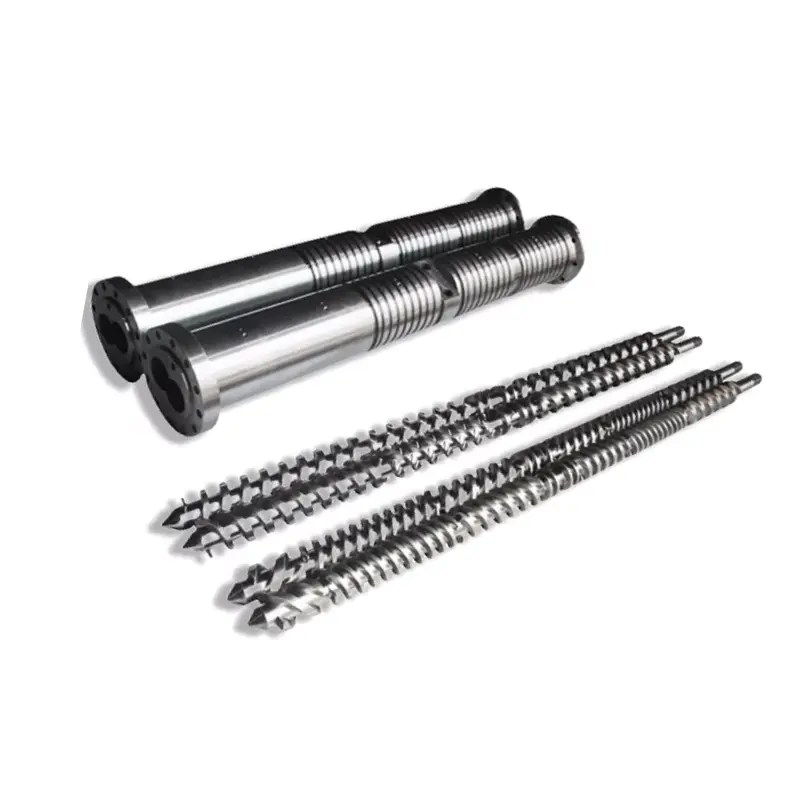
კონუსური და პარალელური ორმაგი ხრახნიანი ექსტრუდერები: რას ვადარებთ?
რა არის კონუსური ორმაგი ხრახნიანი ექსტრუდერი?
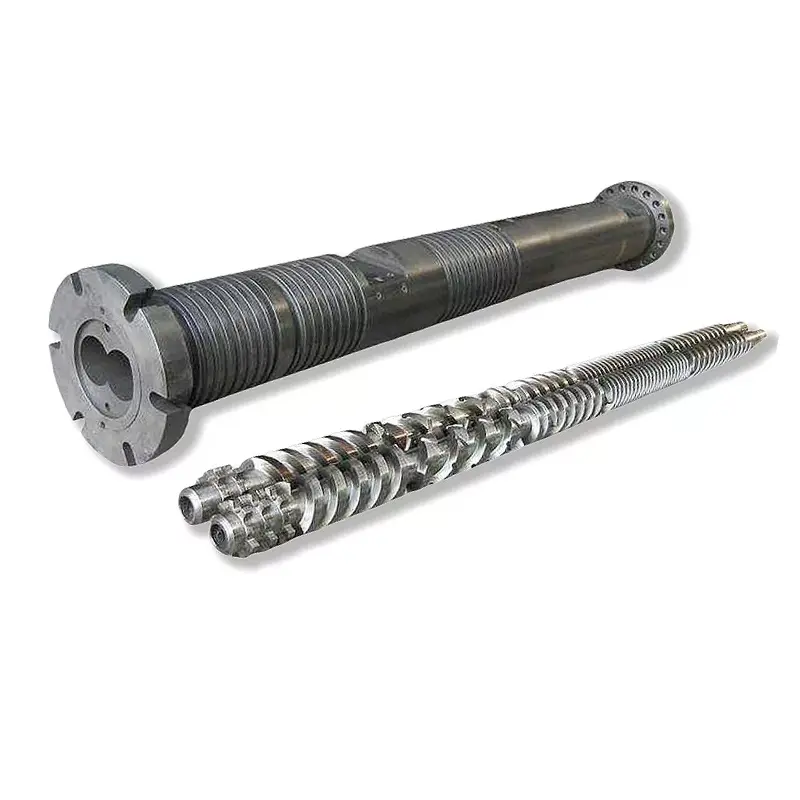
კონუსურ ორხრახნიან ექსტრუდერს აქვს ხრახნები, რომელთა გარე დიამეტრი იცვლება დამუშავების სიგრძის გასწვრივ. ჩვეულებრივი PVC მოწყობაში, რომელიც აქ განხილულია, საკვების ბოლო უფრო დიდია და გამონადენის ბოლო უფრო მცირეა. აღწერილობა, როგორიცაა "კონუსური ხრახნიანი ექსტრუდერი" კვლავ ტოვებს ბრუნვის მიმართულებას, შეჯვარების მოწყობას და გამოყენებას დასადასტურებლად.
რა არის პარალელური ტყუპი ხრახნიანი ექსტრუდერი?
პარალელურად ორხრახნიანი ექსტრუდერს აქვს პარალელური ხრახნიანი ღერძი და მუდმივი ნომინალური გარე დიამეტრი დამუშავების მონაკვეთის გასწვრივ. არხის გეომეტრია მაინც შეიძლება შეიცვალოს. სიტყვა "პარალელური" არ გეტყვით, ბრუნავს თუ არა ხრახნები ერთად თუ საპირისპირო მიმართულებით, ან არის თუ არა მანქანა განკუთვნილი პროდუქტის შერევისთვის ან პირდაპირი ექსტრუზიისთვის.
ნასტაი და ვილჩინსკი განასხვავებენ თანაბრუნვასა და უკუმბრუნავ ორხრახნიან ექსტრუზიას.2024 წლის კვლევა კონტრ-ბრუნვის ექსტრუზიის მასშტაბების შესახებ. მათი დისკუსია განსაზღვრავს PVC ფხვნილის დამუშავებას, როგორც მნიშვნელოვან კონტრ-ბრუნვის აპლიკაციას. ეს პროცესის განსხვავება არის ამოსავალი წერტილი მნიშვნელოვანი შედარებისთვის.
შეინახეთ შესყიდვის დავალება თანმიმდევრული
PVC მშრალი ნაზავის ექსტრუზიისთვის, შეადარეთ შესაბამისი კონუსური და პარალელური კონფიგურაციები იმავე პროდუქტის მოთხოვნების შესაბამისად. არ გადაიტანოთ მაღალსიჩქარიანი თანამბრუნავი კომპოზიციის პრეტენზია კონტრ-მბრუნავ მილსადენზე მხოლოდ იმიტომ, რომ ორივეს აქვს პარალელური ხრახნები. თუ თქვენი ამოცანაა რთული წარმოება, გამოიყენეთ ჩვენი უფრო ფართომასალისა და ექსტრუზიის სისტემის შერჩევის სახელმძღვანელოჯერ პროცესის დასამკვიდრებლად.
ახალი ხაზისთვის, მანქანის მიმწოდებელმა უნდა განსაზღვროს მთელი ოპერაციული კონფიგურაცია. შემცვლელი კომპონენტებისთვის ვიწყებთ დამონტაჟებული მანქანით და მისი ნახაზებით. ხრახნიანი და ლულის ციტატა თავისთავად არ შეუძლია დაადგინოს შესაფერისია თუ არა მანქანის განსხვავებული არქიტექტურა.
როგორ განსხვავდება გეომეტრია, ცენტრის მანძილი და მოდელის ზომები
სასარგებლო გეომეტრიული განსხვავება არის ის, სადაც მასალას აქვს სივრცე და სად უნდა მოერგოს შეკრება. ჩვეულებრივი კონუსური მოწყობისას ხრახნიანი ღერძების დიამეტრი და განცალკევება იცვლება დამუშავების სიგრძის გასწვრივ. პარალელური განლაგებისას ღერძები პარალელურად რჩება. არც ერთ აღწერილობაში არ არის მითითებული არხის სიღრმე, ადგილობრივი შეკუმშვა, სამუშაო კლირენსი ან სრული წნევის მოვალეობა.
დიამეტრის წყვილი არ არის სიმძლავრის ნიშანი
ჩვენიკონუსური ორხრახნიანი ლულის დიაპაზონიჩამოთვლის წყვილებს, მათ შორის Φ65/Φ132 და Φ80/Φ156. შეკვეთამდე, დაადასტურეთ რომელი ბოლოები ამოიცნობს ნახატს და დამუშავების თანმდევი სიგრძე. არ წაიკითხოთ მეორე რიცხვი, როგორც მილის დიამეტრი ან სიგრძისა და დიამეტრის თანაფარდობა. L/D არის განზომილებიანი; დიამეტრი ატარებს სიგრძის ერთეულს.
ThePVC მილის პარალელური ხრახნიანი ლულაგვერდების სია Φ45-დან Φ150 მმ-მდე და L/D 32-დან 38-მდე, პერსონალიზებით. ეს არის პროდუქტის გამოქვეყნებული ვარიანტები. ისინი არ ადგენენ ექვივალენტურ კონუსურ ზომას ან უნივერსალურ გამომავალ დიაპაზონს.
ჩართეთ წამყვანი და დამხმარე მოწყობა
ჩვენ მოვითხოვთ გადაცემათა კოლოფის გამომავალი განლაგებას, კავშირის დეტალებს და დასაშვებ ოპერაციულ კონვერტს დამუშავების ერთეულის ნახაზთან ერთად. ტარების სივრცე ან უფრო დიდი მიწოდების ბოლო დიამეტრი არ არის დამოწმებული ბრუნვის, სიჩქარისა და ბიძგის სპეციფიკაციის შემცვლელი. შეადარეთ სრული წინადადებები, ვიდრე ფოტოს მექანიკური სიმძლავრის დასკვნა.


კონუსური და პარალელური ორმაგი ხრახნიანი ექსტრუდერი: მსგავსი შედარება
ორივე კონფიგურაცია იმსახურებს შეფასებას, როდესაც ისინი შემოთავაზებულია იმავე PVC სამუშაოსთვის. მათი პოტენციური უპირატესობები გამოდგება მხოლოდ მას შემდეგ, რაც მიმწოდებელი განსაზღვრავს რეალურ ხრახნიან პროფილს, კვების მოწყობას, ამძრავის და მუშაობის პირობებს. ჩვენ გამოვიყენებთ შემდეგ ცხრილს წინადადებების შესადარებლად, ვიდრე თითოეული რიგისთვის უნივერსალური გამარჯვებული დავაჯილდოოთ.
| გადაწყვეტილება | კონუსური კონფიგურაცია | პარალელური კონფიგურაცია | მოთხოვნის მტკიცებულება |
|---|---|---|---|
| მასალის მიღება | შეამოწმეთ საკვების ბოლო გეომეტრია და გამოსაყენებელი მიღება ფხვნილის განკუთვნილი ნაზავით. | შეამოწმეთ არხის გახსნა, არხის პროფილი და კვების სისტემა იმავე ნაზავისთვის. | საკვების ფორმა, მოცულობითი სიმკვრივე და სტაბილური კვების სიჩქარის ჩანაწერი. |
| შერწყმა და თერმული ისტორია | შეაფასეთ ცვალებადი გეომეტრია სიჩქარის, შევსების და ტემპერატურის კონტროლით. | შეაფასეთ არჩეული დამუშავების სიგრძე და ადგილობრივი არხის გეომეტრია. | განსაზღვრული მასალა, პროცესის ფანჯარა და მზა პროდუქტის შედეგები. |
| ვენტილაცია | დაადასტურეთ სავენტილაციო პოზიცია და იქ საჭირო პროცესის პირობები. | დაადასტურეთ სავენტილაციო პოზიცია და ქვედა დინების წნევის აგების მოვალეობა. | საცდელი დაკვირვებები და სავენტილაციო სისტემის შეთანხმებული პირობები. |
| წნევა და წამყვანი დატვირთვა | გამოიყენეთ დისკის და დამუშავების ერთეულის ლიმიტები. | გამოიყენეთ დისკის და დამუშავების ერთეულის ლიმიტები. | მიმწოდებლის მიერ დამტკიცებული ოპერაციული კონვერტი და კვარცხლბეკი. |
| გამომავალი დიაპაზონი | დაადასტურეთ მიღებული პროდუქტის საჭირო ზომები. | დაადასტურეთ მიღებული გამომავალი იგივე ხარისხის ლიმიტებზე. | სტაბილური მინიმალური და მაქსიმალური წარმოების წერტილები. |
| ენერგია | გაზომეთ კანდიდატის საოპერაციო წერტილი. | გაზომეთ კანდიდატის საოპერაციო წერტილი. | კვტ/სთ თითო მიღებულ კგ-ზე, მითითებული საზღვრით და დროის პერიოდით. |
| ტარება და გამოცვლა | შეამოწმეთ შეჯვარების ნაწილები და დაშვებული კორექტირების პირობები. | შეამოწმეთ ორივე ხრახნი და ორივე ლულის ხვრელი. | პოზიციონირებული აცვიათ რუკა და ჩანაცვლების ფარგლები. |
| ინვესტიცია | მოიცავს ინსტალაციას, დამხმარეებს და საჭირო წარმოების დიაპაზონს. | შეიტანეთ იგივე პროექტის ფარგლები. | ცალკეული ციტატები ექვივალენტური გამონაკლისებით და მიღების პირობებით. |
მისი აბსტრაქტშიპარალელური და კონუსური ექსტრუზიის შედარება, ს. სეიფერტი აფასებს კონფიგურაციას, ყოფნის დროსა და ცვლას PVC-ის საბოლოო გამოყენების წინააღმდეგ. ეს მხარს უჭერს პროცესის სპეციფიკურ შედარებას; ის არ აწვდის უნივერსალურ მილსადენს ან ენერგიის დაზოგვის პროცენტს ახალი შესყიდვისთვის.
როგორ ცვლის თქვენი PVC ფორმულირება გადაწყვეტილებას
დაიწყეთ დაზუსტება იმით, თუ რა შედის მანქანაში და რა უნდა დატოვოს საძირკველი. "ხისტი PVC" ძალიან ფართოა ორი წინადადების შესადარებლად. ჩვენ მოვითხოვთ რეზინის ხარისხს, შემავსებლის ტიპს და დატვირთვას, სტაბილიზატორისა და შეზეთვის სისტემას, რეციკლირებული შემცველობას, საკვების ფორმას და მომზადების მეთოდს. ჩაწერეთ რეცეპტის შესწორება ისე, რომ ტესტირება და ციტატა აღწერს იგივე მასალას.
შეინახეთ კომპოზიციის ერთეულები მკაფიოდ
phr-ში ჩატვირთვა ნიშნავს ნაწილებს ფისის ას ნაწილზე და არა მთლიანი ნაერთის წონით. როგორც მარტივი შემადგენლობის მაგალითი, 100 მასის ნაწილი ფისოვანი პლუს 50 ნაწილი შემავსებელი, სხვა ინგრედიენტების გარეშე, შეიცავს 50 ÷ 150 = 33.3% შემავსებელს მთლიანი მასის მიხედვით. სხვა ინგრედიენტების დამატება ცვლის ამ პროცენტს. ეს არითმეტიკა არ ადგენს უსაფრთხო დატვირთვას არც ერთი მანქანისთვის.
ჰკითხეთ, როგორ შეფასდება საკვების თანმიმდევრულობა. მოცულობითი სიმკვრივის ან საკვების მომზადების ცვლილება უნდა ჩაიწეროს და არა იმალებოდეს უცვლელი პოლიმერის სახელის მიღმა. თუ მიმწოდებელი გირჩევს სხვადასხვა გეომეტრიას, მოითხოვეთ ახსნა, რომელიც დაკავშირებულია იდენტიფიცირებულ მატერიალურ მდგომარეობასთან და წარმოების ამოცანასთან.
განსაზღვრეთ სასარგებლო შერწყმისა და ვენტილაციის ფანჯარა
ნასტაის და ვილჩინსკისსაპირისპირო მბრუნავი ექსტრუზიის შესწავლაგანიხილავს ტემპერატურას, დნობის განვითარებას და გამტარუნარიანობას, როგორც დაწყვილებულ მასშტაბურ მიზნებს. იგი ასევე აღწერს გაჟონვის ნაკადებს შერეულ სისტემებში. აქედან გამომდინარე, ჩვენ არ გამოვიტანთ სრული პროცესის დასკვნას ცარიელი არხის მოცულობიდან ან არ დავაკონკრეტებთ ხრახნის სიჩქარეს დანადგარის გასწვრივ მატერიალური განვითარების გათვალისწინების გარეშე.
შეთანხმდით, თუ რომელი წნევის და მატერიალურ-ტემპერატურული მაჩვენებლები იქნება აღებული, სად მოხდება მათი აღება და როგორ იქნება დაკავშირებული პროდუქტის ნიმუშები ამ მაჩვენებლებთან. მხოლოდ ლულის დაყენების წერტილები არ იძლევა ამ ჩანაწერს. სასარგებლო ოპერაციული ფანჯარა განსაზღვრავს იმ პირობებს, სადაც გადის საჭირო პროდუქტი და არა მხოლოდ იქ, სადაც მანქანა განაგრძობს მუშაობას.
გამოიყენეთ პროდუქტის ტესტები მათი რეალური ფარგლების ფარგლებში
ASTM D2152-23ასახავს შერწყმის ადეკვატურობას ხისტ PVC მილებში და ჩამოსხმულ ფიტინგებში აცეტონის ჩაძირვით. მისი გამოქვეყნებული შეზღუდვები ამბობს, რომ მას არ შეუძლია განასხვავოს თერმული დეგრადაცია ადეკვატური შერწყმისგან და არ ცვლის სხვა ფიზიკურ ან ქიმიურ ტესტებს. ეს არ არის მთლიანი პროდუქტის ხარისხის სერტიფიკატი. გამხსნელების ნებისმიერი შესაბამისი ტესტირება ეკუთვნის კვალიფიციურ პერსონალს და უსაფრთხოების საჭირო კონტროლს.
შესაბამისი მყარი კედლის PVC-U წნევის მილის პროექტისთვის,ISO 1452-2:2009განსაზღვრავს მილის მახასიათებლებს და დაკავშირებულ ტესტის პარამეტრებს. ის არ ირჩევს ხრახნის გეომეტრიას. შეათანხმეთ პროდუქტის მოქმედი სტანდარტი, გამოცემა და ბაზრის მოთხოვნები, სანამ გადაწყვეტთ რა არის მიღებული პროდუქტი.
გაზომეთ ექსტრუდერი გაყიდვადი პროდუქტის გარშემო
წარმოების მიზანი უნდა მოდიოდეს პროდუქტის გრაფიკიდან. ჩვენ ვითხოვთ გამომავალი დიაპაზონის საჭიროებას და არა მხოლოდ ყველაზე დიდ მილს ან კატალოგის ყველაზე მაღალ ნომერს. ხაზი, რომელიც აკმაყოფილებს ერთ მაღალ გამომავალ წერტილს, შეიძლება კვლავ დასჭირდეს ცალკე განხილვა მცირე პროდუქტებისთვის, ნელი მუშაობისთვის ან განსხვავებული ფორმულირებისთვის.
გადათარგმნეთ ხაზის სიჩქარე მასობრივ ნაკადად
უწყვეტი პროდუქტისთვის, გაამრავლეთ რეალური მასა მეტრზე ხაზის სიჩქარეზე და გადააქციეთ წუთები საათებად. გამოიყენეთ მითითებული პროდუქტის წონა ან დამოწმებული გაზომვა. არ მიიღოთ ზოგადი სიმკვრივე ან კედლის სისქე რეალური შესყიდვის მოთხოვნის გაანგარიშებისას.
პროდუქტის საჭირო ნაკადი (კგ/სთ) = მასა მეტრზე (კგ/მ) × ხაზის სიჩქარე (მ/წთ) × 60
საილუსტრაციო მილისთვის, რომლის წონაა 2,0 კგ/მ სიჩქარით 3,0 მ/წთ, სამიზნე არის 360 კგ/სთ. 4.0 მ/წთ, იგივე პროდუქტს სჭირდება 480 კგ/სთ. ეს არის სავარაუდო დაგეგმვის მონაცემები და არა ნანჰაიას საცდელი შედეგები. არც ერთი გაანგარიშება არ გვეუბნება, დააკმაყოფილებს თუ არა კონკრეტული კონუსური ან პარალელური მანქანა ხარისხის მოთხოვნას.
შეამოწმეთ დანარჩენი ხაზი
გადახედეთ შერევას და საკვების მომზადებას დინების ზემოთ, შემდეგ დაკალიბრება, გაგრილება, გადაზიდვა და ჭრა ქვემოთ. სთხოვეთ პასუხისმგებელი აღჭურვილობის მომწოდებლებს დაადასტურონ შემოთავაზებული წარმოების პუნქტები. თუ არსებული გაგრილების განყოფილება მხარს უჭერს მხოლოდ მიმდინარე პროდუქტის სიჩქარეს, მეტი ექსტრუდერის გამომავალი დამტკიცება არ ამტკიცებს ხაზის უფრო მაღალ სიჩქარეს.
წნევის მოვალეობა ასევე მიეკუთვნება შედარებას. პროდუქტის ან საყრდენის შეცვლამ შეიძლება შეცვალოს აპარატის დავალება მაშინაც კი, როდესაც სასურველი კგ/სთ იგივე რჩება. ჩაწერეთ ხელსაწყოების და გაზომვის ადგილები თითოეულ საწარმოო პუნქტთან, რათა სიმძლავრის მოთხოვნა ინტერპრეტაციად დარჩეს.
შეადარეთ წარმოების დიაპაზონი
ჩვენ ჩამოვთვლით კონფიგურაციას, რომელსაც შეუძლია აჩვენოს საჭირო დიაპაზონი მისაღები პროდუქტით, შემდეგ შევადაროთ მისი ხარჯები. არ დაამატოთ თვითნებური უსაფრთხოების პროცენტი და დაურეკეთ შერჩეულ მანქანას. ნებისმიერი სარეზერვო სიმძლავრე უნდა შეესაბამებოდეს განსაზღვრულ მომავალ პროდუქტს, მოვალეობას ან საოპერაციო მოთხოვნას, რომელიც მიმწოდებელმა განიხილა.
შეადარეთ ენერგია, აცვიათ და მთლიანი საოპერაციო ღირებულება
ძრავის რეიტინგი არის სიმძლავრის სპეციფიკაცია და არა გაზომილი ენერგიის გადასახადი. სასარგებლო ორხრახნიანი ექსტრუდერის ენერგიის მოხმარების შედარებისთვის, განსაზღვრეთ რას მოიცავს მრიცხველი: წამყვანი და გამათბობლები, სრული ექსტრუდერი ან მთელი ხაზი. შეინახეთ ეს ზღვარი უცვლელად და მიუთითეთ, შედის თუ არა დაწყებული და უარყოფილი წარმოება.
დაყავით ენერგია მიღებული პროდუქტით
სპეციფიკური ენერგია (კვტ.სთ/კგ მიღებული) = გაზომილი ენერგია ინტერვალის განმავლობაში ÷ მიღებული პროდუქტის მასა იმავე ინტერვალის განმავლობაში
შემდეგი ერთსაათიანი მაგალითი ჰიპოთეტურია. ორივე კანდიდატი იყენებს პროდუქტის მიღების ერთსა და იმავე კრიტერიუმს და ენერგიის მრიცხველს. ის გვიჩვენებს, თუ რატომ შეიძლება გამოიწვიოს მთლიანი გამტარუნარიანობა და მიღებული პროდუქტის ეფექტურობა სხვადასხვა დასკვნამდე.
| ერთსაათიანი დაგეგმვის მაგალითი | კანდიდატი ა | კანდიდატი ბ |
|---|---|---|
| ენერგია მითითებულ საზღვრებში | 100 კვტ.სთ | 120 კვტ.სთ |
| მთლიანი პროდუქტის მასა | 500 კგ | 600 კგ |
| მიღებული პროდუქტის მასა | 480 კგ | 540 კგ |
| ენერგია მთლიან კგ-ზე | 0,200 კვტ/სთ/კგ | 0,200 კვტ/სთ/კგ |
| ენერგია მიღებულ კგ-ზე | 0,208 კვტ/სთ/კგ | 0,222 კვტ/სთ/კგ |
B აწვდის უფრო მიღებულ მასალას ინტერვალში; A მოიხმარს ნაკლებ ენერგიას მიღებულ კილოგრამზე. ეს არის შესყიდვის კომპრომისი და არა იმის მტკიცებულება, რომ რომელიმე გეომეტრია იმარჯვებს. მიუთითეთ მოთხოვნილი წარმოების მაჩვენებელი და გაიმეორეთ შედარება წარმოების განრიგის შესაბამის საოპერაციო პუნქტებში.
ცალკე მიუთითეთ აცვიათ დაცვა
ჩვენიPVC დაფის კონუსური პროდუქტის გვერდიჩამოთვლილია 38CrMoAlA და აზოტირების ან ბიმეტალური მკურნალობის ვარიანტები. ეს არჩევანი არ ადგენს მომსახურების ვადის მულტიპლიკატორს. ჩვენ დავაკონკრეტებთ სამუშაო ზედაპირებს, მატერიალურ სისტემას და შემოწმების მოთხოვნებს ფაქტობრივი ფორმულირებისა და აცვიათ ადგილის მიხედვით, ვიდრე არ შევარჩიოთ მხოლოდ შენადნობის ეტიკეტით.
ღირებულების შედარებაში ჩართეთ უარყოფილი მასალა, ცვლილების დრო, დაგეგმილი ტექნიკური მომსახურება და ჩანაცვლების ფარგლები. გამოიყენეთ რეალური საოპერაციო ჩანაწერები ან მკაფიოდ განსაზღვრული შეფასებები ამ მონაცემებისთვის. დაბალი შესყიდვის ფასი არ იძლევა პასუხს, შეესაბამება თუ არა შემოთავაზებული ასამბლეა წარმოების დიაპაზონს ან შეესაბამება დამონტაჟებულ აღჭურვილობას.
როგორ ავირჩიოთ ორმაგი ხრახნიანი ექსტრუდერი თქვენი PVC გამოყენებისთვის
ჩვენი რეკომენდაციაა, რომ ორივე გეომეტრია შევინარჩუნოთ მოკლე სიაში, როდესაც არც ერთი ჯერ არ არის გამორიცხული პროცესის ან მექანიკური მტკიცებულებების მიხედვით. შემდეგ წაშალეთ შეუსაბამო კონფიგურაციები ფაქტობრივი აპლიკაციის გამოყენებით. "მილები", "პროფილი" და "დაფა" განსაზღვრავს პროდუქტის ოჯახებს და არა სრული ექსტრუზიის სპეციფიკაციები.
PVC მილის ექსტრუზია
ვაქვეყნებთ ორივეს აPVC მილის კონუსური ხრახნიანი ლულადა აPVC მილის პარალელური ხრახნიანი ლულა. ეს არის კონფიგურაციების შედარების მიზეზი და არა დაპირება, რომ ყველა ზომა შეესაბამება ყველა მილს. დაიწყეთ პროდუქტის ზომებით, ფორმულირებით, წნევის მოვალეობებით და საჭირო სტაბილური გამომავალი წერტილებით.
კონუსური მილის გვერდი მოიცავს გამოყენების ზოლებს 16-დან 63 მმ-მდე, 50-დან 110 მმ-მდე და 90-დან 160 მმ-მდე. ეს ნომრები აღწერს მილების ჩამოთვლილ პროგრამებს. ისინი არ არიან ხრახნიანი დიამეტრით და არ ადგენენ მილის უნივერსალურ მაქსიმალურ ზომას კონუსური მანქანებისთვის.
პროფილები და დაფები
პროფილისთვის ჩართეთ მონაკვეთის ნახაზი, წონა მეტრზე, კალიბრაციის მოწყობა და განზომილებიანი მიღების მოთხოვნები. დაფისთვის დაადგინეთ არის თუ არა ის მყარი ან ქაფიანი და განსაზღვრეთ მიღებული სისქე, სიმკვრივე, საჭიროების შემთხვევაში, ზედაპირული და განზომილებიანი მოთხოვნები. პროდუქტის კონსტრუქციის ცვლილება იმსახურებს ახალი პროცესის განხილვას.
ჩვენიPVC ქაფის დაფის ხრახნიანი სპეციფიკაციის სახელმძღვანელოუფრო დეტალურად მოიცავს ჩანაცვლების ბრიფინგს. ჩვენ განვასხვავებთ აპლიკაციის სპეციფიკურ მიმოხილვას ზოგადი გეომეტრიის შედარებისგან. PVC-ზე დაფუძნებულ ხის კომპოზიტებს ასევე სჭირდებათ საკუთარი ფორმულირების მიმოხილვა; არ გადაიტანოთ დასკვნა PE ან PP-ზე დაფუძნებული კომპოზიტიდან მხოლოდ იმიტომ, რომ ორივე პროდუქტს უწოდებენ WPC.
როდის უნდა გაიხსნას არჩევანი
გადახედეთ სპეციფიკაციას, როდესაც იცვლება რეცეპტი, საკვების ფორმა, ხარისხის მიზანი ან პროდუქტის გრაფიკი. უცვლელი არსებული პროცესისთვის, სწორად შესატყვისი ჩანაცვლება უნდა შეფასდეს მანქანის კონვერტაციის შეთავაზებამდე. გაფართოებული წარმოების ამოცანისთვის სთხოვეთ აპარატის მიმწოდებელს განიხილოს სრული ხაზი და არა დაპირება ცვლილება მხოლოდ ხრახნიანი გეომეტრიით.
თუ არსებული კონუსური ხაზი უკვე ფარავს საჭირო ხარისხისა და გამომავალი დიაპაზონს, ჩვენ ჯერ შევაფასებთ შესაბამის კონუსურ ჩანაცვლებას და არ გავყიდით პარალელურ კონვერტაციას, როგორც ავტომატურ განახლებას. იგივე მსჯელობა ეხება დამაკმაყოფილებელ პარალელურ ხაზს. ახალი საწარმოო მოვალეობისთვის აირჩიეთ კონფიგურაცია დემონსტრირებული განაცხადის მორგებით; უფრო მაღალი შესყიდვის ფასი ან უფრო დიდი ნომინალური დიამეტრი არ არის ეს დემონსტრირება.
შეგიძლიათ შეცვალოთ ან გადაიყვანოთ არსებული ხრახნი და ლულა?
კონუსური ორხრახნიანი ლულა და პარალელური ტყუპი ხრახნიანი ლულა არ არის ურთიერთშემცვლელი შეკრებები. კონვერტაციის განხილვამდე, მიიღეთ სრული მანქანის მიმოხილვა. გადაცემათა კოლოფის გამომავალი განლაგება, ლილვის შეერთებები, ლულის სამონტაჟო და დამუშავების ერთეულის განლაგება მიეკუთვნება ამ მიმოხილვას, კვების, ვენტილაციის, გათბობის და გაგრილების ინტერფეისებთან ერთად.
სანამ მე გირჩევ ხრახნიანი გეომეტრიის განსხვავებულს
როდესაც განვიხილავ PVC ექსტრუზიის პრობლემას, ჩემი პირველი კითხვაა, აღვადგენთ თუ არა საწყის პროცესს, თუ ვთხოვთ მანქანას სხვა სამუშაოს შესრულებას. ნახმარი კომპონენტების შეცვლა და წარმოების სიმძლავრის გაზრდა სხვადასხვა მტკიცებულებას მოითხოვს. კონუსურ და პარალელურ ხრახნებს შორის გადართვას არ გირჩევთ მხოლოდ იმიტომ, რომ ხაზი არასტაბილური გახდა.
თუ გამომავალი მერყეობს, ვიწყებ ფორმულირების გადახედვის, კვების პირობების, ოპერაციული ჩანაწერების და მზა პროდუქტის შემოწმების შედეგების მოთხოვნით. მინდა წნევა, ტემპერატურა, ხრახნიანი სიჩქარე და მიღებული გამომავალი ჩაწერილი იყოს იმავე პერიოდში. გუშინდელი პიკური გამომუშავების დღევანდელ საშუალოსთან შედარება ცოტას მეუბნება, შეიცვალა თუ არა მასალა ან პროდუქტი.
შემდეგი, მე განვიხილავ მექანიკურ კონფიგურაციას. ნახაზის პაკეტში უნდა იდენტიფიცირდეს ბრუნვის მიმართულება, ხრახნიანი გეომეტრია, ცენტრის მანძილი, წამყვანი კავშირები და ლულის ინტერფეისები. შემცვლელი ასამბლეისთვის, ასევე მჭირდება გაზომვები, რომლებიც დაკავშირებულია დასახელებულ პოზიციებთან ორივე ხრახნებზე და ორივე ლულის ჭაბურღილზე. მოდელის ნომერი არის საწყისი მითითება და არა წარმოების ნებართვა.
შემდეგ გამოვყოფ შესაძლო მოქმედებებს. კვების პრობლემა საჭიროებს კვების გამოკვლევას. საეჭვო აცვიათ საჭიროებს შესაბამისი შემოწმების დასკვნას. შეცვლილი ფორმულირება მოითხოვს პროცესის განხილვას. თუ სამიზნე სიმძლავრე გაიზარდა, გაგრილების, გადაზიდვისა და ჭრის აღჭურვილობა უნდა შევიდეს განხილვაში, სანამ მე გირჩევთ უფრო დიდ გადამამუშავებელ ერთეულს.
სანამ შეკვეთა გაგრძელდება, მე ვეთანხმები მიღების ორ ეტაპს: მექანიკურ მორგებას და წარმოების შესრულებას. პირველი ამოწმებს შეესაბამება თუ არა ასამბლეა მანქანას; მეორე ამოწმებს შეთანხმებული მასალა აწარმოებს თუ არა მისაღებ პროდუქტს განსაზღვრულ პირობებში. ამ გადაწყვეტილებების განცალკევება მყიდველს აძლევს უფრო მკაფიო გზას თავდაპირველი პრობლემისგან დასაცავად ჩანაცვლების სპეციფიკაციამდე.
ნუ განიხილავთ კორექტირებას, როგორც უნივერსალურ აცვიათ შეკეთებას
ნებისმიერი ღერძული კორექტირება უნდა შეესაბამებოდეს მანქანის მწარმოებლის მიერ დაშვებულ პროცედურას და ლიმიტებს. არ გადააადგილოთ კონუსური ნაკრები მხოლოდ მანამ, სანამ გამომავალი არ გამოჩნდება. შემოწმებისა და ხრახნიანი ამოღების მიზნით გამოიყენეთ ქარხნის მიერ დამტკიცებული იზოლაციის, გაგრილების და აწევის პროცედურები კვალიფიციური პერსონალით. ჩვენიპარალელური ორხრახნიანი კლირენსი და აცვიათ სახელმძღვანელოგანმარტავს, თუ როგორ უნდა მოაწყოთ შესაბამისი გაზომვის ჩანაწერი.
რა უნდა გამოაგზავნოთ RFQ და წარმოების საცდელად?
რატომ არ დავამტკიცებდი ჩანაცვლებას მხოლოდ კატალოგის ნომრებიდან
როდესაც შევადარებ Nanhaiya-ს გამოქვეყნებულ კონუსურ და პარალელური ხრახნიანი ლულის ვარიანტებს, ჯერ გამოვყოფ სპეციფიკაციის ფორმატებს. კონუსური დიაპაზონი მოიცავს დიამეტრის წყვილებს, როგორიცაა Φ65/Φ132 და Φ80/Φ156. ეს კატალოგი ჩანაწერები განსაზღვრავს კანდიდატის კონფიგურაციას; ისინი არ ადგენენ ექვივალენტურ გამომავალს ან ურთიერთშემცვლელობას სხვა ასამბლეასთან.Nanhaiya კონუსური სპეციფიკაციები
PVC მილის პარალელური ხრახნიანი ლულის გვერდი აქვეყნებს დიამეტრის დიაპაზონს Φ45-დან Φ150 მმ-მდე და L/D თანაფარდობას 32-დან 38-მდე, დაკონფიგურირება შესაძლებელია. ეს ფიგურები აღწერს ამ პროდუქტის შეთავაზებას და არა ყველა პარალელური ორხრახნიანი ექსტრუდერი.Nanhaiya PVC მილის პარალელური სპეციფიკაციები
აქედან გამომდინარე, 65 მმ პარალელური კონფიგურაცია არ შეიძლება განიხილებოდეს, როგორც 65/132 კონუსური შეკრების შემცვლელი, რადგან ორივე აღწერილობა შეიცავს "65". არც მეორე კონუსური დიამეტრის ინტერპრეტაციას გავაკეთებ, როგორც L/D თანაფარდობას ან მზა მილის დიამეტრს.
ჩემი დასკვნა ამ სპეციფიკაციის მიმოხილვიდან არის ის, რომ კატალოგს შეუძლია დაეხმაროს პროდუქტების მოკლე სიაში, მაგრამ მას არ შეუძლია დაამტკიცოს კონვერტაცია. შეკრების რეკომენდაციამდე, მე მჭირდება მანქანის კონფიგურაცია, ინტერფეისის ნახაზები, ფორმულირება და წარმოების მიზანი. შემდეგ განზომილებიანი თავსებადობა პროცესის შესრულებას გამოვყოფდი, რომელიც ჯერ კიდევ საჭიროებს შემოწმებას.
ეს მყიდველს აძლევს კონკრეტულ შედეგს შედარებიდან: განსაზღვრული ნახაზის მიმოხილვა და საცდელი ფარგლები, ვიდრე დაუსაბუთებელი დაპირება, რომ ხრახნიანი გეომეტრიის შეცვლა გაზრდის გამომუშავებას ან შეამცირებს ენერგიის მოხმარებას.
მოამზადეთ და დაადასტურეთ შესადარებელი სპეციფიკაცია
-
განსაზღვრეთ პროდუქტი და ფორმულირება
განსაზღვრეთ პროდუქტის ნახაზი, რეცეპტის გადახედვა, საკვების ფორმა და შესაბამისი ხარისხის მოთხოვნები. ჩაწერეთ შემავსებლის ჩატვირთვა მისი ერთეულებით და შეიტანეთ პროდუქციის დანიშნულების ასორტიმენტი.
-
დაადასტურეთ ხაზის შეზღუდვები
მიუთითეთ საჭირო მიღებული გამომავალი წერტილები და დაადგინეთ კვების, ამოძრავების, ხელსაწყოების, გაგრილების, ზიდვისა და ჭრის პირობები, რომლებიც უნდა უზრუნველყოფდეს მათ.
-
შეამოწმეთ მანქანა და ნახატები
მიაწოდეთ მანქანის იდენტურობა, როტაციის განლაგება, ხრახნიანი და ლულის ნახაზები, წამყვანი კავშირები, სამონტაჟო ინტერფეისები და პოზიციონირებული აცვიათ გაზომვები შემცვლელი ნაწილებისთვის.
-
განსაზღვრეთ თითოეული კანდიდატის კონფიგურაცია
სთხოვეთ მიმწოდებელს, დაადგინოს გეომეტრია, მასალები, სამუშაო ზედაპირები, შესაბამისი დამხმარე საშუალებები და გამონაკლისები. გამოყავით კომპონენტის ფარგლები ნებისმიერი სრული მანქანური ცვლილებისგან.
-
შეათანხმეთ საცდელი პირობები და ჩანაწერები
დააფიქსირეთ მასალა, პროდუქტი, სინჯის პერიოდი და ენერგიის ზღვარი. ჩაწერეთ სიჩქარე, ზეწოლა და ტემპერატურა დასახელებულ ადგილებში, მთლიანი და მიღებული გამომავალი, უარყოფა, ვენტილაციის პირობები და პროდუქტის ტესტის შედეგები.
-
მიიღე მექანიკური მორგება და წარმოება ცალკე
შეამოწმეთ მიწოდებული ასამბლეა დამტკიცებული ნახაზის მიხედვით, შემდეგ შეაფასეთ წარმოება შეთანხმებული ხარისხისა და გამომავალი კრიტერიუმების მიხედვით. შეინახეთ ორი მიღების ჩანაწერი, რომლებიც დაკავშირებულია ტესტირებულ კონფიგურაციასთან.
გაუგზავნე Nanhaiya-ს PVC ხრახნიანი და ლულის ბრიფი
კონუსური ან პარალელური კომპონენტებისთვის გაგზავნეთ მანქანის ინფორმაცია, ფორმულირება, პროდუქტის ნახაზი და მიმდინარე წარმოების ჩანაწერები. განაცხადეთ, გჭირდებათ თუ არა არსებული პროცესის აღდგენა ან შეცვლილი მოვალეობის შეფასება, ასე რომ კომპონენტის წინადადება სწორ ამოცანას ეხება.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
ელფოსტა:info@nhyscrew.com
მდებარეობა: დინხაის ოლქი, ჟოუშანი, ჟეჯიანგი, ჩინეთი.
ხშირად დასმული კითხვები
პარალელური ტყუპი ხრახნიანი ექსტრუდერები ყოველთვის თანაბრუნდებიან?
No. პარალელი აღწერს ხრახნიანი ღერძის გეომეტრიას, ხოლო თანაბრუნვა და უკუმობრუნება აღწერს მოძრაობას. აღჭურვილობის შედარებისას მიუთითეთ ორივე ველი. PVC შერჩევის ამ ამოცანისთვის, შესაბამისი კონფიგურაცია და პირდაპირი ექსტრუზიის მოვალეობა უნდა დადგინდეს სხვა ტიპის ორხრახნიანი აპარატის სიმძლავრის, შერევის ან ენერგიის მოთხოვნის გამოყენებამდე.
კონუსური ორხრახნიანი ექსტრუდერი ყოველთვის უკეთესია PVC-სთვის?
არა. PVC ფორმულირება და პროდუქტის მოთხოვნა არ ირჩევს გეომეტრიას დამოუკიდებლად. შეადარეთ შემოთავაზებული კონუსური და პარალელური კონფიგურაციები შეთანხმებული კვების, ხარისხისა და წარმოების პირობებში. ჩანაცვლებისთვის, დაინსტალირებული მანქანა და დამტკიცებული ინტერფეისები ზღუდავს არჩევანს, სანამ პროცესის შედარება სხვა არქიტექტურის დამტკიცებას შეძლებს.
რომელი დიზაინი მოიხმარს ნაკლებ ენერგიას კილოგრამზე?
გეომეტრიის ეტიკეტი არ ადგენს პასუხს. გაზომეთ ენერგია და მიღებული პროდუქტის მასა იმავე ინტერვალზე, აღჭურვილობის მითითებული საზღვრის გამოყენებით. შეადარეთ წარმოების გრაფიკისთვის საჭირო საოპერაციო პუნქტები. მანქანას შეუძლია მიიტანოს მეტი მიღებული კგ/სთ, ხოლო ამ დროს თითო მიღებულ კილოგრამზე მეტი კვტ/სთ იყენებს.
შეიძლება თუ არა კონუსური ხრახნი და ლულა შეცვალოს პარალელური ნაკრები?
ისინი არ არიან ურთიერთშემცვლელი შეკრებები. კონვერტაცია მოითხოვს მანქანის არქიტექტურის, გადაცემათა კოლოფის გამომავლების, ლილვის კავშირების, სამონტაჟო და პროცესის ინტერფეისების გადახედვას. ჩვეულებრივი ჩანაცვლების შეკვეთისთვის, მიუთითეთ დამონტაჟებული აპარატის შესაბამისი შეკრება. არ დაამტკიცოთ კონვერტაცია კატალოგის მოდელის ნომრიდან ან საერთო დიამეტრის მნიშვნელობიდან.
რას გეუბნებათ მოდელის ნომერი, როგორიცაა 65/132?
Nanhaiya ჩამოთვლის Φ65/Φ132, როგორც კონუსური ხრახნიანი და ლულის დიამეტრის წყვილი. დაადასტურეთ განზომილების მდებარეობები და დაასრულეთ გეომეტრია ნახაზზე. მხოლოდ აღნიშვნა არ ადგენს დამუშავების სიგრძეს, ბრუნვის მიმართულებას, გამოსავალს, მილის ზომას ან ურთიერთშემცვლელობას. მეორე დიამეტრი არ არის განზომილებიანი L/D თანაფარდობა.
რა ინფორმაციაა საჭირო ორივე კონფიგურაციის შესადარებლად?
მოგვაწოდეთ ფორმულირების გადასინჯვა, საკვების ფორმა, პროდუქტის ნახაზი, ხარისხის მოთხოვნები და საჭირო მიღებული გამომავალი დიაპაზონი. ჩართეთ აპარატის კონფიგურაცია და ინტერფეისები ჩანაცვლებითი სამუშაოებისთვის. სთხოვეთ თითოეულ მიმწოდებელს, მიუთითოს მისი შემოთავაზებული აღჭურვილობის ფარგლები და საცდელი პირობები, შემდეგ შეადარეთ მექანიკური მორგება, პროდუქტის მიღება და საოპერაციო ღირებულება, როგორც ცალკეული გადაწყვეტილებები.