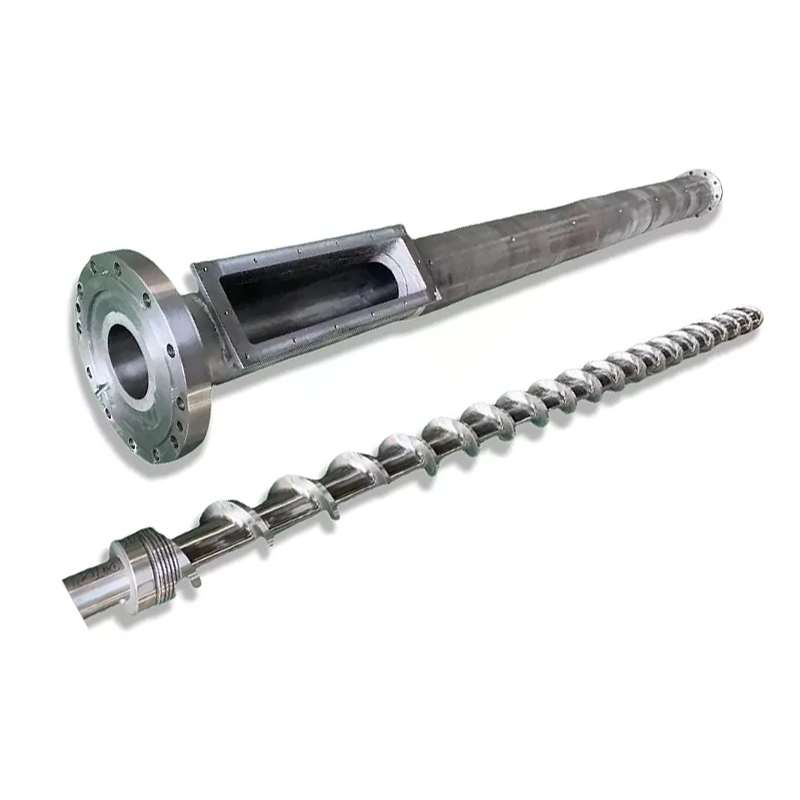
საინექციო ხრახნიანი L/D თანაფარდობასამუშაო სიგრძე იყოფა ხრახნის დიამეტრზე და საინექციო ხრახნების უმეტესობა მუშაობს 18:1-დან 25:1-მდე. აი, რას გეტყვით არც ერთი სპეციფიკაციის ფურცელი: თქვენ არ შეგიძლიათ შეცვალოთ L/D მანქანაზე, რომელსაც უკვე ფლობთ. სიგრძე ფიქსირდება ლულით. რაც შეგიძლია შეცვალო არისხრახნიანი დიამეტრიდა ფიქსირებულ ლულაში, რომ ერთი არჩევანი მოძრაობს L/D, გასროლის სიმძლავრე და ინექციის წნევა ერთად, საპირისპირო მიმართულებით. პატარა ხრახნი იძლევა უფრო მაღალ L/D-ს, უფრო მცირე გასროლას და მეტ წნევას. შეადარეთ ეს ვაჭრობა თქვენს ფისს და თქვენს ნაწილს და L/D კითხვების უმეტესობა თავად პასუხობს.
რას ნიშნავს L/D თანაფარდობა საინექციო ხრახნებზე
L/D არის ხრახნის სამუშაო სიგრძე (L) გაყოფილი მის გარე დიამეტრზე (D). 22-ჯერ უფრო გრძელი ხრახნი, ვიდრე სიგანეა, აქვს L/D 22:1.
თანაფარდობა მასშტაბებს ზომასთან. 40 მმ ხრახნს 22:1 აქვს სამუშაო სიგრძე 880 მმ. 80 მმ ხრახნი 22:1-ზე არის 1760 მმ სიგრძის. იგივე თანაფარდობა, ძალიან განსხვავებული მანქანები.
რა თანაფარდობა რეალურად აღწერს არისრამდენი ასაფრენი ბილიკი უნდა შეასრულოს ხრახნი. კვება, დნობა და გაზომვა ხდება ამ სიგრძეზე. მეტი სიგრძე ნიშნავს მეტ დნობის უნარს და მეტ შერევას. ნაკლები სიგრძე ნიშნავს ორივეს ნაკლებს და ნაკლებ დროს მასალას ცხელი დასაჯდომისთვის.
საინექციო ხრახნების უმეტესობა ეშვება 18:1-დან 25:1-მდე, საერთო დანიშნულების მანქანებზე 20:1-დან 22:1-მდე საერთო საფუძველი. სვეტის სახელმძღვანელო მოიცავს სრულ სურათს ჩვენსსაინექციო ჩამოსხმის ხრახნიანი ლულის სახელმძღვანელო.
რატომ არის ინექციის L/D უფრო მოკლე ვიდრე ექსტრუზიის L/D
ექსტრუდერები ჩვეულებრივ მუშაობენ 25:1-დან 33:1-მდე. საინექციო ხრახნები უფრო მოკლეა და მიზეზი არის ციკლი და არა ტრადიცია.
ექსტრუდერის ხრახნი მუდმივად ბრუნავს. მასალა შედის ერთ ბოლოში, მოძრაობს და ტოვებს მეორეს. არაფერი ელის.
საინექციო ხრახნი მუშაობს ადიდებულად. ის ბრუნავს ერთი გასროლის პლასტიზებისთვის, იხრება, შემდეგ ჩერდება. ის ინექციებს და ყალიბი კლებულობს. ამ ყველაფრის დროს უკვე კასრში დნობა ზის და ცხელდება.
ეს ლოდინი არის მთელი განსხვავება. უფრო გრძელი ლულა ინახავს მეტ დნობას, ხოლო საინექციო მანქანაზე მეტი დნობა ნიშნავს მეტ მასალას, რომელიც ელოდება მეტ ციკლს. სითბოს მგრძნობიარე ფისისთვის, დამატებითი სიგრძე არ არის დამატებითი სიმძლავრე. ეს არის დამატებითი თერმული ისტორია.
ასე რომ, ინექციის დიზაინი აბალანსებს დნობის სიმძლავრეს რეზიდენციის დროს, ხოლო ექსტრუზია ძირითადად ყიდულობს დნობის სიმძლავრეს.
რაც არავინ გეუბნებათ: თქვენ არ შეგიძლიათ შეცვალოთ L/D
სტატიები L/D-ის შესახებ საუბრობენ ისე, თითქოს თქვენ უნდა აირჩიოთ ნომერი. მანქანაზე, რომელსაც უკვე ფლობთ, არ გაქვთ.
L ფიქსირდება ლულით.ლულა არის დამუშავებული წნევის ჭურჭელი, რომელიც ჩასმულია მანქანის ჩარჩოში, თავისი გამათბობელი ზონებით, შესანახი ყელით და დამაგრებული ყველა ერთ სიგრძეზე. კასრს არავინ აგრძელებს.
ასე რომ, ერთადერთი ცვლადი დარჩენილი L/D არის D, ხრახნიანი დიამეტრი. შეცვალეთ დიამეტრი და თანაფარდობა იცვლება მასთან ერთად, რადგან ხაზის ზემოთ სიგრძე არასოდეს მოძრაობს.
სწორედ ამიტომ, მანქანათმშენებლები ჩამოთვლიან ორი ან სამი ხრახნის დიამეტრს ერთი და იგივე აპარატისთვის. ისინი არ გთავაზობენ კადრების სამ ზომას. ისინი გთავაზობენ სამ ქულას კომპრომისის მრუდზე და დარტყმის ზომა მხოლოდ ერთ-ერთი მოძრავია.
ხრახნის დიამეტრი: ბერკეტი, რომელიც მოძრაობს ყველაფერს
ფიქსირებულ ლულაში, ერთი არჩევანი მოძრაობს ოთხი ნივთის ერთდროულად. გაიგეთ ეს ცხრილი და გესმით ინექციის L/D.
| თუ აირჩევთ... | უფრო მცირე ხრახნიანი დიამეტრი | უფრო დიდი ხრახნიანი დიამეტრი |
|---|---|---|
| L/D თანაფარდობა | უმაღლესი(იგივე L, პატარა D) | ქვედა(იგივე L, დიდი D) |
| სროლის მოცულობა | უფრო პატარა(ნაკლები მოცულობა თითო მმ დარტყმაზე) | უფრო დიდი |
| შესაძლებელია ინექციის წნევა | უმაღლესი(იგივე ძალა მცირე ფართობზე) | ქვედა |
| დნობის უნარი თითო გასროლაზე | უკეთესი(მეტი L/D ნაკლები მასალისთვის) | ნაკლებად გულუხვი |
| ბინადრობის დრო მოცემული ნაწილისთვის | უფრო მოკლე(გასროლა იყენებს უფრო პატარა ლულს) | უფრო გრძელი |
| კოსტიუმები | მცირე ზუსტი ნაწილები, თხელი კედლები, მაღალი სიბლანტის და სითბოს მგრძნობიარე ფისები | დიდი კადრები, სასაქონლო ფისები, სქელი სექციები |
კიდევ ერთხელ წაიკითხეთ ზეწოლის რიგი, რადგან ის წყვეტს იმაზე მეტ სამუშაოს, ვიდრე ხალხი მოელის. აპარატის ჰიდრავლიკური ან ელექტრო წამყვანი აწვდის ფიქსირებულ ძალას ხრახნის უკანა მხარეს. წნევა არის ძალა გაყოფილი ფართობზე. პატარა ხრახნს აქვს ნაკლები სახის ფართობი, ამიტომ იგივე ძალა წარმოქმნის უფრო მაღალ დნობის წნევას.
ამიტომ თხელი კედელი და მაღალი სიბლანტის ნამუშევარი ხშირად ეშვება პატარა ხრახნაზე: მას შეუძლია დნობა მჭიდრო ღრუში ჩააგდოს, რომელსაც დიდი ხრახნი ვერ ავსებს. უმაღლესი L/D, რაც მას მოყვება, არის ბონუსი და არა დამთხვევა.
და წაიკითხეთ რეზიდენციის რიგიც. ეს არის ის, რომელიც ჩუმად წყვეტს გაყვითლდება თუ არა თქვენი კომპიუტერი.

როგორ მოქმედებს L/D კადრის ზომაზე
მკაცრად, L/D არ ადგენს კადრის ზომას. დიამეტრი და დარტყმა კეთდება: გასროლის მოცულობა არის ხრახნის განივი კვეთის ფართობი გამრავლებული იმაზე, თუ რამდენად შორს გაივლის იგი.
მაგრამ რეალურ მანქანაზე თქვენ არ შეგიძლიათ მათი განცალკევება, რადგან იგივე დიამეტრი, რომელიც განსაზღვრავს თქვენს გასროლას, ასევე ადგენს თქვენს L/D-ს. აიღეთ პატარა ხრახნი მცირე ზუსტი ნაწილისთვის და იმავე მომენტში აირჩიე უმაღლესი L/D.
პრაქტიკული შედეგი ბედნიერია. ხრახნი, რომელიც იძლევა მცირე გასროლას, ასევე გაძლევთ დნობის მეტ სიგრძეს თითო გრამ მასალაზე და უფრო მაღალ ინექციის წნევას. ეს სამი ქონება ერთსა და იმავე სამუშაოს შეესაბამება, რის გამოც ვაჭრობა უფრო ხშირად მუშაობს სუფთად.
ის წყვეტს ბედნიერებას, როდესაც ნაწილს აიძულებთ არასწორ ხრახნს. ჩაატარეთ ძალიან მცირე გასროლა დიდი დიამეტრის ხრახნებზე და მიიღებთ ყველაზე ცუდს ორივედან: დაბალი L/D, ლულის უზარმაზარი მოცულობა თქვენს გასროლასთან შედარებით და მასალა, რომელიც ძალიან დიდხანს მოძრაობს სითბოში.
რეზიდენციის დრო: ხარისხის მკვლელი, რომლის გამოთვლაც შეგიძლიათ
ბინადრობის დრო არის ის, თუ რამდენ ხანს რჩება პოლიმერის მოცემული ნაჭერი ლულის შიგნით ცხელ მდგომარეობაში, სანამ არ შევიდეს. ეს არის ყველაზე დაუფასებელი რიცხვი ინექციურ ჩამოსხმაში და შეგიძლიათ შეაფასოთ ის ოცდაათ წამში.
ბინადრობის დრო ≈ (ლულის გასროლის მოცულობა ÷ თქვენი გასროლის ზომა) × ციკლის დრო
ორივე სიმძლავრე ერთ ერთეულშია. აიღეთ დარტყმის სიმძლავრე აპარატის რეიტინგიდან.
იმუშავე მაგალითზე. მანქანა შეფასებული სროლის ტევადობით 200 გ, რომელიც მუშაობს 20 გ ნაწილზე 30 წამიან ციკლზე. თანაფარდობა არის 10, ასე რომ, დნობა ზის დაახლოებით ათი ციკლის განმავლობაში. ბინადრობის დრო დაახლოებით 300 წამია, ანუ ხუთი წუთი.
დნობის ტემპერატურაზე ხუთი წუთი დიდი დროა PC, POM, PET ან PVC-სთვის. თქვენს პარამეტრებთან დაკავშირებით არაფერია არასწორი. ნაწილი უბრალოდ ძალიან პატარაა ლულისთვის და მასალა იწვება სანამ თავის რიგს ელოდება.
ახლა გადაიტანეთ ეს სამუშაო უფრო პატარა ხრახნიანზე. გასროლის მოცულობა მცირდება, ვთქვათ, 80 გრამდე. იგივე 20 გრ ნაწილი ახლა იყენებს ლულის მეოთხედს, დნობა ათი ციკლის ნაცვლად ოთხ ციკლს ატარებს და დნობის დრო მცირდება დაახლოებით ორ წუთამდე.
თქვენ არ შეგიცვლიათ მითითებული წერტილი. თქვენ შეცვალეთ ხრახნიანი დიამეტრი და დეგრადაციის პრობლემაც ამას მოჰყვა.
20–80% დარტყმის სიმძლავრის ზოლი
ინდუსტრიის ხშირად ციტირებული მითითებებია, რომ თქვენი კადრი შეინახოთ მანქანის რეიტინგული სროლის სიმძლავრის დაახლოებით 20%-დან 80%-მდე. დაადასტურეთ ზოლი თქვენი აპარატის სახელმძღვანელოსთან მიმართებაში, მაგრამ მის უკან არსებული ლოგიკა ყველგან არის.
ბენდის ქვემოთ, ბინადრობის დრო გრძელდება. მასალა ძალიან ბევრს მოძრაობს სიცხეში და სითბოსადმი მგრძნობიარე ფისები იშლება. ეს არის წარუმატებლობა, რომელიც ზემოთ მოყვანილ ფორმულას იჭერს.
ბენდის ზემოთ, ორი რამ იშლება. არ არის საკმარისი ლულა სათანადო ბალიშის დასაჭერად, ამიტომ შეფუთვა ხდება არათანმიმდევრული გასროლა. და ხრახნს აქვს ნაკლები დრო და სიგრძე მასალის თითქმის სავსე ლულის დასადნებლად, ასე რომ, დნობის ხარისხი დაზარალდება ზუსტად მაშინ, როცა მას ყველაზე მეტს ითხოვთ.
მიწა ბენდის შუაში და მანქანას აქვს სამუშაო ადგილი. თუ თქვენი ნაწილი მის გარეთ დგას, სწორი შესწორება არის სხვა ხრახნის დიამეტრი, ან სხვა მანქანა და არა პროცესის პარამეტრების გმირული ნაკრები.
როგორ მოქმედებს L/D დნობის ხარისხზე
სიგრძე არის დნობის უნარი, ხოლო დნობის უნარი არის ხარისხი.
მეტი L/D იძლევა უფრო სრულ დნობას.მყარი მარცვლები უფრო მეტად უნდა იმოგზაუროს ლულის ცხელ კედელთან, ამიტომ მათი ნაკლები რაოდენობა გადარჩება დნობის სახით. ნაწილის მყარი ლაქები და ლინზის ფორმის ჩანართები დნობის უკმარისობაა და სიგრძე ებრძვის მათ.
მეტი L/D იძლევა უფრო ერთგვაროვან დნობას.ტემპერატურა თანაბრდება, ფერი და შემავსებელი უკეთ ნაწილდება და გამშვები რგოლის დნობა უფრო თანმიმდევრულია გასროლიდან გასროლამდე. ეს გამოჩნდება, როგორც უფრო ფართო პროცესის ფანჯარა.
მეტი L/D ასევე იძლევა მეტ თერმული ისტორიას.იგივე სიგრძე, რომელიც საფუძვლიანად დნება, ასევე უფრო დიდხანს ინახავს მასალას, ხოლო PVC, PC, POM და PET, ეს არის ღირებულება და არა სარგებელი.
ასე რომ, დნობის ხარისხი არ არის საქმე მეტი უკეთესია. ეს არის ბალანსი: საკმარისი სიგრძე მთლიანად დნობისთვის, არც ისე დიდი ლულის მოცულობა, რომ მასალა ძალიან დიდხანს დაელოდოს გამოყენებას. როდესაც დნობის სიმძლავრე არის თქვენი სპეციფიკური შეზღუდვა, ბარიერის ხრახნი ამაღლებს მას ლულის მილიმეტრის დამატების გარეშე.
შერჩევა L/D და დიამეტრი ფისოვანი და ნაწილი
შეაერთეთ გარიგებები და არჩევანი ამოვარდება ფისისა და ნაწილისგან.
| შენი მდგომარეობა | გადაიხარე | რატომ |
|---|---|---|
| პატარა, თხელკედლიანი ზუსტი ნაწილები | პატარა ხრახნი, უმაღლესი L/D | ინექციის მაღალი წნევა ავსებს თხელ მონაკვეთებს; კარგი დნობა გრამზე; მოკლე საცხოვრებელი |
| სითბოს მგრძნობიარე რეზინი (PC, POM, PET, PVC) | უფრო მცირე ხრახნი გასროლისთვის; L/D ზოლის მოკლე ბოლო | ბინადრობის დრო მტერია. შეინახეთ გასროლა ლულის სიმძლავრის შედარებით დიდი |
| მაღალი სიბლანტის საინჟინრო ფისი | პატარა ხრახნი, უმაღლესი L/D | სჭირდება ზეწოლა შესავსებად და სიგრძე რომ კარგად დნება |
| დიდი კადრები, სასაქონლო ფისი (PE, PP, PS) | უფრო დიდი ხრახნი, ქვედა L/D | სიმძლავრე იწვევს; ეს ფისები მოითმენს შემცირებულ დნობის სიგრძეს |
| სქელკედლიანი ნაწილები, ნელი ციკლები | უფრო დიდი ხრახნი, საათის რეზიდენცია | ხანგრძლივი ციკლები ამრავლებს ბინადრობის დროს. ხელახლა გამოთვალეთ ჩადენამდე |
| მინით სავსე ან აბრაზიული ნაერთი | დიამეტრი ნაწილზე; შეცვალეზედაპირი | L/D მიჰყვება ნაწილს. აცვიათ პასუხი არის ბიმეტალური ხვრელი და არა განსხვავებული სიგრძე |
| არ დნება მაღალ გამომუშავებაზე | იგივე დიამეტრი; ბარიერის ხრახნი | თქვენ გჭირდებათ დნობის სიმძლავრე და არა ლულის სიგრძე. ლულა მაინც არ იცვლება |
ყურადღება მიაქციეთ ბოლო ორ რიგს. ორი ყველაზე გავრცელებული პრობლემა, რომელსაც ჩამოსხმა გვაძლევს, სულაც არ არის L/D პრობლემა და მათი გადასაჭრელად სხვადასხვა ხრახნის დიამეტრის ყიდვა ფულს ხარჯავს.
საერთო L/D შეცდომები საინექციო ჩამოსხმისას
- ექსტრუზიის L/D-ის კოპირება.30:1 ნომერი ექსტრუდერის ცხრილიდან, რომელიც გამოიყენება საინექციო ხრახნისთვის, უგულებელყოფს ბინადრობის დროის პრობლემას, რომელიც განსაზღვრავს ინექციის ჩამოსხმას. ორი მანქანა სხვადასხვა სამუშაოს ასრულებს.
- უკეთესია იმის დაშვება, რომ უფრო გრძელია.მეტი სიგრძე უფრო დნობაადამეტი თერმული ისტორია. სითბოს მგრძნობიარე ფისზე მეორე იმარჯვებს და მასალა იშლება.
- გასროლა-ტევადობის თანაფარდობის იგნორირება.ყველაზე გავრცელებული ხარისხის პრობლემა, რომელსაც ჩვენ ვხედავთ გეომეტრიაში, არის მცირე ნაწილის მომზადება დიდ კასრში. არავინ ამოწმებს, რადგან ის არ არის არც ერთი პარამეტრების ეკრანზე.
- დაჯერებული L/D შეიძლება შეიცვალოს არსებულ მანქანაზე.არ შეიძლება. ლულის კომპლექტი L. მხოლოდ დიამეტრი თქვენი არჩევანია.
- ადანაშაულებენ L/D-ს დნობის პრობლემაში.თუ არ დნება მხოლოდ მაღალი სიმძლავრის დროს, თქვენი დნობის სიმძლავრე მოკლეა და არა ლულა. ბარიერის ხრახნი აფიქსირებს ამას იმავე ლულაში.
- ადანაშაულებენ L/D-ს აცვიათ პრობლემაში.დაცემა გამომავალი იგივე ხრახნიანი სიჩქარე არის ნახმარი კლირენსი და არა გეომეტრია. გაზომეთ იგი, სანამ რაიმეს ხელახლა შექმნით.

როგორ შეუკვეთოთ მარჯვენა ხრახნი
ხრახნების მწარმოებელი აყალიბებს იმას, რასაც თქვენ ეუბნებით. გაგზავნეთ ეს და დიამეტრისა და გეომეტრიის რეკომენდაცია მოჰყვება.
- მანქანის ბრენდი, მოდელი და მიმდინარე ხრახნიანი დიამეტრი.სახელწოდების ფოტო ფარავს მის უმეტეს ნაწილს და გვეუბნება ლულის სიგრძეზე, რომელშიც მუშაობთ.
- აპარატის რეიტინგული სროლის სიმძლავრე,თუ იცით ეს და თქვენი რეალური ნაწილის წონა.
- ციკლის დრო.ზემოთ მოცემული ორი ნომრით, ბინადრობის დრო შეიძლება გამოითვალოს თქვენთვის.
- ფისოვანი, კლასის და შემავსებლის შემცველობა.ეს ამოძრავებს შეკუმშვის პროფილს და ზედაპირის დამუშავებას იმდენივე, რამდენიც დიამეტრს.
- ნაკლი, რომელიც გინდა, გაქრა.გაყვითლებული წერტილები რეზიდენციაში. Unmelts წერტილი დნობის უნარი. მოკლე დარტყმები მიუთითებს წნევაზე ან გამშვებ რგოლზე. თითოეულს აქვს განსხვავებული პასუხი.
- ნახატი, ან თქვენი ნახმარი ხრახნი.ან მოგვცემს ნებას ავაშენოთ თქვენს აპარატზე. ნახმარი ნაწილი იზომება CMM მოწყობილობაზე ±0,01 მმ-მდე და გეომეტრია აღდგენილია.
რატომ იმუშაოთ ნანჰაიასთან
გამოგვიგზავნეთ ნაწილის წონა, ციკლის დრო და მანქანის მოდელი, და ჩვენ განვახორციელებთ რეზიდენციის დროის არითმეტიკას, სანამ რაიმეს ციტირებთ. ზოგჯერ პასუხი არის სხვადასხვა ხრახნიანი დიამეტრი. ზოგჯერ ეს არის ბარიერი ხრახნი ლულაში, რომელიც უკვე გაქვთ. ხანდახან ხდება, რომ თქვენი სამუშაო განსხვავებულ მანქანას ეკუთვნის და ჩვენ ასე ვიტყვით.
როდესაც ახალი ხრახნი არის პასუხი, ნანჰაიამ ააშენასაინექციო ჩამოსხმის ხრახნებიდა ლულები ოც წელზე მეტი ხნის განმავლობაში, 38CrMoAlA, 42CrMo, SKD-61 და უჟანგავი ფოლადი, აზოტიანი ან ბიმეტალური 2,5–3 მმ ვოლფრამის შენადნობის ფენით 62 HRC-მდე, სადაც კვება მოითხოვს ამას.
ჩვენ ვაშენებთ თქვენს ნახატს, მანქანის მოდელს ან ნახმარი ნიმუშსჩანაცვლებებითავსებადია ძირითადი მანქანების ბრენდებთან, მინიმალური შეკვეთა ერთი კომპლექტით და ფასი 12 საათის განმავლობაში.
ებრძვის გაყვითლებას, გაუხსნელ დარტყმებს თუ მოკლე დარტყმებს? გაგზავნეთ თქვენი მანქანის მოდელი, ნაწილი წონა, ციკლის დრო და ფისოვანი. ჩვენ გეტყვით, არის თუ არა ეს L/D, დიამეტრი, დნობის სიმძლავრე თუ ცვეთა და ციტირებას 12 საათის განმავლობაში.
მიიღეთ ხრახნიანი რეკომენდაციახშირად დასმული კითხვები
რა არის ტიპიური L/D თანაფარდობა საინექციო ჩამოსხმის ხრახნისთვის?
საინექციო ხრახნების უმეტესობა მუშაობს 18:1-დან 25:1-მდე, საერთო დანიშნულების მანქანებზე 20:1-დან 22:1-მდე საერთო საფუძველი. სითბოს მგრძნობიარე ფისები უპირატესობას ანიჭებს მოკლე დასასრულს, რადგან მასალა ნაკლებ დროს ატარებს ცხელზე. საინჟინრო პლასტმასები, რომლებსაც სჭირდებათ საფუძვლიანი დნობა, უპირატესობას ანიჭებენ უფრო გრძელს.
შემიძლია შევცვალო L/D თანაფარდობა ჩემს საინექციო ჩამოსხმის მანქანაზე?
არა პირდაპირ. სიგრძე ფიქსირდება ლულით, რომელიც დამუშავებულია მანქანაში. რაც შეგიძლიათ შეცვალოთ არის ხრახნის დიამეტრი და რადგან L იგივე რჩება, უფრო მცირე დიამეტრი ავტომატურად იძლევა უფრო მაღალ L/D-ს. ეს ერთი არჩევანი ასევე ცვლის თქვენი გასროლის სიმძლავრეს და ხელმისაწვდომ ინექციის წნევას.
მოქმედებს თუ არა L/D თანაფარდობა კადრის ზომაზე?
ირიბად და განუყოფლად. გასროლის მოცულობა მოდის ხრახნიანი დიამეტრიდან და დარტყმიდან და არა L/D-დან. მაგრამ ფიქსირებულ ლულაზე, დიამეტრი, რომელიც განსაზღვრავს თქვენს გასროლას, ასევე განსაზღვრავს თქვენს L/D-ს. შეარჩიეთ პატარა ხრახნი პატარა გასროლისთვის და მიიღებთ უფრო მაღალ L/D და უფრო მაღალ ინექციის წნევას ამავე დროს.
როგორ გამოვთვალო ბინადრობის დრო ინექციურ ჩამოსხმაში?
გაყავით აპარატის რეიტინგული გასროლის მოცულობა თქვენს რეალურ ზომაზე, შემდეგ გაამრავლეთ ციკლის დროზე. 200 გრამიანი მანქანა, რომელიც მუშაობს 20 გ ნაწილზე 30 წამის ციკლზე, იძლევა დაახლოებით 300 წამს, ანუ ხუთ წუთს. ეს დიდი დროა PC, POM, PET ან PVC დნობის ტემპერატურაზე შესანარჩუნებლად.
რატომ არის ინექციის L/D უფრო მოკლე ვიდრე ექსტრუზიის L/D?
იმის გამო, რომ საინექციო ხრახნი მუშაობს ადიდებულად. ის ახდენს გასროლის პლასტიზებას, შემდეგ ჩერდება, სანამ მანქანა ინექციას აკეთებს და ყალიბი გაცივდება, ხოლო ლულაში დნობა ცხელდება მთელი დროის განმავლობაში. ექსტრუდერი მუდმივად მუშაობს და არაფერი ელოდება. საინექციო მანქანაზე ლულის დამატებითი სიგრძე არის დამატებითი თერმული ისტორია და არა მხოლოდ დამატებითი დნობის სიმძლავრე, ამიტომ საინექციო ხრახნები უფრო მოკლე რჩება.
ლულის ტევადობის რამდენი პროცენტი უნდა გამოიყენოს ჩემმა გასროლამ?
საყოველთაოდ ციტირებული ინსტრუქცია არის სროლის რეიტინგული სიმძლავრის დაახლოებით 20%-დან 80%-მდე და თქვენი მანქანის სახელმძღვანელო ავტორიტეტია. ამ ზოლის ქვემოთ, ბინადრობის დრო გადის ხანგრძლივი და სითბოს მგრძნობიარე მასალა დეგრადირებულია. მის ზემოთ არ არის ადგილი სათანადო ბალიშისთვის და ნაკლები დრო თითქმის სავსე ლულის დნობისთვის.
უფრო მაღალი L/D უკეთესია საინექციო ჩამოსხმისთვის?
ავტომატურად არა. მეტი სიგრძე იძლევა უფრო სრულ დნობას და უფრო ერთგვაროვან დნობას, რაც აუმჯობესებს ხარისხს. ის ასევე დიდხანს ინახავს მეტ მასალას ცხელ, რაც ანადგურებს სითბოს მგრძნობიარე ფისებს. სწორი L/D დნება თქვენს მასალას ისე, რომ არ იჭერს მას იმაზე მეტხანს, ვიდრე საჭიროა.
ჩემი ნაწილები ყვითლდება. ეს L/D პრობლემაა?
როგორც წესი, ეს არის რეზიდენციის დროის პრობლემა, რომელიც არის გასროლის ზომის ლულის სიმძლავრის პრობლემა. ჯერ განახორციელეთ საცხოვრებლის გაანგარიშება. თუ მცირე ნაწილი იხარშება დიდ კასრში, ტემპერატურის დაყენება და ხრახნიანი გეომეტრია არ გაასწორებს მას. უფრო მცირე ხრახნიანი დიამეტრი, ან უფრო პატარა მანქანა, იქნება.