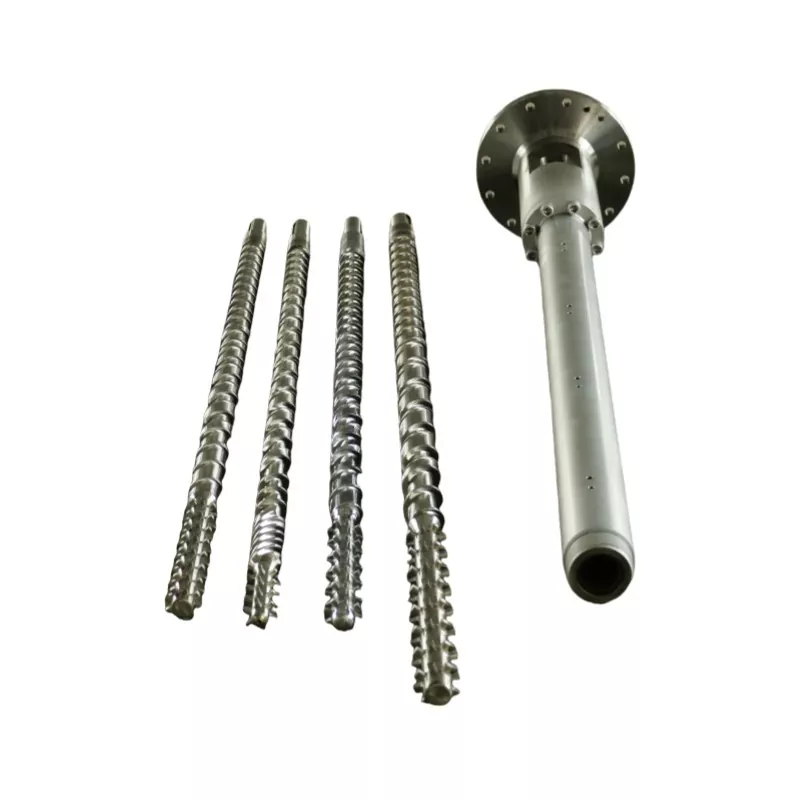
აღდგენის ნელი ტაიმერი შეიძლება მიუთითებდეს კვების პრობლემაზე, შეცვლილ პროცესზე ან ნახმარი აპარატურაზე. სასარგებლო დიაგნოსტიკა გეტყვით, რომელი და დაგიჯდებათ თუ არა ციკლის დრო.
თუ საინექციო ჩამოსხმის ხრახნის აღდგენას ძალიან დიდი დრო სჭირდება, ჯერ დაადასტურეთ, რომ ეს აჭიანურებს ციკლს. შემდეგ შეამოწმეთ კვების უწყვეტობა, ხრახნის ფაქტობრივი სიჩქარე, უკანა წნევა და ტემპერატურა სტაბილური საცნობარო გაშვების მიმართ. შეამოწმეთ გეომეტრია და აცვიათ, როდესაც ეს შემოწმება არ ხსნის დანაკარგს. კომპონენტების შეცვლა მხოლოდ შემზღუდველი ფუნქციის იდენტიფიცირების შემდეგ.

პირველი, დაადგინეთ არის თუ არა აღდგენა ციკლის კრიტიკულ გზაზე
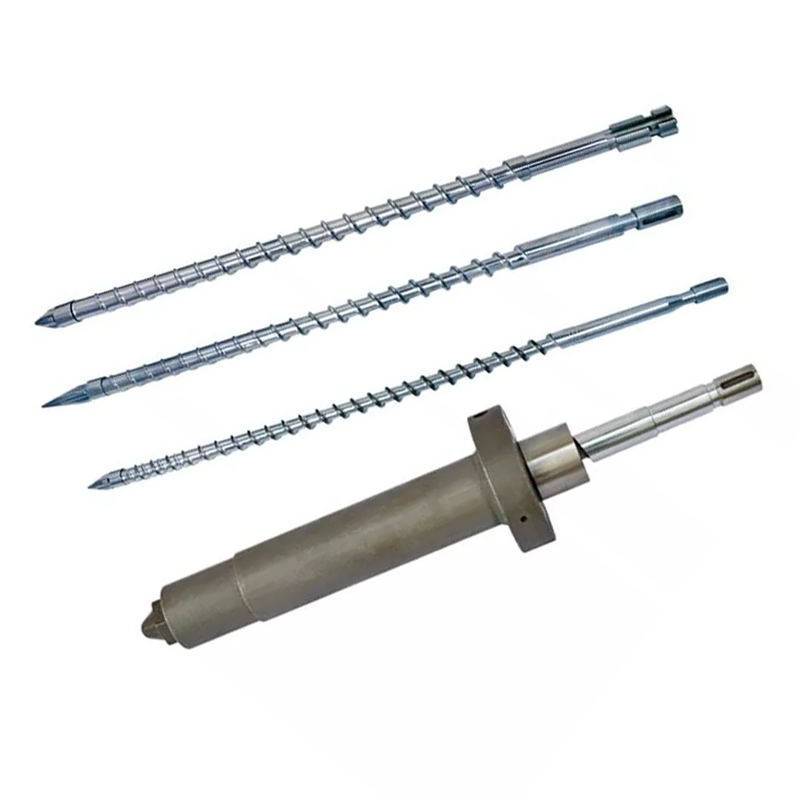
ხრახნიანი აღდგენა არის პლასტიფიკაციისა და გაზომვის ეტაპი: ხრახნი ბრუნავს, ამზადებს შემდეგ გასროლას და უკან იხევს, როდესაც დნობა გროვდება მის წინ. ის განსხვავდება ინექციისგან, როდესაც ხრახნი წინ მიიწევს ამ გასროლის გადასაცემად. შეამოწმეთ თქვენი კონტროლერის ტაიმერის განმარტება, განსაკუთრებით, მოიცავს თუ არა მას დაყოვნებას ან დეკომპრესიას.
აღდგენა ხშირად გადაფარავს გაგრილების თანმიმდევრობის ნაწილს. შესაბამისად, მისი გავლენა ციკლის მთლიან დროზე დამოკიდებულია იმაზე, თუ როდის დაიწყება აღდგენა და რომელი მანქანის მოქმედება უნდა დაელოდოს მის დასრულებას. წაიკითხეთ მიმდევრობის კვალი, ვიდრე ვივარაუდოთ, რომ აღდგენიდან ამოღებული ყოველი წამი აშორებს წამს ციკლიდან.
| აღდგენის ხანგრძლივობა | დაელოდე ფანჯრის მიღმა | რას ნიშნავს ცვლილება |
|---|---|---|
| 12 წამი | 2 წამი | აღდგენა აჭიანურებს შემდეგ მოქმედებას. |
| 9 წამი | 0 წამი | 3 წამის აღდგენის გაუმჯობესება ხსნის ლოდინის 2 წამს. |
| 7 წამი | 0 წამი | აღდგენის კიდევ 2 წამი არ იწვევს ციკლის შემდგომ შემცირებას ამ მაგალითში. |
ჩვენი პირველი შეკითხვა არის, ელოდება თუ არა მანქანა დნობას, თუ უბრალოდ აცნობებს იმ რიცხვს, რომლის შემცირებაც გსურთ. თუ აღდგენა უკვე კომფორტულად ჯდება ხელმისაწვდომი ფანჯრის შიგნით, ჩვენ ყურადღებას გავამახვილებთ თანმიმდევრულობაზე და დნობის ხარისხზე, სანამ გირჩევთ უფრო მაღალი სიმძლავრის ხრახნებს.
შეკრების უფრო ფართო ახსნისთვის იხილეთ ჩვენისაინექციო ჩამოსხმის ხრახნიანი ლულის სახელმძღვანელო. აქ მიზანი უფრო ვიწროა: დაადგინეთ, რატომ შეიცვალა აღდგენა და რა ქმედებებს უჭერს მხარს მტკიცებულებები.
უეცარ ცვლილებას და თანდათანობით კლებას სხვადასხვა ამოსავალი წერტილი სჭირდება
შეინახეთ მითითება მანქანის რეგულირებამდე. შეადარეთ იგივე ფისოვანი ხარისხი, ხელახლა გახეხვის თანაფარდობა, გასროლის პარამეტრი, ყალიბის და ტემპერატურის მდგომარეობა. ჩაწერეთ ინდივიდუალური ციკლები, ასევე საშუალო; პერიოდულმა ძალიან ნელმა აღდგენამ შეიძლება შეაფერხოს წარმოება მაშინაც კი, როდესაც საშუალო მაჩვენებელი მისაღებია.
| დაკვირვებული ნიმუში | ჯერ შეამოწმეთ | ჩაწერა ღირს მტკიცებულება |
|---|---|---|
| უეცარი ზრდა მასალის ან რეცეპტის შეცვლის შემდეგ | საკვების ფორმა, გადაფქვა, გაშრობის მდგომარეობა და გადატანილი პარამეტრები | მასალის სიმრავლე, შერევის თანაფარდობა, ნაწილაკების მდგომარეობა და პროცესის დაწყებამდე/შემდეგ ჩანაწერები |
| წყვეტილი ნელი ციკლები მათ შორის ნორმალური ციკლებით | კვების შეწყვეტა, ხიდი და ფაქტობრივი სიჩქარის ცვალებადობა | აღდგენის კვალი, ჩამტვირთველის აქტივობა და რეალური RPM იგივე ციკლებისთვის |
| აღდგენა თანდათან უარესდება სტაბილური მოვალეობის დროს | შეამოწმეთ სამუშაო პირობები, შემდეგ შეამოწმეთ აცვიათ | ისტორიული აღდგენის მონაცემები და გაზომილი ხრახნი/ლულის ზომები |
| მაღალი დატვირთვა და რეალური RPM ბრძანების ქვემოთ | მანქანის ამძრავი, ბრუნვის ლიმიტი და თერმული მდგომარეობა | ფაქტობრივი წინააღმდეგ ბრძანება RPM, დატვირთვის ტენდენცია და მანქანა სიგნალიზაცია |
| პრობლემა იწყება კომპონენტის შეცვლისთანავე | დაინსტალირებული ნაწილის იდენტურობა, ზომები, გეომეტრია და შეკრება | დამტკიცებული ნახაზის გადახედვა, დამონტაჟებული კომპონენტები და ექსპლუატაციის პარამეტრები |
ეს ნიმუშები წყვეტს გამოძიების ბრძანებას; არცერთი არ არის მტკიცებულება თავისთავად. ხმაურის, ქულების ან არანორმალური დატვირთვის მკვეთრი გაუმართაობა საჭიროებს მანქანურ სერვისის სწრაფ ყურადღებას, მაშინაც კი, თუ დრო თავდაპირველად პროცესის პრობლემას წააგავს.
დაადასტურეთ, რომ მარცვლები მუდმივად აღწევს ხრახნს
სავსე ბუნკერი არ ადგენს, რომ ხრახნი იკვებება. შეამოწმეთ ჩამტვირთავი, გამორთვის სლაიდი, მასალის გზა და შესანახი ყელის გაგრილება. შეკუმშვის განყოფილების შეცვლამდე ან ახალი ხრახნის შეკვეთამდე მოძებნეთ შეფერხება, რომელიც ემთხვევა ნელ ციკლებს.
ასაჰი კასეისAsaclean ინსტრუქცია ყელ-კვებითი ხიდის შესახებგანმარტავს, თუ როგორ შეუძლია სითბოს უკანა ლულის ზონის მახლობლად დარბილება გრანულების ნაადრევად. მარცვლებს შეუძლიათ შეკუმშვა და ხელი შეუშალონ გასასვლელს, რის შედეგადაც ხრახნი არ არის მასალისგან, მიუხედავად იმისა, რომ ფისი რჩება მის ზემოთ.
შეამოწმეთ რა შეიცვალა თავად არხში. სხვაგვარი გახეხვის თანაფარდობა, მეტი წვრილი ან არარეგულარული ნაწილაკები იმსახურებს ყურადღებას. Celanese კონკრეტულად აკავშირებს რეგრინდის ნაწილაკების ხარისხს მისი კვებისა და აღდგენის საკითხებთანVectra® LCP დამუშავების სახელმძღვანელო. მისი რეკომენდაციები მატერიალური სპეციფიკაა, მაგრამ ისინი იძლევა კონკრეტულ მიზეზს ნაწილაკების მდგომარეობის ჩასაწერად და არა მხოლოდ ფისოვანი სახელწოდების.
თუ აღდგენა გაუარესდება ხელახალი ცვლილების შემდეგ, ჩვენ შევადარებთ მას დამტკიცებულ საცნობარო არხს აპარატურის შეცვლამდე. თუ აღდგენის ძველი ქცევა დაბრუნდება, არხის გამოძიებამ პრიორიტეტი მოიპოვა. ეს შედეგი ქარხანას ბევრად უკეთეს მიმართულებას აძლევს, ვიდრე მოთხოვნა "უფრო სწრაფი ხრახნისთვის".
გაშრობა მაინც უნდა აკმაყოფილებდეს ფისოვანი მიმწოდებლის მოთხოვნებს. არ იფიქროთ, რომ ტენიანობა არის დროის ყველა პრობლემის ახსნა, ან რომ მისაღები აღდგენა ადასტურებს, რომ ფისი საკმარისად მშრალია. დამუშავება და საბოლოო ნაწილის ხარისხი ცალკე შემოწმებას საჭიროებს.
შეამოწმეთ რეალური სიჩქარე, უკანა წნევა და დნობის ტემპერატურა ერთად
წაიკითხეთ რეალური RPM და არა მხოლოდ მითითებული წერტილი
თუ ბრძანება უცვლელია, მაგრამ ხრახნი უფრო ნელა ბრუნავს, შეამოწმეთ აპარატის მუშაობის ლიმიტები და დისკის ქცევა. გეომეტრიის რეკომენდაცია არ შეუძლია ამოხსნას აუხსნელი უფსკრული მოთხოვნილ და მიწოდებულ სიჩქარეს შორის. ჩაწერეთ რეალური სიჩქარე აღდგენის ინსულტის მეშვეობით, განსაკუთრებით იქ, სადაც შენელება იწყება.
RPM-ს ასევე სჭირდება ხრახნიანი დიამეტრი, რაც ბევრს ნიშნავს. ჩვენისაინექციო ჩამოსხმის ხრახნიანი დიაპაზონიმოიცავს დიამეტრებს 30-დან 170 მმ-მდე. ბრუნვის სიჩქარის პარამეტრის გადატანა სხვადასხვა დიამეტრებს შორის ცვლის პერიფერიულ სიჩქარეს ხრახნიან ზედაპირზე.
პერიფერიული სიჩქარე, m/s = π × დიამეტრი, მმ × RPM ÷ 60,000
100 RPM-ზე 40 მმ-იან ხრახნს აქვს პერიფერიული სიჩქარე დაახლოებით 0,209 მ/წმ; 60 მმ ხრახნი აღწევს დაახლოებით 0,314 მ/წმ. ეს არის გამოთვლილი მაგალითები, არ არის რეკომენდებული პარამეტრები ან დნობის ათვლის სიჩქარის პირდაპირი გამოთვლები.
სიჩქარის შესაფასებლად გამოიყენეთ ფისოვანი კლასის დამუშავების ინსტრუქცია და მანქანის ლიმიტები. RPM-ის გაზრდა სასარგებლოა მხოლოდ იმ შემთხვევაში, თუ მანქანას შეუძლია მისი მიწოდება და შედეგად მიღებული დნობა მისაღები რჩება.
გაარკვიეთ, რატომ არის დაყენებული უკანა წნევა იქ, სადაც არის
უკანა წნევა ეწინააღმდეგება ხრახნის უკან დახევას აღდგენის დროს და გავლენას ახდენს მასალის პლასტიზირებაზე. თუ ის გაიზარდა შერევის ან აღრიცხვის პრობლემის გამოსასწორებლად, მისი შემცირება უბრალოდ ტაიმერის გასაუმჯობესებლად შეიძლება დაუბრუნდეს ხარისხის პრობლემას. მანქანების შედარებამდე დაადასტურეთ ნაჩვენები წნევა არის ჰიდრავლიკური თუ სპეციფიკური პლასტიკური წნევა.
უნივერსალური უკანა წნევის რეკომენდაცია განსაკუთრებით არასახარბიელოა. Vectra LCP-სთვის,Celanese განსაზღვრავს მინიმალურ უკანა წნევას, სპეციფიკური 5-15 ბარიდა აფრთხილებს გადახურებას და ბოჭკოების დაზიანებას ზედმეტი წნევით. ეს არის მითითება Vectra-სთვის და არა პარამეტრი PP, ABS ან PC პროცესებში კოპირებისთვის.
შეამოწმეთ დნობა უფრო სწრაფი დაყენების მიღებამდე
ლულის დაყენების წერტილები სრულად არ აღწერს დნობის თერმულ მდგომარეობას. დაიცავით დნობის ტემპერატურის გაზომვის დამტკიცებული პროცედურა, გადაამოწმეთ გამათბობელი და სენსორული სისტემა და შეადარეთ ნაწილის ხარისხი კონტროლირებადი ცვლილების შემდეგ. აღდგენის ხანმოკლე დრო გაუფერულებასთან ერთად, გაუხსნელი მასალის ან ცუდი კონსისტენციის გამო, არ არის წარმატებული კორექტირება.
შეცვალეთ ერთი შესაბამისი ცვლადი ერთდროულად და მიეცით პროცესის სტაბილიზაცია. Theვექტრას პრობლემების მოგვარების ინსტრუქციაიყენებს იმავე ეტაპობრივ მიდგომას. შეინახეთ საცდელი დამტკიცებული საოპერაციო ფანჯარაში იმ მასალისთვის, რომელსაც რეალურად ატარებთ.
გამოყავით ნახმარი გადამყვანი განყოფილება გამშვები რგოლისაგან
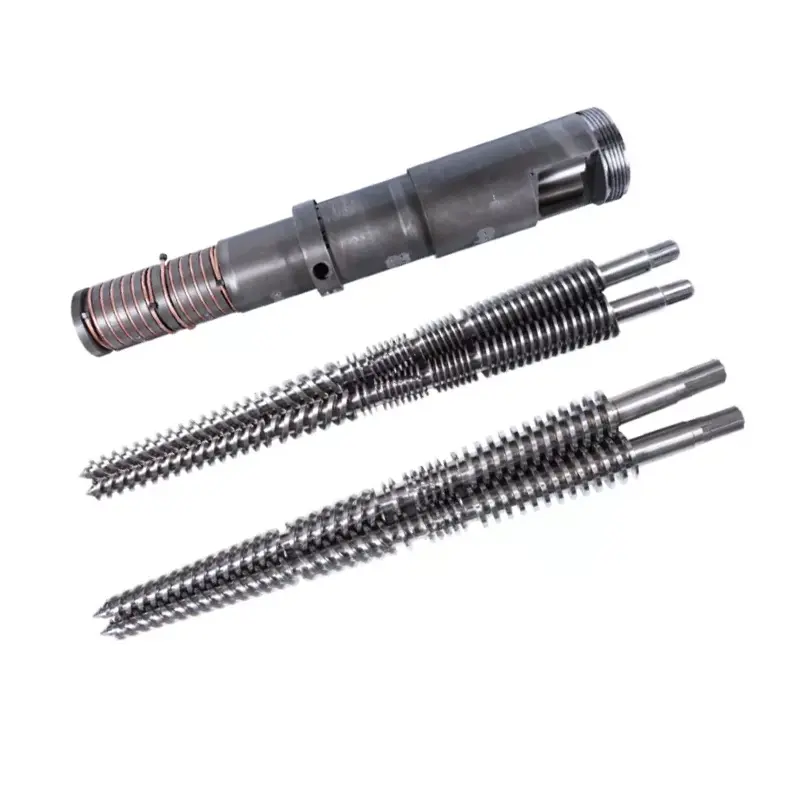
როდესაც კვების და ექსპლუატაციის პირობები შედარებულია, მაგრამ აღდგენა უარესდება, ხრახნისა და ლულის მდგომარეობა იმსახურებს შემოწმებას. გაზომეთ ფრენის გარე დიამეტრი და ლულის ხვრელი განსაზღვრულ პოზიციებზე ნახაზთან ან დადგენილ ინსპექტირების ლიმიტებთან მიმართებაში. შეამოწმეთ ზედაპირის დაზიანება და ზომები.
ხრახნიანი წინა ასამბლეას სხვა გამოცდა სჭირდება. აღდგენის დროს, დაუბრუნებელი სარქველი დნობის საშუალებას აძლევს წინსვლას; ინექციის დროს ის უნდა დაიხუროს უკანა ნაკადის საწინააღმდეგოდ. გაჟონვის სარქველმა შეიძლება გავლენა მოახდინოს გასროლის კონსისტენციაზე, მაგრამ ეს არ ადასტურებს, რომ ხრახნის პლასტიფიკაციის განყოფილება გაცვეთილია.


თუ ბალიშის ან გასროლის წონა ასევე განსხვავდება, ჩართეთ მანქანის მწარმოებლის დაუბრუნებელი სარქვლის ტესტი გამოძიებაში. ჩვენიხრახნიანი წვერის შერჩევის სახელმძღვანელოუფრო დეტალურად მოიცავს ბეჭდის, სავარძლისა და შეჯვარების ზომებს.
ჩვენ არ დავუშვებთ ხრახნისა და ლულის სრულ გამოცვლას მხოლოდ ნელი ტაიმერით. პირიქით, ახალი ხრახნი არ უნდა შევიდეს გაცვეთილ ლულაში მიღებული მორგების შემოწმების გარეშე. მოითხოვეთ განზომილებიანი ანგარიში, რომელიც განსაზღვრავს გაზომვის პოზიციებს და აცვიათ ლიმიტებს, რომლებიც გამოიყენება რეკომენდაციის მისაღწევად.
როდის აქვს აზრი ხრახნის განსხვავებულ დიზაინს?
დიზაინის მიმოხილვა სასარგებლო ხდება მაშინ, როდესაც მიმდინარე გეომეტრია ვერ აკმაყოფილებს დანიშნულ მოვალეობას მისაღები სამუშაო პირობების ფარგლებში. ეს შეიძლება მოჰყვეს ფისის ცვლილებას, უფრო დიდი გასროლის მოთხოვნას ან უფრო მოკლე აღდგენის ფანჯარას. შეინახეთ იგი განცალკევებით ადრე წარმატებული პროცესის აღდგენისგან, რომელიც უბრალოდ გაუარესდა.
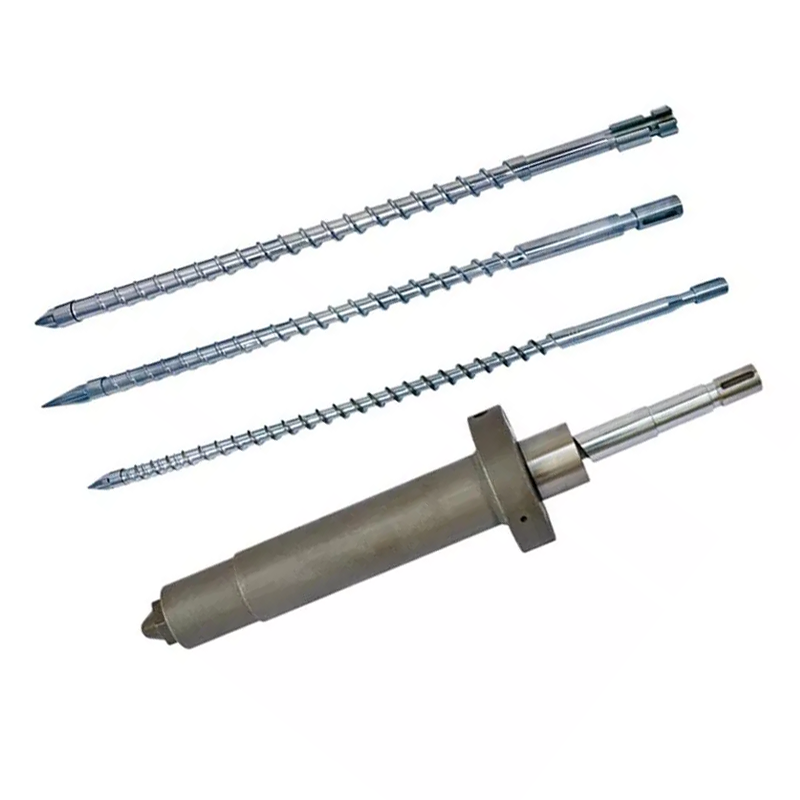
ჩვენი ორი საინექციო ხრახნიანი პროდუქტის ოჯახი ასახავს დიზაინის შესაბამის არჩევანს:
| Nanhaiya დიზაინი | შეკუმშვის განყოფილება | როგორ გამოვიყენებდით მას მიმოხილვაში |
|---|---|---|
| თანდათანობითი ინექციის ჩამოსხმის ხრახნი | როგორც წესი, ხრახნის მთლიანი სიგრძის 40%-60%, პროდუქტის აღწერილობაში დაახლოებით 50%. | არხის სიღრმის უფრო გრძელი, თანდათანობითი შემცირება მოვალეობებისთვის, რომლებსაც სჭირდებათ კონტროლირებადი პლასტიფიკაცია. შეაფასეთ ზუსტი ფისი, გასროლა და თერმული ქცევა. |
| მუტანტის საინექციო ჩამოსხმის ხრახნი(მკვეთრი შეკუმშვის დიზაინი) | ხრახნის მთლიანი სიგრძის დაახლოებით 5%-15%. | მოკლე გადასვლა არხის სიღრმის უფრო მკვეთრი შემცირებით. შეაფასეთ დნობის მოვალეობა და თერმული ერთგვაროვნება მის არჩევამდე სიმძლავრის შეზღუდვის მოსაგვარებლად. |
ჩვენი ეტაპობრივი დიზაინი მოიცავს აპლიკაციებს, მათ შორის PS, PC და ABS; მკვეთრი შეკუმშვის ოჯახი მოიცავს აპლიკაციებს, როგორიცაა PE და PP. პროდუქტის ეს მარშრუტები ხელს უწყობს დისკუსიის დაწყებას. ისინი არ ცვლიან ფისოვანი კლასის და მანქანების მიმოხილვას, განსაკუთრებით შემავსებლებით, გადაფქვებით ან ხარისხის სპეციფიკაციებით.

ზედაპირის დამუშავება ეხება ცვეთას და არა დაბლოკილ საკვებ ყელს
პროდუქტის ორივე ოჯახი იყენებს 38CrMoAlA ფოლადი. მათი პროდუქტის დეტალური სპეციფიკაციები მოიცავს მკურნალობის შემდეგ ვარიანტებს, რომლებიც მიეკუთვნება ჩანაცვლების განხილვას, როდესაც ინსპექტირება განსაზღვრავს ცვეთას:
| საკუთრება | პროდუქტის დეტალური ღირებულება | რას ნიშნავს ეს გამოძიებისთვის |
|---|---|---|
| აზოტის სიმტკიცე | HV900-1100 | მიუთითეთ დამუშავებული ზედაპირები და შემოწმების მოთხოვნა. |
| აზოტირების სიღრმე | 0,5-0,8 მმ | შერჩეული მკურნალობის იდენტიფიცირება; მხოლოდ სიღრმიდან ნუ გამოიტანთ მომსახურების ხანგრძლივობას. |
| ნიკელ-ვოლფრამის შენადნობის სიმტკიცე | HRC55-62 | გადახედეთ შენადნობას რეალური ფისით, შემავსებლით და აცვიათ ნიმუშით. |
| შენადნობის ფენის სიღრმე | 0,8-2,0 მმ | განსაზღვრეთ გამაგრებული ადგილები შეთანხმებული კომპონენტის სპეციფიკაციაზე. |
ჩვენითანდათანობითი ხრახნიანი პროდუქტის დეტალებიაღწერეთ დაუცველი უბნების გამაგრება ნიკელ-ვოლფრამის შენადნობით. ქარხნული თვალსაზრისით, ჩვენ გვინდა, რომ შემოთავაზებული დაცვა შეესაბამებოდეს გაზომილ ცვეთას. უფრო ძვირი ზედაპირი არ ასწორებს არაადეკვატურ კვებას და არ ადგენს, რომ ხრახნიანი გეომეტრია შეესაბამება ფისს.


გადააქციე დიაგნოზი კონკრეტულ მოქმედებად
შეინახეთ რეკომენდაცია იმდენად ვიწრო, რამდენადაც მტკიცებულებები იძლევა. კვების შეფერხება მოითხოვს კვების სისტემის კორექტირებას. სიჩქარის ბრძანება, რომელიც მანქანას არ შეუძლია შეინარჩუნოს ზარები მანქანის განხილვისთვის. სარქვლის დადასტურებული გაჟონვა მოითხოვს სარქვლისა და ინტერფეისის შეფასებას. ხრახნის ან ლულის გაზომილი ცვეთა მხარს უჭერს კომპონენტის შეცვლას ან კვალიფიციურ განახლების შეფასებას.
თუ ასამბლეა მისაღები მდგომარეობაშია, მაგრამ ახალი წარმოების მოვალეობა აღემატება მის პრაქტიკულ პლასტიფიკაციის შესაძლებლობებს, გაგზავნეთ დიზაინის მოკლე დოკუმენტი. Nanhaiya უზრუნველყოფს საბაჟო ხრახნიან დიზაინს, დამუშავებას და შენადნობის სპრეით შედუღებას. ჩვენიწარმოების აღჭურვილობამოიცავს 6 მეტრამდე სიგრძის სამუშაო ნაწილების CNC დამუშავებას და კომპლექსური ფრენებისა და ფლანგური სტრუქტურების ხუთღერძიან დამუშავებას.

გაგზავნეთ ჩანაწერი, რომელიც ხსნის პრობლემას
- მანქანების მწარმოებელი და მოდელი, ხრახნიანი დიამეტრი, აწყობის ნახაზი და დამონტაჟებული ხრახნიანი წვერი.
- ფისოვანი ხარისხი, შემავსებლის ჩატვირთვა, ხელახლა გახეხვის თანაფარდობა და ნაწილაკების მდგომარეობა.
- აღდგენის დრო ციკლის მიხედვით, ფაქტობრივი და ბრძანებული RPM, უკანა წნევა მისი წნევის საფუძვლით და დატვირთვის ან განგაშის ჩანაწერები.
- გასროლის პარამეტრი, ბალიში, ნაწილისა და მორბენის წონა, ტემპერატურის ჩანაწერები და ხელმისაწვდომი აღდგენის ფანჯარა.
- უკვე გამოცდილი ცვლილებები, მათი გავლენა ნაწილის ხარისხზე და ნებისმიერი განზომილებიანი ცვეთა ანგარიში.
ექსპლუატაციაში შესვლისთვის, შეათანხმეთ რეზინის, გასროლის, სამუშაო ფანჯრის და მისაღები ნაწილის ხარისხზე. შემდეგ შეადარეთ აღდგენის განმეორებადობა და რეალური ციკლის დრო. უფრო სწრაფი იზოლირებული პლასტიფიკაციის ტესტი არასაკმარისია, თუ წარმოების ფორმა ჯერ კიდევ ელოდება ან ნაწილები ვერ შემოწმებულია.

გჭირდებათ ხრახნიანი ან ლულის შეთავაზება აღდგენის დადასტურებული შეზღუდვისთვის?
გაუგზავნეთ ნანჰაიას ნახაზი და ოპერაციული ჩანაწერი, მათ შორის, რა შეიცვალა და რა უნდა მიაღწიოს თქვენს ხაზს. გვითხარით, აღადგენთ თავდაპირველ მოვალეობას თუ ემზადებით სხვა მასალის ან ციკლის მოთხოვნილებებისთვის.
გაგზავნეთ თქვენი ნახაზი და დამუშავების მონაცემებიიხილეთ საინექციო ჩამოსხმის ხრახნებიგანიხილეთ WhatsApp-ზე
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
ელფოსტა:info@nhyscrew.com
ტელეფონი:+86-13505809643| მობილური:+86-13587082002
C ბლოკი, No. 2 დასავლეთის სექცია, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, ჩინეთი.
დაუკავშირდით ნანჰაიას
ხშირად დასმული კითხვები
რა არის ნორმალური საინექციო ჩამოსხმის ხრახნის აღდგენის დრო?
უნივერსალური ნომერი არ არსებობს. აღდგენის დრო დამოკიდებულია ფისზე, გასროლის მოთხოვნილებაზე, ხრახნის გეომეტრიაზე, მანქანის შესაძლებლობებსა და მუშაობის პარამეტრებზე. შეადარეთ ის დროსთან, რომელიც ხელმისაწვდომია მანქანის რეალურ თანმიმდევრობაში და სტაბილურ საცნობარო გაშვებასთან, იგივე მასალისა და კადრის გამოყენებით.
ხრახნის სწრაფი აღდგენა ყოველთვის ამცირებს ციკლის დროს?
არა. ის ამცირებს ციკლს მხოლოდ მაშინ, როდესაც დაუმთავრებელი აღდგენა აჭიანურებს აპარატის მომდევნო ნებადართულ მოქმედებას. თუ აღდგენა უკვე დასრულებულია გადახურვის ხელმისაწვდომ ფანჯარაში, მისი დაჩქარებამ შესაძლოა ციკლის მთლიანი დრო უცვლელი დატოვოს.
რატომ ბრუნავს ხრახნი, მაგრამ იკეცება ძალიან ნელა?
შეამოწმეთ, აღწევს თუ არა ფისოვანი ხრახნი, შეიცვალა თუ არა უკანა წნევა და ემთხვევა თუ არა ხრახნის რეალური სიჩქარე ბრძანებას. კვების ხიდი, არათანმიმდევრული ხელახლა დაფქვა, პროცესის პირობები და ნახმარი კომპონენტები არის შესასწავლი შესაძლო ფილიალები. მხოლოდ როტაცია არ ამტკიცებს, რომ ხრახნი საკმარის მასალას გადასცემს.
უნდა გავზარდო RPM ნელი აღდგენის გამოსასწორებლად?
მხოლოდ კვების, რეალური სიჩქარის, უკანა წნევის და ფისის დამუშავების ლიმიტების შემოწმების შემდეგ. შეაფასეთ ნებისმიერი ცვლილება დნობის ხარისხის, დნობის რეალური ტემპერატურისა და განმეორებადობის, ასევე აღდგენის დროის მიხედვით. ნუ გამოიყენებთ მეტ სიჩქარეს გადაუჭრელი კვების ან აცვიათ პრობლემის დასამალად.
ადასტურებს თუ არა გამჟღავნებული გამშვები რგოლი მთელი ხრახნიანი ნახმარი?
არა. საკონტროლო რგოლის დალუქვა და ხრახნიანი ლულის გადატანა სხვადასხვა ფუნქციაა. გამოიკვლიეთ ბალიშის ან გასროლის წონის ცვალებადობა მანქანის მწარმოებლის სარქვლის ტესტით და გამოიყენეთ განზომილებიანი შემოწმება ხრახნისა და ლულის ცვეთა დასადგენად.
რა სჭირდება ნანჰაიას შემცვლელის შესაფასებლად?
გაგზავნეთ მანქანის მოდელი, ხრახნის დიამეტრი და ნახაზი, ფისოვანი ხარისხი და შემავსებელი, ხელახლა დაფქვა დეტალები, ფაქტობრივი აღდგენის ჩანაწერები, ხრახნიანი სიჩქარის და უკანა წნევის პარამეტრები, ტემპერატურის ჩანაწერები და ცვეთის ნებისმიერი გაზომვა. ჩართეთ საჭირო ციკლი და ნაწილობრივი ხარისხის კრიტერიუმები, რათა ჩანაცვლებას ჰქონდეს განსაზღვრული სამუშაო.
გააგრძელეთსაინექციო ჩამოსხმის ხრახნიანი ლულის შერჩევის სახელმძღვანელოან შეამოწმეთხრახნიანი წვერის და გამშვები რგოლის გამოცვლის საკონტროლო სიათუ მტკიცებულება მიუთითებს წინა ბოლოზე.