ხრახნიანი rpm არ არის გამომავალი ციფერბლატი თავისთავად. სიჩქარის ცვლილება ცვლის მყარი ნივთიერებების გადაცემას, დნობის დროს, ათვლის, წნევის წარმოქმნას და დნობის დროს, ამიტომ სასარგებლო შედეგი უნდა შეფასდეს დნობის ტემპერატურის, ძრავის დატვირთვის, წნევისა და პროდუქტის ხარისხით.

სწრაფი პასუხი
ხრახნიანი სიჩქარის გაზრდა ჩვეულებრივ ზრდის წევის ნაკადს და მასალის შეღწევის სიჩქარეს პროცესში, მაგრამ კავშირი არ არის შეუზღუდავი ან სრულყოფილად წრფივი. მეტი ბრუნი წუთში ასევე შეიძლება დაემატოს ათვლის სითბოს, შეამციროს ყოფნის დრო და გამოავლინოს სუსტი საკვების ან დნობის მონაკვეთი.
შეცვალეთ ერთი კონტროლირებადი ცვლადი ერთდროულად, დაელოდეთ სტაბილურ მდგომარეობას, შემდეგ შეადარეთ გამოსავალი, დნობის ტემპერატურის პროფილი, წნევა, ძრავის დატვირთვა და პროდუქტის ხარისხი. გააჩერეთ, როდესაც ერთ-ერთი მათგანი მიაღწევს დამტკიცებულ ლიმიტს, მაშინაც კი, თუ დისკი უფრო სწრაფად ტრიალებს.
წაიკითხეთ ექსტრუდერი, როგორც ერთი დაკავშირებული სისტემა
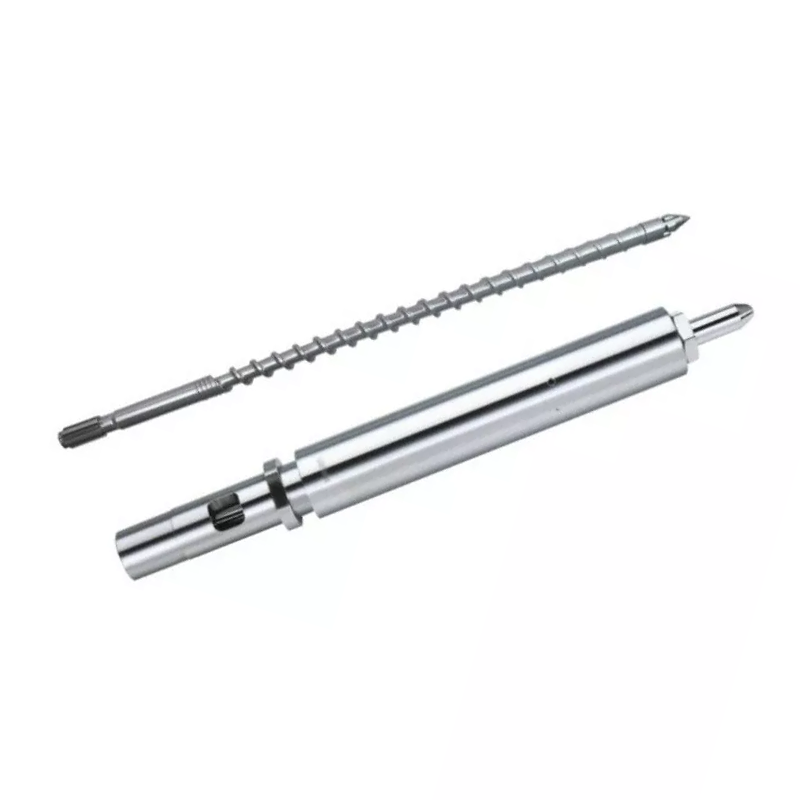
მასალა შედის როგორც ნაყარი მყარი, ხდება დატკეპნილი კალაპოტი, დნება, ერევა და ტოვებს შემზღუდველი ნაკადის გზას. ძრავა აწვდის მექანიკურ ენერგიას, ხოლო ლულის გამათბობლები და გაგრილების სქემები ცვლის სითბოს პროცესთან ერთად. ხრახნი და კვერი იზიარებენ წნევის მოვალეობას.
2016 წელს სამრეწველო მასშტაბის კვლევამ გამოსცადა სამი პოლიმერი, სამი ხრახნიანი გეომეტრია, ხუთი სიჩქარე და სამი ტემპერატურული მდგომარეობა 135 სამუშაო სიტუაციისთვის. ავტორებმა ერთად გაზომეს ენერგიის მოთხოვნა და დნობის ტემპერატურის ცვალებადობა. მათი შედეგები შეიცვალა მასალის, ხრახნისა და პირობების მიხედვით, რის გამოც ერთი უნივერსალური rpm-დან გამომავალ წესი არასანდოა.
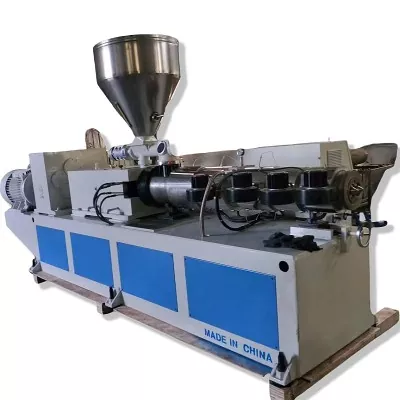
ჩვენი ქარხნის ხედი:საუკეთესო სამუშაო წერტილი არ არის ყველაზე მაღალი ბრუნი, რომელსაც ინვერტორი იღებს. ეს არის უმაღლესი სტაბილური წარმოების მდგომარეობა, რომელიც რჩება დამტკიცებული ძრავის, გადაცემათა კოლოფის, წნევის, ტემპერატურისა და პროდუქტის ხარისხის შეზღუდვებში. თუ ერთი ლიმიტი ადრე ჩამოვა, დაადგინეთ ეს შეფერხება, სანამ შეუკვეთავთ უფრო სწრაფ დრაივს ან ახალ ხრახნს.
რა იცვლება, როდესაც ხრახნიანი სიჩქარე იზრდება
უფრო მაღალი ბრუნი წუთში უფრო სწრაფად მოძრაობს ხრახნიანი ზედაპირი ლულის მიმართ. სტაბილურ დიაპაზონში, ამან შეიძლება გაზარდოს მყარი ნივთიერებების ტრანსპორტირება და დნობის გადაცემა. ის ასევე ცვლის ათვლის სიჩქარეს, მექანიკურ ენერგიას, დნობისთვის ხელმისაწვდომ დროს და ხრახნიანი ბრუნვის რაოდენობას, რომელსაც მატერიალური გამოცდილება აქვს.
დნობის ტემპერატურის ცვლილების მიმართულება არ არის უნივერსალური. 2014 HDPE კვლევამ გამოიყენა სამი ფისოვანი სიბლანტე, სამი ხრახნიანი გეომეტრია და რამდენიმე სიჩქარე და დაყენებული ტემპერატურა. აღმოჩნდა, რომ ხრახნის ტიპი, ფისოვანი სიბლანტე, დაყენებული ტემპერატურა და სიჩქარე გავლენას ახდენს ენერგიის მოხმარებაზე და დნობის თანმიმდევრულობაზე.
ერთჯერადი ხრახნები აჩვენებდნენ კრიტიკულ სიჩქარეს, სადაც დნობის ხარისხი გაუარესდა, ხოლო გამოცდილი ბარიერის ხრახნი ინარჩუნებდა უკეთესი ტემპერატურის ერთგვაროვნებას.


ლულის დაყენებული ტემპერატურა არ არის დნობის ტემპერატურა
კონტროლერი აჩვენებს გამათბობელი ზონის სამიზნეს და ჩვეულებრივ ტემპერატურას ლულის კედელთან ახლოს. არხის შიგნით პოლიმერი ასევე იღებს მექანიკურ ენერგიას დეფორმაციისა და ხახუნისგან. გაგრილებას შეუძლია ამ სითბოს ნაწილის ამოღება, მაგრამ საბოლოო დნობა შეიძლება დარჩეს უფრო ცხელი, ცივი ან ნაკლებად ერთგვაროვანი, ვიდრე ერთი კონტროლერის კითხვა გვთავაზობს.
გაზომეთ დნობის ტემპერატურა განსაზღვრულ ადგილას და მიუთითეთ სენსორის მეთოდი. 2006 წლის პოლიმერული ინჟინერიისა და მეცნიერების კვლევამ გამოიყენა თერმოწყვილების ბადე დნობის ნაკადის გასწვრივ. მან აღმოაჩინა დაბალი ტემპერატურის რეგიონები მაღალ გამტარუნარიანობაზე ერთჯერადი ხრახნებით, ხოლო გამოცდილი ბარიერის ხრახნი Maddock მიქსერით მიაღწია უკეთეს დნობას და დაბალ ვარიაციებს.
არ დაწიოთ ყველა გამათბობელი ზონა მხოლოდ იმიტომ, რომ გაზომილი დნება ცხელია.თუ ხრახნი ქმნის სითბოს უმეტეს ნაწილს, აგრესიულმა შემცირებამ შეიძლება მყარი საწოლი დატოვოს უფრო ცივი, ხოლო ცვლა მაღალი რჩება. მთელი პროფილის შეცვლამდე გადახედეთ სად ხდება დნობა, გამათბობლის გამომუშავება, გაგრილების რეაქცია და ძრავის დატვირთვა.
რატომ ჩერდება გამომავალი ბრუნის შემდეგ სწორი ხაზით
უფრო დაბალი სიჩქარით, კარგად კვებაზე მომუშავე ექსტრუდერმა შეიძლება აჩვენოს თითქმის წრფივი კავშირი ბრუნსა და მასის ნაკადს შორის. ეს ურთიერთობა სუსტდება, როდესაც გრანულები აღარ ავსებენ არხს პროპორციულად, იცვლება მოცულობის სიმკვრივე, ცურავს საკვების ყელი, დნობა ჩამორჩება, ან ქვემო დინების წინააღმდეგობა ცვლის წნევა-ნაკადის ბალანსს.
2022 წელს შტუტგარტის უნივერსიტეტის კვლევამ შეადარა გლუვი, ხვეული ღარიანი და ღერძული ღარიანი კვების ზონები მაღალი ხრახნიანი სიჩქარით. მან აღმოაჩინა ბარიერი, რომლის მიღმაც გამტარუნარიანობა გახდა არაწრფივი, და რომ მარცვლების ფორმა და ზომა გავლენას ახდენდა ამ ზღურბლზე. ეს მხარს უჭერს პრაქტიკულ ქარხნულ წესს: ჩაწერეთ ფაქტობრივი მარაგი და პოლიმერის სახელწოდება.



როგორ წავიკითხოთ Nanhaiya-ს გამოქვეყნებული სიჩქარე და გამომავალი დიაპაზონი
ნანჰაია აქვეყნებს შემდეგ საოჯახო მაგიდას ორივეზეერთი ხრახნიანი კატეგორიადა PE/PP მაღალსიჩქარიანი გვერდი. ეს სასარგებლოა კომპანიის მითითებული პროდუქციის ასორტიმენტის იდენტიფიცირებისთვის. ეს არ არის ოპერაციული გარანტია დაუზუსტებელი მასალისა და კვერისთვის.
| მოდელი | L/D | გამოქვეყნებული გამომავალი | გამოქვეყნებული სიჩქარე | მამოძრავებელი ძრავა |
|---|---|---|---|---|
| NHY20 | 20:1 | 3-დან 5 კგ/სთ-მდე | 10-დან 60 rpm-მდე | 1.1 / 1.5 / 2.2 კვტ |
| NHYZS25 | 25:1 | 5-დან 8 კგ/სთ-მდე | 10-დან 60 rpm-მდე | 2.2 / 3.0 / 4.0 კვტ |
| NHY30 | 25:1 | 5-დან 10 კგ/სთ-მდე | 10-დან 60 rpm-მდე | 2.2 / 3.0 / 4.0 კვტ |
| NHY45 | 25:1-დან 36:1-მდე | 10-დან 120 კგ/სთ-მდე | 10-დან 150 rpm-მდე | 5,5-დან 22 კვტ-მდე |
| NHY65 | 25:1-დან 36:1-მდე | 60-დან 300 კგ/სთ-მდე | 20-დან 150 rpm-მდე | 22-დან 75 კვტ-მდე |
| NHY75 | 25:1-დან 36:1-მდე | 200-დან 450 კგ/სთ-მდე | 20-დან 150 rpm-მდე | 30-დან 132 კვტ-მდე |
| NHY90 | 25:1-დან 36:1-მდე | 180-დან 600 კგ/სთ-მდე | 20-დან 110 rpm-მდე | 30-დან 185 კვტ-მდე |
| NHY120 | 25:1-დან 36:1-მდე | 320-დან 1000 კგ/სთ-მდე | 20-დან 90 rpm-მდე | 75-დან 280 კვტ-მდე |
| NHY150 | 25:1-დან 36:1-მდე | 400-დან 1300 კგ/სთ-მდე | 20-დან 75 rpm-მდე | 90-დან 400 კვტ-მდე |
წყარო: Nanhaiya ვებსაიტი, შემოწმებულია 2026 წლის 31 აგვისტოს. თითოეული მწკრივი შეიცავს ფართო სერიების მნიშვნელობებს. არ დააკავშიროთ ყველაზე მაღალი სიმძლავრე, სიჩქარე და ძრავის ნომერი ერთ სავარაუდო აპარატის კონფიგურაციაში.
Nanhaiya ვებსაიტის პრეტენზია:PE/PP მაღალსიჩქარიან გვერდზე ნათქვამია, რომ ოპტიმიზირებული ხრახნიანი სტრუქტურა და მაღალი ბრუნვის გადაცემათა კოლოფს შეუძლია გააორმაგოს ეფექტურობა ტრადიციულ აღჭურვილობასთან შედარებით და რომ მის დიზაინს შეუძლია შეამციროს PP ექსტრუზიის ტემპერატურა.
გვერდზე არ არის მითითებული შედარების მანქანა, ფისოვანი, საფენი, ტესტის მეთოდი ან მიღების ფანჯარა. განიხილეთ ორივე განცხადება, როგორც მიმწოდებლის პრეტენზია, რომელიც მოითხოვს პროექტის სპეციფიკურ ტესტის პროტოკოლს, სანამ ისინი შეიყვანენ ROI-ს ან ყიდულობენ გარანტიას.
კომბინაციების ინტერპრეტაცია და არა იზოლირებული წაკითხვები
| ტენდენცია rpm-ის ზრდის შემდეგ | შესაძლო ინტერპრეტაცია | შემდეგი შემოწმება |
|---|---|---|
| გამომავალი იზრდება, წნევა და დატვირთვა რჩება სტაბილური, ხარისხი შენარჩუნებულია | ხაზი შეიძლება კვლავ იყოს მის სასარგებლო ოპერაციულ ფანჯარაში | დაადასტურეთ დნობის ტემპერატურის ერთგვაროვნება და ქვემო დინების გაგრილების სიმძლავრე |
| Rpm იზრდება, მაგრამ გამომავალი მიღწევები მცირდება | საკვების სიმძლავრე, დნობის ან ქვედა დინების წინააღმდეგობა შეიძლება იყოს შეზღუდული | შეამოწმეთ საკვების კონსისტენცია, სპეციფიკური გამომავალი, ფილტრი და წნევა |
| დნობის ტემპერატურა და ძრავის დატვირთვა სწრაფად იზრდება | იზრდება მექანიკური ენერგია და წინააღმდეგობა | განიხილეთ ფისოვანი სიბლანტე, ხრახნიანი გეომეტრია, ფილტრის მდგომარეობა და სითბოს პროფილი |
| დნობის საშუალო ტემპერატურა ეცემა, მაგრამ ცვალებადობა იზრდება | შეიძლება იყოს გვიანი ან არასრული დნობა | შეამოწმეთ პროდუქტის დეფექტები და შეადარეთ ხრახნის დნობის სიმძლავრე |
| წნევის ციკლები გამომავალი და ძრავის დატვირთვით | პრობლემა შეიძლება იყოს კვება, დნობა, ტემპერატურის კონტროლი ან შეზღუდვა | გამოიყენეთმზარდი დიაგნოსტიკური სახელმძღვანელო |
| დატვირთვა იზრდება ფილტრის ან საყრდენის შეცვლის შემდეგ | ქვედა დინების წინააღმდეგობამ შეცვალა სამუშაო წერტილი | შეადარეთ სუფთა და ჭუჭყიანი წნევა იმავე მასალისა და სიჩქარით |


გამოიყენეთ კონტროლირებადი საფეხურის ტესტი კონტროლერების დევნის ნაცვლად
- აირჩიეთ ერთი სტაბილური მასალა და პროდუქტი.ჩაწერეთ ფისოვანი ხარისხი, გრანულები ან ხელახალი სახეხი ფორმა, დანამატები, ტენიანობა და მასალების უახლესი თანმიმდევრობა.
- ჩამოაყალიბეთ საბაზისო ხაზი.ჩაწერეთ ფაქტობრივი ბრუნი წუთში, კვება, გამომავალი, დნობის ტემპერატურა, წნევა, ძრავის დატვირთვა, ზონის მონაცემები და პროდუქტის ხარისხი ხაზის სტაბილიზაციის შემდეგ.
- შეცვალეთ ერთი დამტკიცებული ცვლადი.გამოიყენეთ ხაზის პროცედურით განსაზღვრული ზრდისა და სტაბილიზაციის დრო. არ შეცვალოთ სიჩქარე, კვება და ტემპერატურა ერთად.
- შეადარეთ როგორც საშუალო, ასევე ვარიაცია.მისაღები საშუალო შეიძლება დამალოს ციკლური წნევა ან არათანაბარი დნობის ტემპერატურის პროფილი.
- მონიშნეთ პირველი შემზღუდველი პირობა.ეს შეიძლება იყოს ძრავის დატვირთვა, წნევა, დნობის ხარისხი, განზომილებიანი სტაბილურობა, გაგრილების სიმძლავრე ან ზედაპირის დეფექტი.
- გაიმეორეთ მხოლოდ დამტკიცებული ლიმიტების შიგნით.სასარგებლო მაქსიმუმი მიიღწევა, როდესაც კიდევ ერთი ზრდა იძლევა ძალიან მცირე გამომუშავებას ან უბიძგებს გაზომილ მდგომარეობას მიღმა.
ჩვენი ქარხნის ხედი:მომხმარებელი, რომელიც აგზავნის ხუთ სტაბილურ საოპერაციო წერტილს, გვაძლევს უფრო სასარგებლო დიზაინის მტკიცებულებებს, ვიდრე მომხმარებელი, რომელიც აგზავნის ერთ მაქსიმალურ ბრუნს წუთში. ტენდენცია გვიჩვენებს, სად კარგავს ხაზი ეფექტურობას და მიეკუთვნება თუ არა შემდეგი ცვლილება კვების განყოფილებას, ხრახნიან გეომეტრიას, აცვიათ მდგომარეობას ან ქვედა დინების აღჭურვილობას.
როდესაც პროცესის ტენდენცია მიუთითებს აპარატურაზე
უფრო მაღალ ბრუნს არ შეუძლია შეასწოროს ხრახნიდან ლულის გადაჭარბებული კლირენსი, მცირე ზომის კვების განყოფილება, დნობის მონაკვეთი, რომელიც ჩამორჩება ან მიქსერი, რომელიც ქმნის ძალიან დიდ წნევას. მას შეუძლია გააადვილოს ამ საზღვრების დანახვა. გაასუფთავეთ და გაზომეთ ნახმარი კომპონენტები მათ კოპირებამდე.
გამოიყენეთბარიერის, ჩვეულებრივი და შერევით ხრახნიანი შედარებაროდესაც დნობის ერთგვაროვნება იცვლება სიჩქარით. გამოიყენეთაცვიათ საზომი სახელმძღვანელოროდესაც სპეციფიკური გამომავალი მცირდება სუფთა ნაკადის ბილიკით და სტაბილური მასალით.
ნანჰაიასაღჭურვილობის გვერდიაცხადებს, რომ მის CNC ლათებს შეუძლიათ 6 მ-მდე სამუშაო ნაწილების დამუშავება, ხოლო საბურღი და საღეჭი მოწყობილობას აქვს 0,02 მმ პოზიციონირების სიზუსტე. ეს არის ქარხნული დონის გამოქვეყნებული შესაძლებლობები. დამტკიცებულ ნახაზში კვლავ უნდა განისაზღვროს შეკვეთის ზომები და შემოწმების წერტილები.

მონაცემები მაღალი გამომავალი ერთი ხრახნიანი მიმოხილვისთვის
- მანქანა მწარმოებელი, მოდელი და ხრახნიანი დიამეტრი
- ორიგინალური და მიმდინარე ხრახნიანი და ლულის გაზომვები
- ფისოვანი კლასის, გრანულების ფორმა, გახეხვა და დანამატები
- ნორმალური და მიზნობრივი გამომავალი მიღებული ხარისხით
- ძრავის, გადაცემათა კოლოფის კოეფიციენტი და შეფასებული ბრუნვის მონაცემები
- რეალური rpm, ძრავის დატვირთვა და ენერგიის ტენდენცია
- ლულის დაყენების წერტილები და ზონის რეალური ჩვენებები
- დნობის ტემპერატურის მდებარეობა და სენსორის მეთოდი
- წნევის ტენდენცია, ფილტრი და დისკის დეტალები
- გაგრილების, გადაზიდვის და ქვედა დინების ლიმიტები
- დეფექტების ფოტოები და შენახული ნიმუშები
- ორიგინალური ნახაზი და კავშირის ზომები
ხშირად დასმული კითხვები
ხრახნის სიჩქარის გაზრდა ყოველთვის ზრდის ექსტრუდერის გამომუშავებას?
არა. გამომავალი შეიძლება გაიზარდოს ხრახნიანი სიჩქარით სტაბილური საოპერაციო ფანჯრის შიგნით, მაგრამ საკვების სიმძლავრე, მარცვლების ფორმა, ხრახნიანი გეომეტრია, დნობის სიმძლავრე, კვარცხლბეკის წინააღმდეგობა, ძრავის დატვირთვა და ცვეთა შეუძლია შეზღუდოს შედეგი. მაღალი სიჩქარით, კონკრეტული გამომავალი შეიძლება დაეცეს ან დნება შეიძლება გახდეს ნაკლებად ერთგვაროვანი.
ლულის დაყენებული ტემპერატურა იგივეა, რაც დნობის ტემპერატურა?
No. ლულის დაყენების წერტილები აკონტროლებს გამათბობლის ზონებს, ხოლო პოლიმერი ასევე იღებს მექანიკურ ენერგიას ხრახნიანი ბრუნვისა და ჭრისგან. გაზომეთ დნობა განსაზღვრულ ადგილას შესაბამისი სენსორით და ჩაწერეთ მეთოდი კონტროლერის დაყენების წერტილის დნობის ფაქტობრივ ტემპერატურად დამუშავების ნაცვლად.
რატომ შეიძლება გაიზარდოს დნობის ტემპერატურა, როდესაც ხრახნიანი სიჩქარე იზრდება?
ხრახნის მაღალ სიჩქარეს შეუძლია გაზარდოს ათვლის სიჩქარე და მექანიკური ენერგიის შეყვანა. რამდენად იცვლება დნობის ტემპერატურა დამოკიდებულია ფისის სიბლანტეზე, ხრახნის გეომეტრიაზე, შევსებაზე, ლულის პროფილზე და ქვედა დინების წინააღმდეგობაზე. ხრახნებისა და მასალების ზოგიერთმა კომბინაციამ შესაძლოა აჩვენოს ცუდი ან არასრული დნობა კრიტიკული სიჩქარის მიღმა.
რატომ შეიძლება შეწყვიტოს გამომავალი მატება მაშინაც კი, როცა ბრ/წთ იზრდება?
კვების განყოფილების პროპორციულად შევსება შეიძლება შეწყდეს, გრანულების სრიალი შეიძლება შეიცვალოს, ნაყარის სიმკვრივე შეიძლება განსხვავდებოდეს, დნობის სიმძლავრე შეიძლება მიღწეული იყოს, ან დაიღუპოს და ფილტრის წინააღმდეგობამ შეიძლება შეზღუდოს სისტემა. ნახმარი ხრახნი და ლულა ასევე გაზრდის გაჟონვას და ამცირებს სასარგებლო ტუმბოს.
რა უნდა ჩაიწერონ ოპერატორებმა ხრახნიანი სიჩქარის შეცვლის შემდეგ?
ჩაწერეთ ხრახნის ფაქტობრივი სიჩქარე, კვების სიჩქარე, გამომავალი, დნობის ტემპერატურა და ცვალებადობა, დნობის წნევა და ცვალებადობა, ძრავის დატვირთვა, ზონის ტემპერატურა, გაგრილების პასუხი, პროდუქტის ხარისხი და დრო, რომელიც დაშვებულია ახალ სტაბილურ მდგომარეობამდე.
რა მონაცემები უნდა გავაგზავნო Nanhaiya-ს მაღალი გამომავალი ერთი ხრახნიანი მიმოხილვისთვის?
გაგზავნეთ ფისის ხარისხი და ფორმა, დანამატები და შემავსებლები, საჭირო სიმძლავრე, მიმდინარე rpm, ძრავის და გადაცემათა კოლოფის მონაცემები, ლულის პროფილი, დნობის ტემპერატურისა და წნევის ტენდენციები, საძირკვლისა და ფილტრის დეტალები, ხრახნიანი და ლულის ნახატები, აცვიათ გაზომვები და პროდუქტის დეფექტი ან წარმოების ლიმიტი, რომელიც გჭირდებათ.
სარედაქციო შენიშვნა: Nanhaiya პროდუქტის სპეციფიკაციები და პრეტენზიები იდენტიფიცირებულია, როგორც კომპანიის მიერ გამოქვეყნებული ინფორმაცია. დამოუკიდებელი კვლევა მხარს უჭერს პროცესის ურთიერთობებს და არა გარანტიას ნანჰაიას რომელიმე მოდელისთვის. საბოლოო ლიმიტები და მიღების პირობები მოითხოვს მასალას, მანქანას, დამტკიცებულ ნახაზს და პროექტის ტესტის გეგმას.