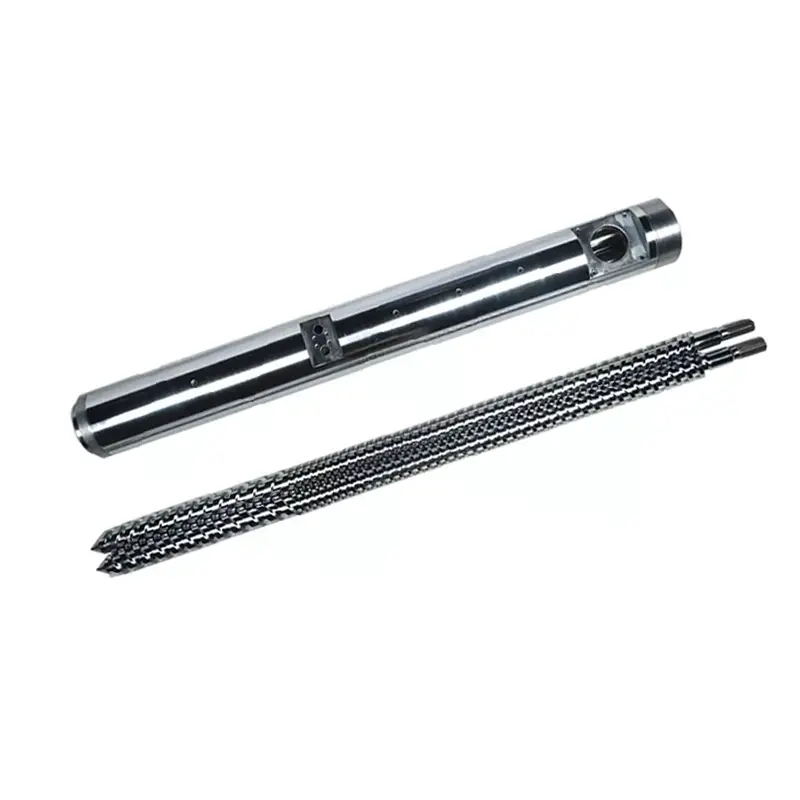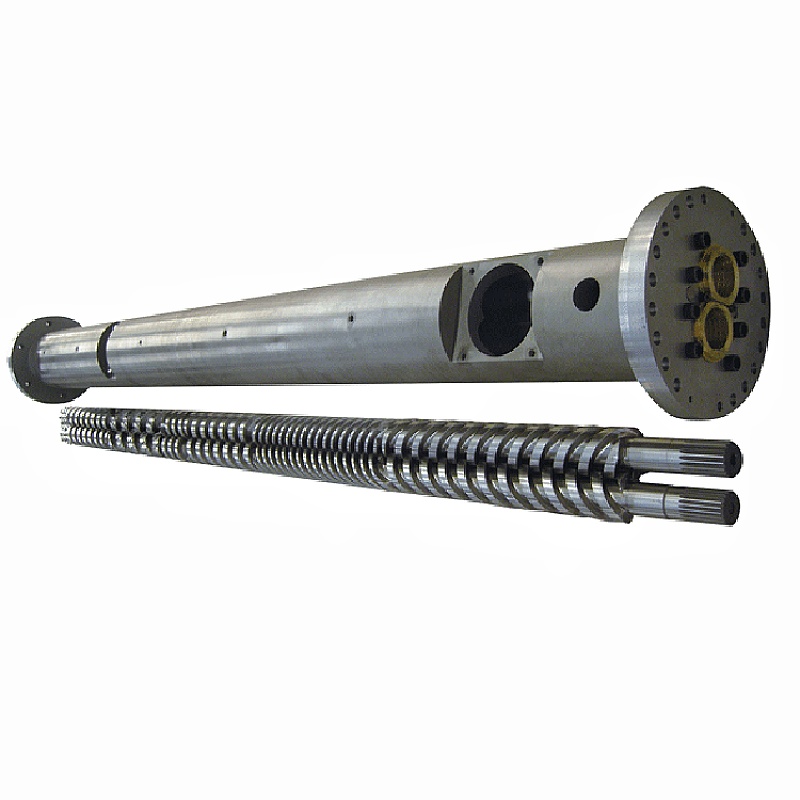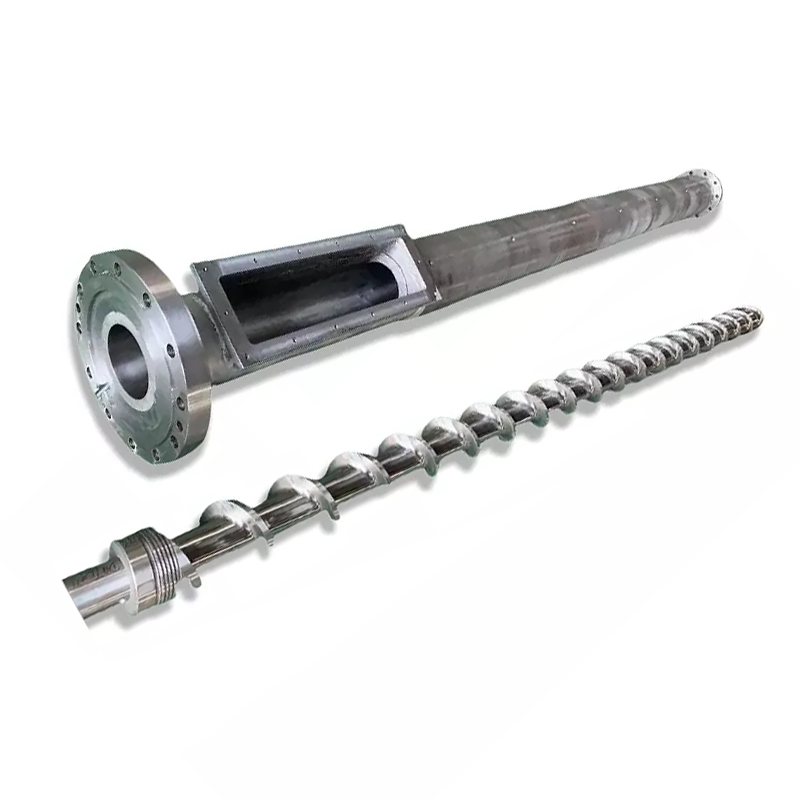
ხრახნიანი წვერი საკმარისად მცირეა სათადარიგო ნაწილის მსგავსად, მაგრამ საკმარისად ზუსტი, რათა გადაწყვიტოს, იწყება თუ არა ყოველი გასროლა დნობის იგივე მოცულობით. შეიძინეთ იგი როგორც შესატყვისი ნაკადის და დალუქვის ასამბლეა და არა როგორც ხრახნიანი ლითონის წერტილი.


სწრაფი პასუხი
შეარჩიეთ საინექციო ჩამოსხმის ხრახნიანი წვერი ოთხი პუნქტით: შეუბრუნებელი სარქვლის დიზაინი, ხრახნიანი და ლულის ზუსტი ინტერფეისი, დამუშავებული ფისი და შემავსებელი და არსებული ასამბლეის აცვიათ ნიმუში. მხოლოდ მანქანის მოდელი არ არის საკმარისი, როდესაც შეიძლება არსებობდეს ვერსიები, წინა რემონტი ან არასტანდარტული ხრახნები.
ჩანაცვლების შეკვეთისთვის გაგზავნეთ ორიგინალური ნახაზი, როცა ხელმისაწვდომია, შემდეგ გადაამოწმეთ ძაფი, მხრები, წვერის სიგრძე, რგოლის მოძრაობა, სავარძელი, გარე დიამეტრი და დნობის გადასასვლელები რეალურ მანქანასთან. კარგი ციტატა იწყება გეომეტრიით. შემდეგია მასალა და ზედაპირის დამუშავება.
ხრახნიანი წვერი აკონტროლებს ნაკადს ორივე მიმართულებით
ხრახნის აღდგენის დროს, დაუბრუნებელი სარქველი იხსნება და მდნარ პოლიმერს უშვებს ხრახნის წინა მხარეს. ინექციის დაწყებისას ის იხურება ისე, რომ ხრახნიანი მოძრაობა და წნევა მოქმედებენ გასროლაზე, ნაცვლად იმისა, რომ დნობის უკან უბიძგოს ხრახნის გასწვრივ.
ამიტომაა, რომ ხრახნიანი წვერი, გამშვები რგოლი და სავარძელი მიეკუთვნება პროცესს და არა მხოლოდ მოვლა-პატრონობას.ENGEL-ის დაუბრუნებელი სარქვლის გაკვეთილიაღწერს ერთსა და იმავე ორ ოპერაციულ მდგომარეობას და აკავშირებს დახურვის ქცევას უშუალოდ ინექციის განმეორებადობასთან.
ჩვენი ქარხნის ხედი:ყველაზე ძვირადღირებული ხრახნიანი შეცდომა იშვიათად არის განსხვავება მასალის ორ კლასს შორის. ეს არის ნაწილი, რომელიც ხრახნიან ხრახნებს, მაგრამ არ მოძრაობს, არ ილუქება ან არ სწორდება სწორად. წარმატებული მორგების ტესტი უფრო ღირებულია, ვიდრე გაყიდვების ზედსართავების გრძელი სია.
შეარჩიეთ შეკრება ჩამოსხმის მოვალეობის გარშემო
სწორი დიზაინი თავისუფლად უნდა გაიხსნას აღდგენის დროს, დაიხუროს წინასწარ ინექციის დროს და თავიდან აიცილოს ზედმეტი შეზღუდვა დნობის გზაზე. მან ასევე უნდა გაუძლოს ფისის აბრაზიულ, წებოვან და კოროზიულ დატვირთვას მისი შეჯვარების ზედაპირების დაზიანების გარეშე.
| შესყიდვის კითხვა | რატომ ცვლის ხრახნის წვერს | რა უნდა გაუგზავნოთ მომწოდებელს |
|---|---|---|
| რა ფისოვანია ჩამოსხმული? | სიბლანტე, საპოხი, დეგრადაციის მგრძნობელობა და კოროზიის მოვალეობა გავლენას ახდენს ნაკადის გადასასვლელებზე, მასალისა და ზედაპირის დამუშავებაზე. | ზუსტი ფისოვანი კლასი, ფერის სისტემა, ცეცხლგამძლე და ნორმალური დამუშავების დიაპაზონი. |
| ფისი გამაგრებულია თუ შევსებულია? | შუშის ბოჭკოვანი, მინერალური შემავსებელი და გამოსწორებული დაბინძურება შეიძლება დააჩქაროს აბრაზიული ცვეთა რგოლზე, საჯდომზე და დნობის გასასვლელებზე. | შემავსებლის ტიპი, წონის პროცენტი და იცვლება თუ არა პროდუქტის მიხედვით. |
| რამდენად ზუსტი უნდა იყოს გასროლა? | თხელი კედელი, მრავალ ღრუს და მჭიდრო ნაწილები გამოავლენს მცირე ცვლილებებს სარქვლის დახურვისა და გაჟონვის დროს. | ნაწილის წონა, ღრუს რაოდენობა, გასროლის წონის ტოლერანტობა და ბოლო ტენდენციის მონაცემები. |
| რა არის ამჟამინდელი სარქვლის სტილი? | მოცურების რგოლს, ბურთის შემოწმებას და სხვა დიზაინებს აქვთ სხვადასხვა ნაკადის არეები, მოგზაურობისა და დახურვის ქცევა. | ორიგინალი ნაწილის ნომერი, ნახაზი, ფოტოები და მთლიანად ამოღებული ასამბლეა. |
| ხრახნი უკვე შეცვლილია? | მანქანის მოდელმა შეიძლება ვეღარ იდენტიფიცირება დაყენებული ძაფის, წვერის სიგრძის ან სავარძლის გეომეტრიის შესახებ. | მიმდინარე ხრახნიანი ნახაზი და პირდაპირი გაზომვები, არა მხოლოდ მანქანის სახელწოდება. |
| რატომ ხდება ნაწილის შეცვლა? | გატეხილი ძაფი, ეროზიული ნაკადის ბილიკი და გაჟონვის რგოლი არ მიუთითებს იმავე მაკორექტირებელ მოქმედებაზე. | ატარეთ ფოტოები, პროცესის სიმპტომები, შენარჩუნების ისტორია და წარუმატებელი ზომები. |
Nanhaiya გთავაზობთ სტანდარტულ და მორგებულ ძაფების ნიმუშებს, ასევე სპეციალური პოლიმერებისთვის საპირისპირო ნაკადის ვარიანტებს. შერჩეული ნაწილი შეიძლება შეესაბამებოდესსაინექციო ჩამოსხმის ხრახნიან მიეწოდება, როგორც ნაწილი უფრო ფართოსაინექციო ჩამოსხმის და ექსტრუზიის სათადარიგო ნაწილების დიაპაზონი.


წაიკითხეთ პროცესის სიგნალები შეკრების ამოღებამდე
ცვლადი ბალიში, გასროლის წონა ან ცუდი გადაცემის განმეორებადობა შეიძლება მიუთითებდეს სარქვლის გაჟონვაზე, მაგრამ არცერთი მათგანი ამას მარტო არ ამტკიცებს. ფისოვანი ცვლილებები, საკვების არასტაბილურობა, ტემპერატურის კონტროლი, ლულის ცვეთა, ჰაერი დნობისას, წნევის პარამეტრები და ობის პირობები შეიძლება შექმნას მსგავსი სიმპტომები.
ENGEL რეკომენდაციას უწევს შეუბრუნებელი სარქვლის, ხრახნისა და პლასტიფიკაციის ლულის შემოწმებასროდესაც დნობის ბალიში მერყეობს. პრობლემების აღმოფხვრის იგივე სახელმძღვანელო აკავშირებს ბალიშის და დარტყმის წონის ცვალებადობას პროცესის პარამეტრებთან და კომპონენტების ცვეთასთან.
| დაკვირვებული სიგნალი | შესაძლო ხრახნიანი კავშირი | შეამოწმეთ შეკვეთამდე |
|---|---|---|
| ბალიშის პოზიცია განსხვავდება გასროლიდან გასროლამდე | რგოლი შეიძლება დაიხუროს სხვა წერტილში ან გაჟონოს დაჯდომის შემდეგ. | ტენდენციური რეალური პოზიცია, წნევა და გასროლის წონა სტაბილური პროცესის პირობებში. |
| ნაწილის წონა იცვლება, სანამ პარამეტრები ფიქსირებული რჩება | Backflow-ს შეუძლია შეამციროს ფორმაში მიწოდებული ეფექტური მოცულობა. | გამორიცხეთ საკვების, ტემპერატურის, მასალისა და ობის ღრუს მიზეზები. |
| მოკლე კადრები პერიოდულად ჩნდება | სარქველი შეიძლება არ იკეტებოდეს განმეორებით, განსაკუთრებით აღდგენის ცვლილებების შემდეგ. | შეადარეთ გადაცემის პასუხი და ჩაატარეთ მანქანის მწარმოებლის მიერ დამტკიცებული სარქვლის ტესტი. |
| აღდგენა ხდება შეზღუდული | დაზიანებულმა რგოლმა, დეპოზიტმა ან მცირე ზომის ნაკადის გზამ შეიძლება წინააღმდეგობა გაუწიოს დნობის წინ დინებას. | შეამოწმეთ თავისუფალ მოძრაობაზე, დეპოზიტებზე, ნაღველსა და გადასასვლელზე დაბრკოლებაზე. |
| შავი ლაქები მატერიალურ ცვლილებას მოჰყვება | მკვდარი ლაქები ან დაზიანებული ზედაპირები შეიძლება შეინარჩუნონ და გაათავისუფლონ დეგრადირებული პოლიმერი. | შეამოწმეთ დნობის სრული გზა, საქშენი, ხრახნიანი წინა და გაწმენდის პროცედურა. |
| მეტალის ხმაური ან ბეჭდის ჩამორთმევა | შეიძლება იყოს ნაღველი, დეფორმაცია, არასწორი განლაგება ან უცხო მასალა. | გააჩერეთ და შეამოწმეთ მანქანა მწარმოებლის უსაფრთხო მოვლის პროცედურის შესაბამისად. |
შეკრების ამოღების შემდეგ, შეამოწმეთ გამშვები რგოლის გარე დიამეტრი, ორივე ბოლო მხარე, დასაჯდომი ზედაპირი, წვერის სხეული, დნობის გასასვლელები და ძაფი. ანARBURG ტექნიკური სტატიაამოიცნობს აბრაზიას, ადჰეზიას და კოროზიას, როგორც ცვეთის მექანიზმებს და აჩვენებს, რომ რგოლის დიამეტრის, ბოლო პირისა და დალუქვის სავარძლის ცვეთას შეუძლია შეცვალოს რგოლის მოძრაობა და ბალიშის სტაბილურობა.
არ დაუდგინოთ გამშვები რგოლი შემაკავებელი წნევის დამატებით ნაწილის შევსებამდე.პარამეტრის ცვლილებამ შეიძლება დამალოს გაჟონვა მისი გამოსწორების გარეშე. დააფიქსირეთ სტაბილური საბაზისო ხაზი, მიჰყევით მანქანის მწარმოებლის მიერ დამტკიცებულ ტესტის მეთოდს და შეამოწმეთ აპარატურა ჩანაცვლების სპეციფიკაციის შეცვლამდე.
შეცვალეთ ერთი ნაწილი მხოლოდ მაშინ, როდესაც შესაჯვარებელი ნაწილები ჯერ კიდევ კარგია
გამშვები რგოლი შეიძლება შეიცვალოს თავისთავად, როდესაც მისი შეჯვარების წვერი და სავარძელი რჩება დამტკიცებულ ზომებში, დალუქვის ზედაპირები არის გამართული და ახალ რგოლს შეუძლია თავისუფლად გადაადგილება სრულ მოძრაობაში. ეს არის იაფი რემონტი, მაგრამ მხოლოდ მაშინ, როდესაც ინსპექტირება მხარს უჭერს მას.
შეცვალეთ შესატყვისი წვერი, რგოლი და სავარძელი, როდესაც რამდენიმე ზედაპირი აჩვენებს ცვეთას, რგოლი დაჭერილი ან გაღელვებულია სხვა კომპონენტზე, ძველი ნაწილები შერეულია მანქანებში, ან არ რჩება სანდო ორიგინალური ზომები. ერთი ახალი დალუქვის ნაწილის შერწყმა ორ ნახმარი შეჯვარების ნაწილთან შეიძლება შექმნას ახალი გაჟონვის გზა.
ჩვენი ქარხნის ხედი:ნახმარი ნიმუში არის მტკიცებულება და არა მთავარი ნახატი. თუ ზუსტად დავაკოპირებთ ეროზიულ სავარძელს, დამოკლებულ რგოლს ან დაზიანებულ ძაფს, ახალ ნაწილს შეუძლია ძველი პრობლემის რეპროდუცირება უფრო სუფთა ზედაპირით. ჩვენ აღვადგენთ დანიშნულ ურთიერთობას ნახაზის, შეჯვარების კომპონენტებისა და გაუცვეთელი საცნობარო წერტილებიდან.


Nanhaiya საინექციო ჩამოსხმის ხრახნიანი წვერი მონაცემები
TheNanhaiya საინექციო ჩამოსხმის ხრახნიანი წვერიაგებულია როგორც ინტერფეისი ხრახნიან და საქშენის მხარეს დნობის გზას შორის. ის ხელმისაწვდომია სხვადასხვა ხრახნიანი დიამეტრისა და საინექციო მანქანების ბრენდებისთვის, მორგებული ძაფებით და კომპონენტის გეომეტრიით ჩანაცვლებითი სამუშაოებისთვის.
| სპეციფიკაცია | Nanhaiya პროდუქტის მონაცემები | შესყიდვის აქტუალობა |
|---|---|---|
| ბაზის მასალა | D2 | ჩაწერეთ ფაქტობრივი მასალა ციტატაზე და შემოწმების დოკუმენტებზე. |
| სიხისტე | HRC45-62 | შერჩეული მნიშვნელობა უნდა შეესაბამებოდეს თერმული დამუშავების, აცვიათ მოვალეობისა და შეჯვარების მასალებს. |
| სისწორე | 0,02 მმ/მ | გეომეტრია და გასწორება მნიშვნელოვანია ხრახნიანი წინა ინტერფეისზე. |
| დაჯავშნული სახე | ბიმეტალური | უზრუნველყოფს აცვიათ მდგრად ვარიანტს დაუცველ სამუშაო ზედაპირებზე. |
| მინა-ბოჭკოვანი კონფიგურაციები | 30% / 60% | მიუთითეთ მინის ბოჭკოვანი პროცენტი და ფისოვანი ხარისხი RFQ-ში. |
| ნაწილი წონა | 1 კგ | პროდუქტის გვერდის საცნობარო მნიშვნელობა; საბოლოო წონა მიჰყვება დამტკიცებულ გეომეტრიას. |
| წარმოების მარშრუტი | CNC დამუშავება, თერმული დამუშავება და ზუსტი გაპრიალება | ეს ოპერაციები აკონტროლებს ფორმას, ზედაპირის მდგომარეობას და დასრულებულ მორგებას. |
| სტანდარტული აპლიკაციები | PE, PP, ABS და PVC თერმოპლასტიკური ჩამოსხმა | ასევე გაგზავნეთ დანამატები, საღებავები, რეციკლირებული შინაარსი და შემავსებლის მონაცემები. |
სრული პლასტიფიკაციის ერთეულისთვის Nanhaiya ასევე აწარმოებსმუტანტის საინექციო ჩამოსხმის ხრახნები, თანდათანობითი ინექციის ჩამოსხმის ხრახნებიდა შესატყვისი შემცვლელი ლულები. მიმდებარესაინექციო საქშენიშეიძლება განიხილოს ამავე დროს, როდესაც გაჟონვის, გასწორების ან დნობის ნაკადის პრობლემები სცილდება ხრახნის წვერს.
ზომები, რომლებიც გადაწყვეტს მოერგება თუ არა ნაწილს
მანქანის მწარმოებელს და მოდელს შეუძლია შეზღუდოს ძიება, მაგრამ მას არ შეუძლია შეცვალოს ნახატი. მოდელის ოჯახებმა შეიძლება გამოიყენონ რამდენიმე საინექციო ბლოკის ზომა და მანქანას შეიძლება უკვე ჰქონდეს შემცვლელი ხრახნი, რომელიც განსხვავდება მისი თავდაპირველი კონსტრუქციისგან.
- დაადგინეთ დამონტაჟებული ხრახნი.ჩანაწერის აპარატის მწარმოებელი, მოდელი, საინექციო ერთეულის აღნიშვნა, ხრახნიანი დიამეტრი, სერიული ინფორმაცია და ხრახნის ნებისმიერი წინა გამოცვლა.
- განსაზღვრეთ თემა მთლიანად.ჩართეთ ძირითადი და მცირე დიამეტრი, მოედანი, ძაფის მიმართულება, ძაფის სიგრძე, საწყისი პოზიცია, რელიეფი და მხრის მდებარეობა.
- გაზომეთ ღერძული დასტა.ჩაწერეთ წვერის მთლიანი სიგრძე, რგოლის სიგრძე, სავარძლის სიგრძე, რგოლის მოძრაობა და ყველა მხრის, რომელიც აკონტროლებს დახურვის პოზიციას.
- გაზომეთ რადიალური ინტერფეისები.ჩაწერეთ წვერის სხეულის დიამეტრი, რგოლის გარე და შიდა დიამეტრი, სავარძლის დიამეტრი, ლულის ნახვრეტის მითითება და საჭირო სამუშაო კლირენსი.
- დნობის ბილიკის რუკა.აჩვენეთ ფლეიტის რაოდენობა, გადასასვლელი სიგანე, გადასასვლელი სიღრმე, ცხვირის პროფილი და ნებისმიერი რადიუსი, რომელიც გავლენას ახდენს ნაკადზე ან გაწმენდაზე.
- მონიშნეთ დალუქვა და აცვიათ ზედაპირები.დაადგინეთ, რომელი სახეებია კონტაქტი დახურვის დროს და რომელი ზომები იზომება გაუცვეთელი ცნობებიდან.
ნუ დამალავთ გაურკვევლობას ტოლერანტობის შიგნით.თუ ძველი ზედაპირი ნახმარია, დაასახელეთ გაზომილი მნიშვნელობა, როგორც რეალური ნახმარი განზომილება. შეინახეთ შემოთავაზებული დასრულებული განზომილება ცალკე. ეს განსხვავება საშუალებას აძლევს ინჟინერიას გამოასწოროს ნაწილი, დაზიანების ზუსტი ასლის დამტკიცების ნაცვლად.
შეამოწმეთ ჩანაცვლება წარმოებაში შესვლამდე
შემომავალი ინსპექტირება უნდა გადაამოწმოს იდენტურობა, ზომები და მოძრაობა, სანამ ასამბლეა სითბოს და წნევის ქვეშ მოხვდება. შეინახეთ დამტკიცებული ნახაზი, მასალის ჩანაწერი და შემოწმების შედეგი იმავე ნაწილის ნომრით.
- ნაწილის ნომერი და ნახაზის შესწორება ემთხვევა შესყიდვის შეკვეთას
- მასალისა და თერმული დამუშავების ჩანაწერები ემთხვევა ციტატას
- კრიტიკული დიამეტრი და ღერძული სიგრძე ხაზების ტოლერანტობის ფარგლებშია
- ძაფის ლიანდაგები ან შეჯვარების შემოწმება ადასტურებს კავშირს
- შეამოწმეთ რგოლი თავისუფლად მოძრაობს ხილული რხევისა და კრუნჩხვის გარეშე
- რგოლი და სავარძელი ეკონტაქტება დანიშნულ დალუქვის ზედაპირებს
- დნობის გადასასვლელები სუფთა, გლუვი და თავისუფალია
- გაპრიალებული ზედაპირები არ აჩვენებს დაზიანებას ან საფარის დეფექტებს
- შეკრების მიმართულება და კომპონენტების შეკვეთა დოკუმენტირებულია
- საბაზისო გასროლის წონა და ბალიში აღირიცხება ინსტალაციის შემდეგ
ინსტალაციის შემდეგ გამოიყენეთ დამტკიცებული გაშვების პროცედურა და შეადარეთ პროცესი შენარჩუნებულ საბაზისო ხაზთან. ახალმა წვერმა შეიძლება შეცვალოს აღდგენა, დეკომპრესიის რეაქცია ან სარქვლის დახურვის ქცევა, ასე რომ ნუ იფიქრებთ, რომ ყველა ძველი პარამეტრი ხელუხლებელი უნდა დარჩეს.
რაც ქარხანამ უნდა გააკონტროლოს
ხრახნიანი წვერის ხარისხი მოდის ნაწილებს შორის ურთიერთმიმართებიდან. ძაფის კონცენტრულობა, მხრის პოზიცია, რგოლის მოძრაობა, დალუქვის სახის გეომეტრია, დინების ბილიკის დასრულება და თერმული დამუშავების მდგომარეობა უნდა მუშაობდეს ერთად. ერთი შთამბეჭდავი სიხისტის რიცხვი ვერ ანაზღაურებს არასწორი სტეკის სიგრძის ან უხეში დალუქვის ზედაპირს.
ნანჰაიასწარმოების აღჭურვილობამოიცავს CNC ხერხებს კვების შეცდომით 0,1 მმ-ზე ან ქვემოთ, CNC სახურავები სამუშაო ნაწილებისთვის 6 მ-მდე და საბურღი და ფრეზირების მოწყობილობა 0,02 მმ პოზიციონირების სიზუსტით. ხუთღერძიანი დამუშავება გამოიყენება არარეგულარული ფრენებისთვის და სპეციალური ფლანგური სტრუქტურებისთვის.

მყიდველებისთვის პრაქტიკული კითხვა არ არის, ფლობს თუ არა მიმწოდებელს ჩარხ. ჰკითხეთ, როგორ განიხილება ნახატი, რომელი ზომებია შემოწმებული, როგორ ხდება მასალისა და თერმული დამუშავების მიკვლევა და როგორ შემოწმდება დასრულებული რგოლის მოძრაობა. Nanhaiya უზრუნველყოფს წინასწარ გაყიდვების ნახატების მიმოხილვას და ტექნიკურ მხარდაჭერას მისი მეშვეობითმომსახურე გუნდი.
RFQ საკონტროლო სია შესაცვლელი ხრახნიანი წვერისთვის
გაგზავნეთ ერთი წმინდა პაკეტი ნაწილობრივი შეტყობინებების სერიის ნაცვლად. შემდეგი ინფორმაცია მიმწოდებელს საშუალებას აძლევს გადაწყვიტოს სამუშაო სტანდარტული ჩანაცვლება, საპირისპირო ინჟინერიის კომპონენტი თუ ხელახალი დიზაინი.
- აპარატის მწარმოებელი, მოდელი, სერიული ნომერი და საინექციო ერთეულის ზომა
- დამონტაჟებული ხრახნიანი დიამეტრი და ხრახნიანი ნახაზი
- ორიგინალური ხრახნიანი ნაწილის ნომერი და ნახაზის გადახედვა
- დაასრულეთ ძველი ასამბლეა წესრიგში შენახული ნაწილებით
- ფოტოები წინა, გვერდითი, ძაფის და დალუქვის სახეებიდან
- ძაფის, მხრის, ბეჭდის, სავარძლისა და გადასასვლელის ზომები
- ფისოვანი ხარისხი, შემავსებლის ტიპი და შემავსებლის პროცენტი
- საღებარი, რეციკლირებული შემცველობა და კოროზიული დანამატები
- ნორმალური დნობის ტემპერატურა და გასროლის ზომა
- ნაწილის წონა, ღრუს რაოდენობა და მიღებული ვარიაცია
- ბალიში, გადატანა და აღდგენის ტენდენცია მოხსნამდე
- დაფიქსირდა ცვეთა, უკმარისობის რეჟიმი და საჭირო რაოდენობა
თუ ნახატი აკლია, მონიშნეთ ყველა გაზომილი ზედაპირი და გადაიღეთ გაზომვის კონფიგურაცია. არ გამოაგზავნოთ ერთი გარე დიამეტრი და სთხოვეთ ქარხანას დაასკვნას ძაფის, სავარძლისა და მგზავრობის შესახებ.
ხშირად დასმული კითხვები
რას აკეთებს საინექციო ჩამოსხმის ხრახნიანი წვერი?
ხრახნიანი წვერის შეკრება ატარებს დაუბრუნებელ სარქველს. ის იხსნება ხრახნის აღდგენის დროს, ასე რომ, დნობას შეუძლია გადაადგილდეს ხრახნის წინ, შემდეგ იხურება ინექციის დროს, რათა შეზღუდოს უკანა ნაკადი და გადაიტანოს წნევა ფორმაში.
რა ნიშნები აქვს ნახმარი გამშვები რგოლის ან ხრახნიანი წვერის?
პროცესის საერთო სიგნალები მოიცავს ცვლადი დნობის ბალიშს, გასროლის არათანმიმდევრულ წონას, ცუდი წნევის განმეორებადობას, მოკლე გასროლებს სხვა მიზეზების გამორიცხვის შემდეგ და უფრო გრძელი ან ნაკლებად სტაბილური გადაცემის პასუხი. დაადასტურეთ აცვიათ კონტროლირებადი გაჟონვის ტესტით და განზომილებიანი შემოწმებით.
შემიძლია შევუკვეთო ხრახნიანი წვერი მხოლოდ მანქანის მოდელის მიხედვით?
მანქანის მწარმოებელი და მოდელი სასარგებლო საწყისი წერტილებია, მაგრამ საიმედო ჩანაცვლების შეკვეთა ასევე უნდა შეიცავდეს ხრახნის დიამეტრს, ძაფის და მხრების ზომებს, წვერის სიგრძეს, რგოლისა და სავარძლის ზომებს, ნაკადის გზას, ფისს, შემავსებლის შემცველობას, ნახატს და მკაფიო ფოტოებს.
მხოლოდ გამშვები რგოლი უნდა შევცვალო თუ ხრახნიანი წვერის სრული შეკრება?
შეცვალეთ მხოლოდ გაცვეთილი კომპონენტი, როდესაც შეჯვარების წვერი, სავარძელი და ძაფი რჩება დამტკიცებულ ზომებში და ზედაპირის მდგომარეობაში. შეცვალეთ შესაბამისი შეკრება, როდესაც რამდენიმე დალუქვის ზედაპირი ნახმარია, ზომები გაურკვეველია, ან ძველი და ახალი ნაწილების შერეული არ არის საიმედო მოძრაობა და დალუქვა.
რომელ მასალას იყენებს Nanhaiya საინექციო ჩამოსხმის ხრახნები?
Nanhaiya გთავაზობთ D2 საინექციო ჩამოსხმის ხრახნიანი წვერები გამოქვეყნებული სიხისტის დიაპაზონით HRC45-62, 0.02 მმ/მ სისწორით და ბიმეტალური ჯავშანტექნიკის ვარიანტით. საბოლოო კონფიგურაცია ემთხვევა ფისს, შემავსებელს, მანქანის ინტერფეისს და აცვიათ მოვალეობას.
უფრო მყარი ხრახნიანი წვერი ყოველთვის დიდხანს ძლებს?
არა. სიხისტე აცვიათ შესრულების მხოლოდ ერთი ნაწილია. შენადნობების ქიმია, თერმული დამუშავება, კოროზიის წინააღმდეგობა, შეჯვარების მასალები, ზედაპირის დასრულება, გასწორება, კლირენსი და დამუშავებული ფისი - ეს ყველაფერი გავლენას ახდენს მომსახურების ხანგრძლივობაზე.
რა უნდა გავუგზავნო Nanhaiya-ს ხრახნიანი წვერის შეთავაზებისთვის?
გაგზავნეთ მანქანის მწარმოებელი და მოდელი, ხრახნიანი დიამეტრი, ფისოვანი და შემავსებლის პროცენტი, ორიგინალი ნაწილის ნომერი ან ნახაზი, სრული შეჯვარების ზომები, ფოტოები რამდენიმე კუთხიდან, აცვიათ სიმპტომები, გასროლის წონის ტენდენცია და საჭირო რაოდენობა.
კომერციული გამჟღავნება: Nanhaiya აწარმოებს საინექციო ჩამოსხმის ხრახნიან რჩევებს და მათთან დაკავშირებულ კომპონენტებს, რომლებიც დაკავშირებულია ამ სახელმძღვანელოში. ტექნიკური რეკომენდაციები გამოყენებული უნდა იყოს მანქანების მწარმოებლის უსაფრთხოების პროცედურებთან და დამტკიცებული პროექტის ნახაზთან.