სიახლეები

ინდუსტრიის სიახლეები

ერთი ხრახნიანი და პარალელური ორხრახნიანი პელეტირების ხაზი: რომელი შეესაბამება თქვენს მასალას?09 2026-09

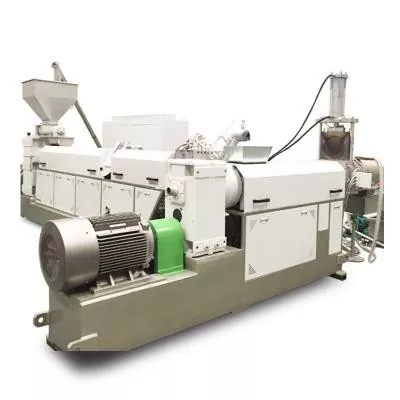
ერთი ხრახნიანი და პარალელური ორხრახნიანი პელეტირების ხაზი: რომელი შეესაბამება თქვენს მასალას?

აირჩიეთ ერთი ხრახნიანი პელეტიზაციის ხაზი, როდესაც საკვები მასალა უკვე ახლოს არის საბოლოო ფორმულირებასთან და ძირითადი სამუშაოებია სტაბილური გადაცემა, დნობა, დნობის ფილტრაცია, წნევის წარმოქმნა და მარცვლების ჭრა. ეს არის პრაქტიკული საწყისი წერტილი თანმიმდევრული PE ან PP გადაფქვისთვის, მარტივი ხელახალი პელეტიზაციის, ლაბორატორიული სამუშაოებისა და მცირე და საშუალო წარმოებისთვის. აირჩიეთ პარალელური ორხრახნიანი პელეტიზაციის ხაზი, როდესაც მანქანა უნდა იყოს შერწყმული და ასევე დაფქული. ის უკეთესად შეეფერება შემავსებლებს, პიგმენტებს, პოლიმერულ ნარევებს, მასტერბეჩს, მოდიფიცირებულ პლასტმასებს, მრავალჯერადი საკვების ნაკადს და უფრო ძლიერ დევოლტილიზებას. არ იყიდოთ ორხრახნიანი ხაზი მხოლოდ იმიტომ, რომ მისი ჩამოთვლილი გამოსავალი უფრო მაღალია. შეიძინეთ, როდესაც მისი პროცესის ფუნქციები ემთხვევა ფორმულირებას.
პლანეტარული ხრახნი ერთი და ტყუპი ხრახნის წინააღმდეგ: როდის ღირს განახლება?31 2026-08

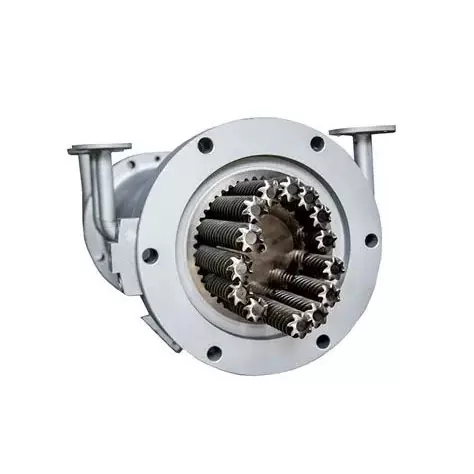
პლანეტარული ხრახნი ერთი და ტყუპი ხრახნის წინააღმდეგ: როდის ღირს განახლება?

აირჩიეთ პლანეტარული ხრახნი, როდესაც ფორმულირებას სჭირდება შესანიშნავი გამანაწილებელი შერევა, ფართო სითბოს გადაცემის არეალი, თვითგამწმენდი მოქმედება ან ეტაპობრივი დეგაზირება, განსაკუთრებით სითბოს მგრძნობიარე PVC-ით, მაღალი შევსებით ნაერთებით, ელასტომერებით, წებებით და კომპოზიტური მასალებით. დარჩით ერთი ხრახნით, როდესაც პროცესი სტაბილურია და ძირითადად ესაჭიროება ეკონომიური დნობა, ტრანსპორტირება და წნევა. აირჩიეთ თანაბრუნავი ორმაგი ხრახნი, როდესაც პრიორიტეტია მაღალსიჩქარიანი შერევა, მოქნილი გვერდითი კვება ან უფრო ძლიერი დისპერსიული სამუშაო. თუ საძირკველს მეტი წნევა სჭირდება, ვიდრე პლანეტარული განყოფილება შეუძლია, დაგეგმეთ ქვედა დინების წნევის ეტაპი შეკვეთამდე.
საინექციო ჩამოსხმის ხრახნიანი წვერის შერჩევა: შეამოწმეთ რგოლის ცვეთა, მორგება და RFQ საკონტროლო სია31 2026-08

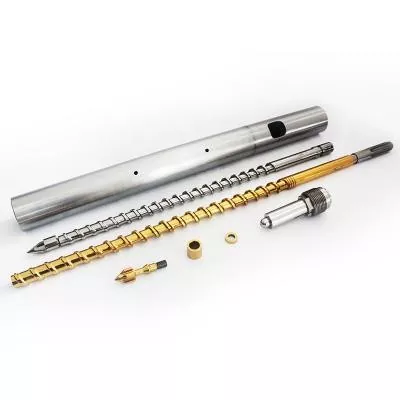
საინექციო ჩამოსხმის ხრახნიანი წვერის შერჩევა: შეამოწმეთ რგოლის ცვეთა, მორგება და RFQ საკონტროლო სია

შეარჩიეთ საინექციო ჩამოსხმის ხრახნიანი წვერი ოთხი პუნქტით: შეუბრუნებელი სარქვლის დიზაინი, ხრახნიანი და ლულის ზუსტი ინტერფეისი, დამუშავებული ფისი და შემავსებელი და არსებული ასამბლეის აცვიათ ნიმუში. მხოლოდ მანქანის მოდელი არ არის საკმარისი, როდესაც შეიძლება არსებობდეს ვერსიები, წინა რემონტი ან არასტანდარტული ხრახნები. ჩანაცვლების შეკვეთისთვის გაგზავნეთ ორიგინალური ნახაზი, როცა ხელმისაწვდომია, შემდეგ გადაამოწმეთ ძაფი, მხრები, წვერის სიგრძე, რგოლის მოძრაობა, სავარძელი, გარე დიამეტრი და დნობის გადასასვლელები რეალურ მანქანასთან. კარგი ციტატა იწყება გეომეტრიით. შემდეგია მასალა და ზედაპირის დამუშავება.
აზოტიანი და ბიმეტალური ერთჯერადი ხრახნები: შეესაბამეთ ზედაპირი ფისს და შემავსებელს31 2026-08

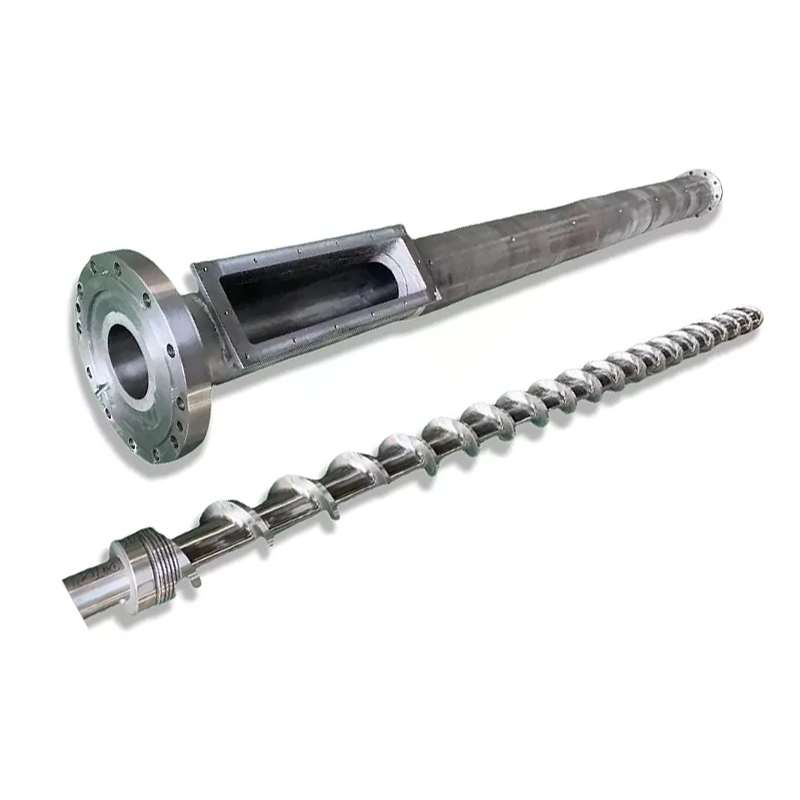
აზოტიანი და ბიმეტალური ერთჯერადი ხრახნები: შეესაბამეთ ზედაპირი ფისს და შემავსებელს

აირჩიეთ აზოტირება, როდესაც დამუშავებული ფოლადის ზედაპირი შეესაბამება დამოწმებულ ცვეთას, კოროზიას და განზომილებიანი მოვალეობის შესრულებას. აირჩიეთ ფრენის გამაგრება ან სხვა ბიმეტალური კონსტრუქცია, როდესაც პროექტს სჭირდება სხვა შენადნობი ყველაზე მაღალი ცვეთის ზონაში. მძიმე მომსახურებისთვის, უკეთესი პასუხი შეიძლება იყოს მყარი ხრახნი თავსებადი ბიმეტალური ლულით. არცერთი ვარიანტი არ არის ავტომატურად აღმატებული. დაიწყეთ მარცხის რეჟიმით, შემდეგ დაადასტურეთ ხრახნიანი და ლულის მასალები, ფენის მდებარეობა, დამუშავების მარშრუტი და შემოწმების კრიტერიუმები ერთად.
ხრახნის სიჩქარე, დნობის ტემპერატურა და გამოსავალი: რატომ ცვლის ერთი პარამეტრი დანარჩენს31 2026-08

ხრახნის სიჩქარე, დნობის ტემპერატურა და გამოსავალი: რატომ ცვლის ერთი პარამეტრი დანარჩენს

ხრახნიანი სიჩქარის გაზრდა ჩვეულებრივ ზრდის წევის ნაკადს და მასალის შეღწევის სიჩქარეს პროცესში, მაგრამ კავშირი არ არის შეუზღუდავი ან სრულყოფილად წრფივი. მეტი ბრუნი წუთში ასევე შეიძლება დაემატოს ათვლის სითბოს, შეამციროს ყოფნის დრო და გამოავლინოს სუსტი საკვების ან დნობის მონაკვეთი. შეცვალეთ ერთი კონტროლირებადი ცვლადი ერთდროულად, დაელოდეთ სტაბილურ მდგომარეობას, შემდეგ შეადარეთ გამოსავალი, დნობის ტემპერატურის პროფილი, წნევა, ძრავის დატვირთვა და პროდუქტის ხარისხი. გააჩერეთ, როდესაც ერთ-ერთი მათგანი მიაღწევს დამტკიცებულ ლიმიტს, მაშინაც კი, თუ დისკი უფრო სწრაფად ტრიალებს.
როგორ გავწმინდოთ ერთი ხრახნიანი ექსტრუდერი ხრახნის ან ლულის დაზიანების გარეშე28 2026-08

როგორ გავწმინდოთ ერთი ხრახნიანი ექსტრუდერი ხრახნის ან ლულის დაზიანების გარეშე

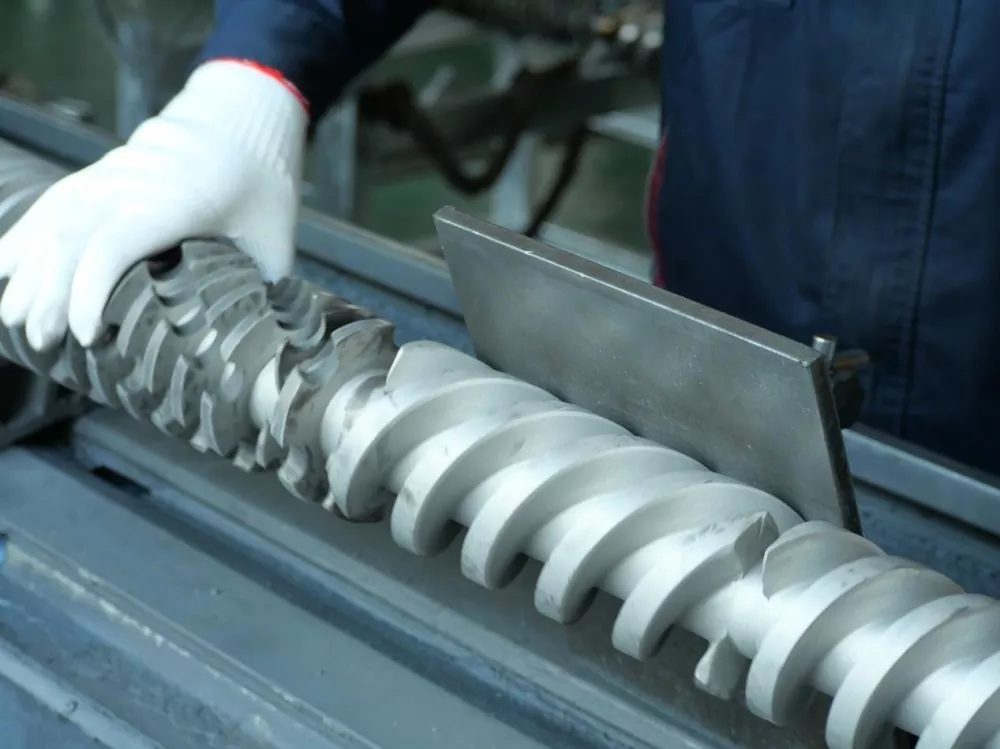
გამოიყენეთ ფენიანი მეთოდი. დაიწყეთ მასალებისა და მანქანების მიმწოდებლის მიერ დამტკიცებული გაწმენდის პროცედურით, სანამ ექსტრუდერი რჩება ნორმალური მუშაობის კონტროლის ქვეშ. თუ ნარჩენები დაბრუნდება ან ხრახნი უნდა გამოაშკარავდეს, გააჩერეთ, იზოლირება და გადაამოწმეთ საშიში ენერგია ქარხნის პროცედურის მიხედვით. ამოღებული ხრახნისთვის გამოიყენეთ კომპონენტების მიერ დამტკიცებული არასაზიანო ხელსაწყოები. ინდუსტრიის მითითებები რეკომენდაციას უწევს სპილენძის ხელსაწყოებს, სპილენძის გაზს და ბამბის ქსოვილს და აფრთხილებს ფოლადის საფხეკები და ლოკალიზებული ჩირაღდნის გათბობა. შეამოწმეთ სუფთა ზედაპირები, სანამ გადაწყვეტთ, რომ პრობლემა ცვეთაა.
X
ჩვენ ვიყენებთ ქუქიებს, რათა შემოგთავაზოთ დათვალიერების უკეთესი გამოცდილება, გავაანალიზოთ საიტის ტრაფიკი და კონტენტის პერსონალიზაცია. ამ საიტის გამოყენებით თქვენ ეთანხმებით ჩვენს მიერ ქუქიების გამოყენებას. კონფიდენციალურობის პოლიტიკა
უარყოფამიღება