სწორი ხაზი არ არის გადაწყვეტილი მხოლოდ ხრახნების დათვლით. წყდება იმის მიხედვით, თუ რა უნდა მოხდეს არათანაბარ მარაგსა და მისაღებ მარცვლებს შორის: გამოკვება, დნება, აურიეთ, ამოიღეთ გაზი, გაფილტრეთ დაბინძურება, გაზარდეთ წნევა, დაჭერით და გააშრეთ.


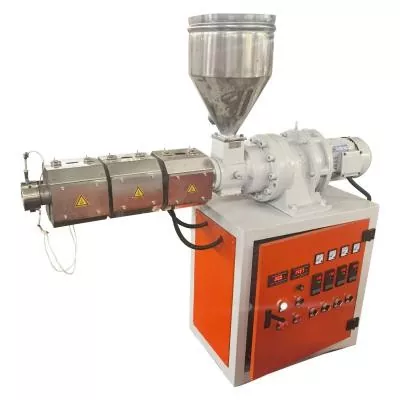
აირჩიეთ აერთი ხრახნიანი პელეტირების ხაზიროდესაც ნედლეული უკვე ახლოსაა საბოლოო ფორმულირებასთან და ძირითადი სამუშაოებია სტაბილური გადაცემა, დნობა, დნობის ფილტრაცია, წნევის წარმოქმნა და გრანულების დაჭრა. ეს არის პრაქტიკული საწყისი წერტილი თანმიმდევრული PE ან PP გადაფქვისთვის, მარტივი ხელახალი პელეტიზაციის, ლაბორატორიული სამუშაოებისა და მცირე და საშუალო წარმოებისთვის.
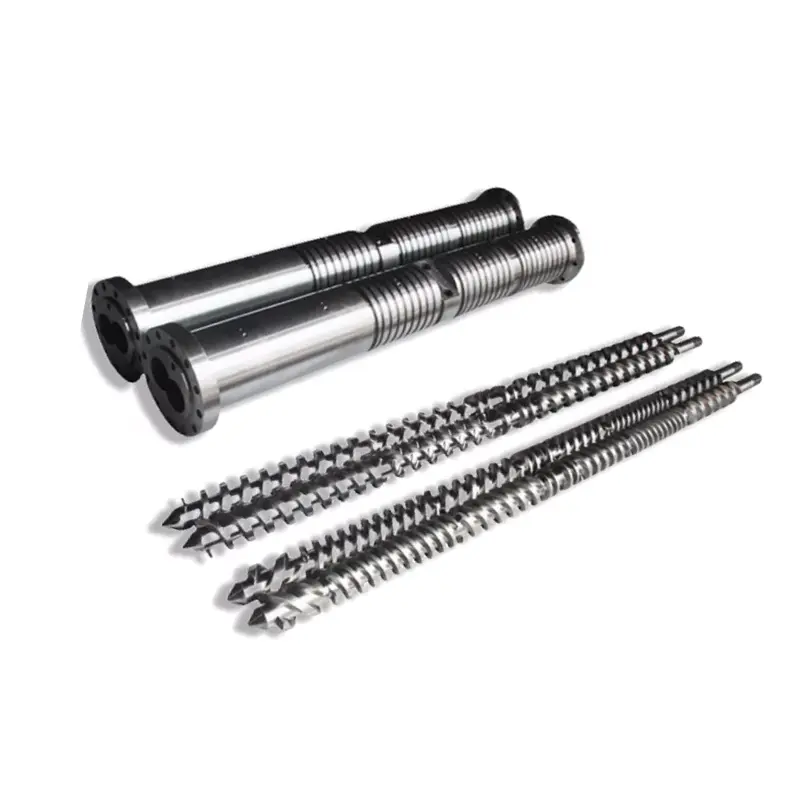
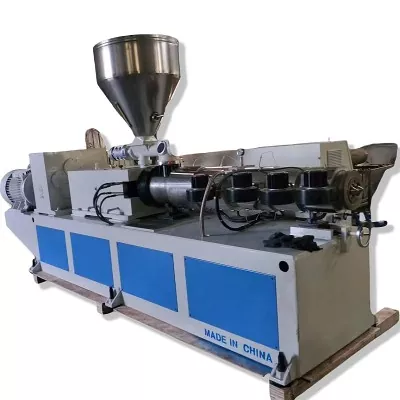
აირჩიეთ აპარალელური ორხრახნიანი პელეტირების ხაზიროდესაც მანქანა უნდა იყოს შერწყმული და ასევე გრანულები. ის უკეთესად შეეფერება შემავსებლებს, პიგმენტებს, პოლიმერულ ნარევებს, მასტერბეჩს, მოდიფიცირებულ პლასტმასებს, მრავალჯერადი საკვების ნაკადს და უფრო ძლიერ დევოლტილიზებას. არ იყიდოთ ორხრახნიანი ხაზი მხოლოდ იმიტომ, რომ მისი ჩამოთვლილი გამოსავალი უფრო მაღალია. შეიძინეთ, როდესაც მისი პროცესის ფუნქციები ემთხვევა ფორმულირებას.
დაიწყეთ მასალის ტრანსფორმაციით და არა მანქანის სახელით
მყიდველი ხშირად გვთხოვს ორ ხრახნიან ხაზს მას შემდეგ, რაც ხედავს სიტყვებს "მაღალი გამომავალი" ან "უკეთესი შერევა". ეს გამოტოვებს ყველაზე მნიშვნელოვან კითხვას: რა შედის ბუნკერში და რამდენად განსხვავებული უნდა იყოს ის, სანამ ჩანთას მიაღწევს?
თუ სუფთა, ერთგვაროვანი გრანულები მხოლოდ დნობას და ხელახლა დაჭრას საჭიროებს, რთული შემადგენელი მანქანა ამატებს კონტროლს, დასუფთავების სამუშაოებს და ცვეთის წერტილებს, აუცილებლად გასაყიდი გრანულების გაუმჯობესების გარეშე. თუ რამდენიმე ფხვნილი, საღებავები და პოლიმერი უნდა გახდეს ერთი თანმიმდევრული ნაერთი, მარტივი გადამყვანი ხრახნი შეიძლება დარჩეს რეალური ხარისხის პრობლემა ხელუხლებელი.
| წარმოების მოვალეობა | საუკეთესო საწყისი წერტილი | რატომ | რამ შეიძლება შეცვალოს პასუხი |
|---|---|---|---|
| სტაბილური, დახარისხებული PE ან PP ნაკადის ხელახალი პელეტიზაცია | ერთი ხრახნიანი | პირდაპირი დნობა, წნევის წარმოქმნა და ფილტრაცია ქვედა ხაზის სირთულით | ტენიანობა, სუნი, ნაბეჭდი, შერეული დნობის ნაკადი, დანამატები ან მძიმე დაბინძურება |
| რეციკლირებული ფირის ფანტელები დაბალი ნაყარი სიმკვრივით | ერთი ხრახნიანი ტექნოლოგიით კვება | პირველი შეფერხება შეიძლება იყოს საკვების კონსისტენცია და არა შერევა | ძლიერი აქროლადი ნივთიერებები, შერეული პოლიმერები ან რეცეპტის კორექცია შეიძლება უპირატესობა მიანიჭოს ორმაგ ხრახნს |
| ფერის ან დანამატის მასტერბეჩი | პარალელური ორმაგი ხრახნი | მოდულური შერევის ელემენტები და კონტროლირებადი ინგრედიენტების დამატება ხელს უწყობს დისპერსიას | დადასტურებული წინასწარ შერეული რეცეპტი მოკრძალებული დისპერსიის მოთხოვნით შეიძლება მუშაობდეს სპეციალიზებულ ერთ ხრახნიანზე |
| კალციუმის კარბონატი ან სხვა შევსებული ნაერთი | პარალელური ორმაგი ხრახნი | ცალკე კვების და კონფიგურირებადი გამანაწილებელი და დისპერსიული ზონები | შემავსებლის დატვირთვა, ნაწილაკების ფორმა, აბრაზიულობა და საჭირო თვისებების ერთგვაროვნება |
| პოლიმერული შენადნობი ან რეაქტიული მოდიფიკაცია | პარალელური ორმაგი ხრახნი | რეზიდენცია, შერევა და ვენტილაცია შეიძლება მოეწყოს პროცესის ზონის მიხედვით | რეაქციის კინეტიკა, სითბოს მგრძნობელობა და ქვედა დინების წნევის მოთხოვნა |
| ლაბორატორიული ან საპილოტე ხელახალი პელეტიზაცია | ერთი ხრახნიანი | კომპაქტური განლაგება, უფრო მარტივი ოპერაცია და ადვილი მოვლა | თავად ექსპერიმენტმა შეიძლება მოითხოვოს მოქნილი მოდულური შეერთება |
| PVC ნაერთი | ჯერ განსაზღვრეთ რეცეპტი | ნანჰაიას ხაზის ორივე ოჯახი ჩამოთვლის PVC-ს, მაგრამ ისინი ასრულებენ სხვადასხვა პროცესის მოვალეობებს | ფხვნილის კვება, თერმული მგრძნობელობა, შემავსებელი, პლასტიზატორი, შერევა და გრანულების დაჭრის მეთოდი |
| მაღალი გამტარუნარიანობის მოდიფიცირებული პლასტმასი | პარალელური ორმაგი ხრახნი | გამოქვეყნებული ხაზის უფრო მაღალი სიმძლავრე პლუს შერევის, გვერდითი კვებისა და დევატალიზაციის ვარიანტები | არ გაზომოთ მხოლოდ კგ/სთ-დან; ბრუნვის მომენტი, ნაყარი სიმკვრივე და პროდუქტის სპეციფიკაცია განსაზღვრავს გამოსაყენებელ სიჩქარეს |
ჩვენი ქარხნის ხედი:ყველაზე იაფი მანქანა არის ხაზი, რომელიც ასრულებს საჭირო ტრანსფორმაციას ზედმეტი ეტაპების დამატების გარეშე. ზოგჯერ ეს არის ერთი ხრახნი. ზოგჯერ ორმაგი ხრახნი ხელს უშლის გრანულების განმეორებით შერევას, ორმაგ ექსტრუზიას ან არასპეციფიკურ მარცვლებს. ჩვენ გვირჩევნია ვნახოთ სრული რეცეპტი, ვიდრე მყიდველის წინასწარ შერჩეული ხრახნების რაოდენობა.
პელეტიზაციის ხაზი არის პროცესის დაკავშირებული ეტაპების ჯაჭვი
ორივე ხაზის ტიპს სჭირდება მეტი, ვიდრე ექსტრუდერი. ნანჰაიასპლასტიკური ექსტრუდერის მანქანების დიაპაზონიაღწერს ხუთ ძირითად სისტემას: კვება; პლასტიფიკაცია ხრახნით, ლულით, გათბობით და გაგრილებით; გადაცემა; მოკვდეს თავი; და ფორმირება, გაგრილება და წევა. პელეტიზაციის პროექტში ფილტრაცია, ჭრა, გაშრობა ან სკრინინგი და შეგროვება ასრულებს ჯაჭვს.
1. მოამზადეთ და გამოკვება
განსაზღვრეთ არის თუ არა შემავალი მარცვლები, ფხვნილი, ფანტელი, ფილმი, აგლომერატი თუ ნაზავი. მოცულობის სიმჭიდროვე, ხიდი და კვების სიჩქარის სტაბილურობა განსაზღვრავს, საჭიროა თუ არა გრავიტაციული ბუნკერი, იძულებითი მიმწოდებელი თუ ცალკეული წონის დაკლების მიმწოდებელი.
2. დნება და გარდაქმნა
ხრახნი და ლულა უნდა დნება, გადაიტანოს და შერეული იყოს მასალის ტემპერატურის ან ათვლის ლიმიტის გადაჭარბების გარეშე. შერწყმისთვის, ხაზს შეიძლება ასევე დასჭირდეს გვერდითი კვება, მოზელილი სექციები და ატმოსფერული ან ვაკუუმური ხვრელები.
3. გაფილტრე და ააშენე წნევა
ეკრანის ჩეინჯერი აშორებს გაუხსნელ ფიზიკურ დაბინძურებას. საყრდენს სჭირდება სტაბილური წნევა და ნაკადი, ამიტომ ხრახნიანი გამონადენი, დნობის ტუმბოს ვარიანტი და ფილტრაციის არე უნდა იყოს ზომის ერთ მონაკვეთად.
4. დავჭრათ დნება
Strand, water-ring და წყალქვეშა სისტემები ქმნიან მარცვლებს სხვადასხვა გზით. დნობის სიძლიერე, წებოვნება, წყლის მგრძნობელობა, გამომუშავება და შეცვლა უფრო მნიშვნელოვანია, ვიდრე ჩვევა.
5. გაგრილება, მშრალი და კლასიფიკაცია
წყლის ტემპერატურა, დაბინძურების დრო, წყალგაწმენდა და სკრინინგი გავლენას ახდენს მარცვლების ტემპერატურაზე, ტენიანობაზე, წვრილმანსა და ფორმაზე შენახვის წინ.
6. აკონტროლეთ ხაზი
ტემპერატურული ზონები, სიჩქარე, ძრავის დაცვა, წნევა, მიმწოდებლის სიჩქარე, ვაკუუმი და სიგნალიზაცია უნდა აცნობონ ოპერატორს, არის თუ არა თითოეული ეტაპი სტაბილური. მარტო ჩვენება არ ხდის პროცესის კონტროლს.

როდესაც ერთი ხრახნიანი პელეტირების ხაზი საკმარისია
A ერთხრახნიანი ექსტრუდერიფუნდამენტურად ძლიერია უწყვეტი გადაცემის, დნობის და წნევის წარმოქმნისას. მას ასევე შეუძლია უზრუნველყოს სასარგებლო გამანაწილებელი შერევა, როდესაც ხრახნიანი გეომეტრია, მიქსერი და სამუშაო წერტილი ემთხვევა მასალას. ეს ხდის მას გონივრულ საფუძველს უკვე დახარისხებული, შერეული ან ფორმულირებული საკვების ხელახალი პელეტიზაციისთვის.
Nanhaiya-ს ერთი ხრახნიანი პელეტიზაციის ხაზი აერთიანებს ერთ ხრახნიან ექსტრუდერს, დნობის ფილტრაციას, თავსახურს, წყლის გაგრილებას, პელეტიზერს და შეგროვების განყოფილებას. მის ჩამოთვლილ პროგრამებში შედის ხელუხლებელი ან გადამუშავებული პლასტმასი, ლაბორატორიები, საპილოტე წარმოება და გრანულები საინექციო ჩამოსხმისთვის, ფირის აფეთქება ან ექსტრუზია. სურვილისამებრ, ეკრანის ავტომატური შეცვლა, ვაკუუმური გაზი და დამხმარე კვება საშუალებას აძლევს საბაზისო ხაზს გაუმკლავდეს კვების უფრო რთულ პირობებს მისი სრული შემადგენლობის პლატფორმად გადაქცევის გარეშე.
გამოიყენეთ ერთი ხრახნი, როგორც საბაზისო, როდესაც:საკვების რეცეპტი ფიქსირდება ექსტრუზიამდე; პოლიმერების ოჯახი და დნობის ქცევა თანმიმდევრულია; დისპერსია არ არის პროდუქტის მთავარი მოთხოვნა; დაბინძურება შეიძლება დამუშავდეს მითითებული ფილტრით; არასტაბილური მოცილება ზომიერია; და გამომავალი შეიძლება შენარჩუნდეს არასტაბილური კვების ან გადაჭარბებული დნობის ტემპერატურის გარეშე.


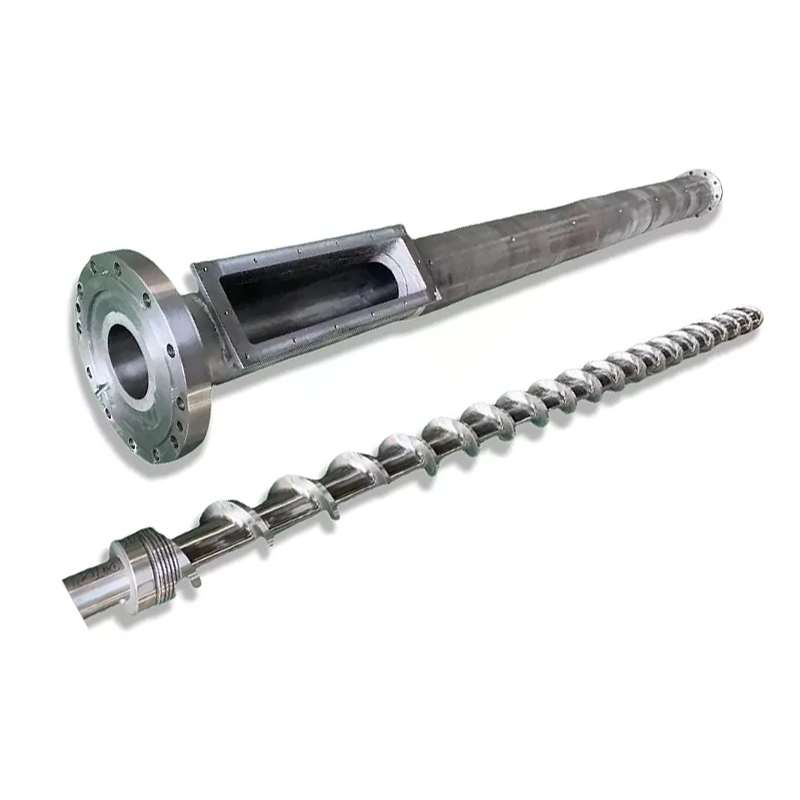
ერთი ხრახნი არ ნიშნავს "ინჟინერიის არარსებობას". Theგრანულაციის ხრახნიანი დიზაინიკვლავ იცვლება ფანტელების კვების, დნობის სიგრძის, გამწოვი პოზიციის, ეკრანის წინააღმდეგობისა და პელეტიზაციის მეთოდით. ხაზს შეიძლება ჰქონდეს საკმარისად დაყენებული სიმძლავრე და მაინც ადიდდეს, რადგან ბუნკერი აწვდის მასალას არათანაბრად ან ხრახნი კარგავს დნობის ლუქს ვენტილთან ახლოს.
როდესაც პარალელური ორხრახნიანი ხაზი იღებს დამატებით ღირებულებას
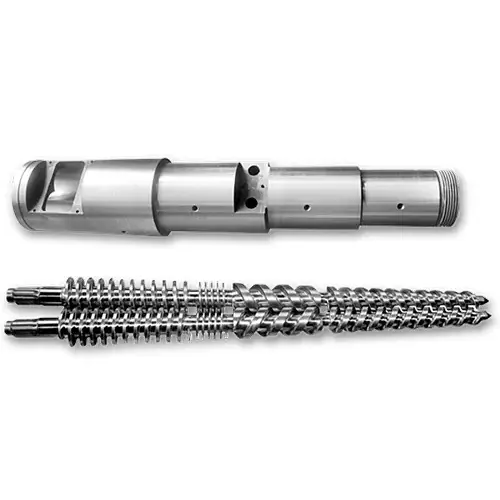
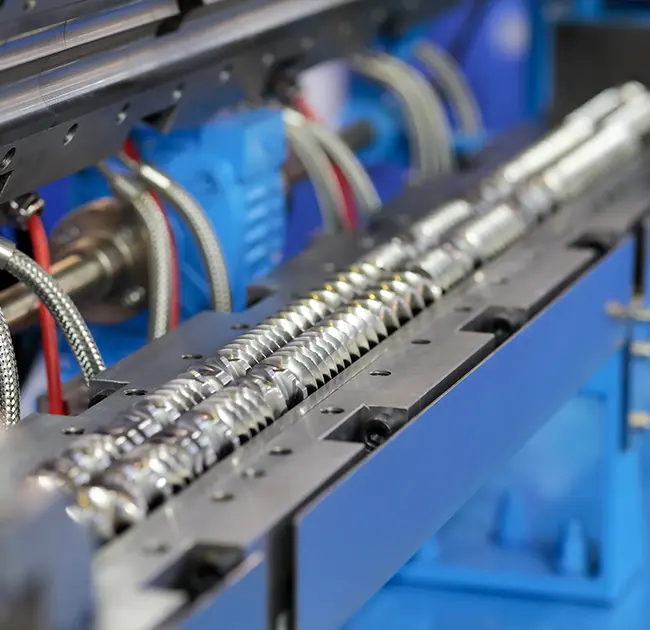
პარალელური ორხრახნიანი ხაზი ხდება ღირებული, როდესაც ექსტრუზიამ უნდა შეცვალოს ფორმულირება და არა მხოლოდ მისი ფორმის შეცვლა. Nanhaiya-ს ხაზი იყენებს მაღალი ბრუნვის პარალელურად ორხრახნიანი ექსტრუდერს მოდულური ხრახნიანი ელემენტებით. მისი პროცესის ფარგლები მოიცავს დანამატების, შემავსებლებისა და საღებავების შერევას და დისპერსიას, დამატებით არჩევით ორმაგ კვებას, ვაკუუმური გაზის და ეკრანის ავტომატური შეცვლას.
მოდულური ლულა და ხრახნიანი მატარებელი საშუალებას აძლევს დიზაინს დანიშნოს სხვადასხვა სამუშაოები აპარატის გასწვრივ: მიეწოდება საკვების მიწოდება, დნება პოლიმერი, დაამატეთ შემავსებელი ქვედა დინებაზე, გამოიყენეთ დისტრიბუციული ან დისპერსიული სამუშაო, გახსენით დნობის ზედაპირი დევატილიზაციისთვის, ააშენეთ დნობის დალუქვი და გამონადენის სტაბილიზაცია. ორხრახნიანი ექსტრუზიის კვლევა ასევე აკავშირებს გეომეტრიას უფრო სწრაფ დნობასთან და გაუმჯობესებულ შერევასთან, ხოლო სამრეწველო შეერთების ცნობები აწყობს გადაცემას, პლასტიფიკაციას, შერევას, ცვალებადობას და წნევის ამაღლებას, როგორც ცალკეული პროცესის ზონებს.
გამოიყენეთ პარალელური ორმაგი ხრახნი, როგორც საბაზისო ხაზი, როდესაც:რამდენიმე ინგრედიენტი ცალკე უნდა გაიზომოს; პიგმენტის ან შემავსებლის დისპერსიის მარეგულირებელი მნიშვნელობა; ფხვნილის მიღება რთულია; ფორმულირებას სჭირდება ერთი ან მეტი სავენტილაციო ეტაპი; პროდუქტის ცვლილებები მოითხოვს მოდულური ხრახნიანი რეცეპტი; ან ხაზი უნდა გაერთიანდეს და გაიზარდოს ერთი კონტროლირებადი უღელტეხილით.


ჩვენი ქარხნის ხედი:ორხრახნიანი შესყიდვა ადრე ვერ ხერხდება, როდესაც მიმწოდებელი იღებს მხოლოდ ფისის სახელს და სამიზნე კგ/სთ. "PP plus filler" არ არის პროცესის სპეციფიკაცია. ჩვენ გვჭირდება შემავსებლის პროცენტი, ნაწილაკების ფორმა, ნაყარი სიმკვრივე, ტენიანობა, აბრაზიულობა, მიმწოდებლის გეგმა, დისპერსიის სამიზნე და დაშვებული დნობის ტემპერატურა. ეს დეტალები განსაზღვრავს ელემენტებს და ლულის სექციებს, რომლებშიც მყიდველი რეალურად იხდის.
გადამუშავებული მასალისთვის გამოყავით ოთხი პრობლემა
გადამუშავების მოთხოვნები ხშირად აერთიანებს საკვების არასტაბილურობას, ტენიანობას, დაბინძურებას და ცუდი შერევას ერთი ეტიკეტის ქვეშ: "რეციკლირებული მასალა". თითოეულ პრობლემას სჭირდება ხაზის განსხვავებული ფუნქცია. ხრახნიანი სიჩქარის გაზრდა ვერ ასწორებს მათ ყველა.
| დაფიქსირდა პრობლემა | სავარაუდო დამუშავების კითხვა | ხაზის ფუნქცია უნდა მიუთითოთ | მიღების მტკიცებულება |
|---|---|---|---|
| გამომავალი იზრდება და ეცემა | არის თუ არა დაბალი სიმკვრივის ფანტელი ხიდი ან კვება არათანაბრად? | იძულებითი კვება, აგლომერაცია ან გამკვრივება, ბუნკერის სტაბილური გეომეტრია და მიმწოდებლის კონტროლი | გამომავალი და ძრავის დატვირთვის ტენდენცია განსაზღვრულ უწყვეტ რეჟიმში |
| ბუშტები, სუნი ან ფოროვანი მარცვლები | რა ტენიანობა და აქროლადი დატვირთვა შედის დნობაში? | საჭიროების შემთხვევაში გაშრობა, გამწოვი ადგილი, დნობის ლუქები, ვაკუუმის სიმძლავრე და ზედაპირის განახლება | ტენიანობის ან არასტაბილური შედეგი პლუს ვიზუალური მარცვლების ლიმიტი |
| წნევა აგრძელებს ასვლას | რამდენი გაუხსნელი დაბინძურება აღწევს ფილტრს? | ფილტრის არე, ბადის თანმიმდევრობა, ეკრანის შემცვლელის ტიპი, წნევის სენსორები და ცვლილების ინტერვალი | წნევის მატება და ეკრანის შეცვლის სიხშირე სამიზნე გამოსავალზე |
| ფერი ან თვისებები განსხვავდება | იცვლება საკვების შემადგენლობა, თუ შერევა არაადეკვატურია? | ზედა დინების დახარისხება და შერევა ჯერ; ორხრახნიანი შერევა, თუ საჭიროა რეცეპტის კორექტირება ან დისპერსია | შეთანხმებული ფერი, დნობის ნაკადი ან მექანიკური თვისების ცვალებადობა |
პლასტმასის გადამამუშავებელთა ასოციაცია განსაზღვრავს დნობის ფილტრაციას, როგორც მდნარი პლასტმასის იძულებას წვრილ ეკრანზე, რათა ამოიღონ ლითონები, ხის, ქაღალდი, თერმოელექტროები და სხვა გაუხსნელი ფიზიკური დაბინძურება. ფილტრაციას არ შეუძლია ამოიღოს ყველა დაშლილი პოლიმერი, სუნი ან აქროლადი. ის ასევე ამატებს ნაკადის წინააღმდეგობას, ამიტომ ეკრანის პაკეტი, ფილტრაციის არე, გამონადენის წნევა და შეცვლის მეთოდი ერთად უნდა იყოს მითითებული.


აირჩიეთ პელეტიზაციის მეთოდი, როგორც ხაზის ნაწილი
ხრახნების შერჩევა დიდ ყურადღებას აქცევს, მაგრამ არასტაბილურმა ჭრამ შეიძლება კარგად პლასტიფიცირებული დნობა არასარეალიზაციო გახადოს. Nanhaiya-ს ერთი ხრახნიანი ხაზი მოიცავს წყლის გაგრილებას და პელეტიზერს. მის პარალელურ ორ ხრახნიან ხაზს შეუძლია გამოიყენოს წყლის რგოლი ან ღეროვანი პელეტიზატორი და მოიცავს შესაბამის გაგრილების, სკრინინგის და შეგროვების სექციებს.
| მეთოდი | პროცესი | კარგი საწყისი წერტილი | კითხვები შეკვეთამდე |
|---|---|---|---|
| წყლის აბაზანის ძაფი | ამოიღეთ ძაფები, გააგრილეთ ღეროში, ამოიღეთ ზედაპირული წყალი, ამოიღეთ და დაჭერით | მოქნილი შერწყმისა და გადამუშავების სამუშაოები, სადაც ოპერატორებს შეუძლიათ მართონ დამწყები სტრიქონები | აქვს თუ არა დნობას საკმარისი ძაფის ძალა? რამდენად ხშირად ხდება ფერის ცვლილებები? როგორ მოგვარდება გატეხილი ძაფები? |
| მშრალად მოჭრილი ან ქამრით გაცივებული ძაფი | ატარეთ ცხელი ძაფები ქამარზე ჰაერით, წყლით ან კომბინირებული გაგრილებით დაჭრამდე | წყალმგრძნობიარე, მყიფე, ელასტიური ან ძალიან შევსებული ფორმულირებები | საჭირო ქამრის სიგრძე, გაგრილების დატვირთვა, ღვედის სიჩქარე, მტვრევადობა და იატაკის სივრცე |
| წყლის ბეჭედი სასიკვდილო სახე | დაჭერით კუბიკზე და გადაიტანეთ მარცვლები მოცირკულირე წყლის რგოლში | კომპაქტური, უწყვეტი პელეტიზაცია, როდესაც დნობა სუფთად იჭრება საძირეზე | ხვრელების გაყინვა, პირების ცვეთა, წყლის ტემპერატურა, გრანულების ფორმა და წყალგაცვენა |
| წყალქვეშა | დაჭერით საძირკველი წყლით სავსე პალატაში, შემდეგ გაასუფთავეთ და გააშრეთ | ავტომატური ოპერაცია და ფართო სამრეწველო პელეტიზაციის მოვალეობები | მინიმალური სტაბილური მაჩვენებელი, გაშვების ნარჩენები, თეფშების გათბობა, წყლის სისტემა, საშრობი და დასუფთავება |
MAAG-ის მშრალი ჭრის ქამრების სისტემები განკუთვნილია წყლისადმი მგრძნობიარე, ძლიერ შევსებული ან მყიფე პროდუქტებისთვის, ხოლო მისი წყალქვეშა სისტემები მოიცავს ნაერთებს, მასტერბეჩს, გადამუშავებას და ხელუხლებელ პოლიმერებს. ეს არ ხდის ერთ მეთოდს საყოველთაოდ აღმატებულს. ეს გვიჩვენებს, თუ რატომ უნდა იყოს მასალის ქცევა სიკვდილის შემდეგ შეძენის გადაწყვეტილების ნაწილი.

Nanhaiya ერთი და პარალელური ტყუპი ხრახნიანი ხაზის მონაცემები
შემდეგი მნიშვნელობები მოდის Nanhaiya-ს ამჟამინდელი პროდუქტის გვერდებიდან. ისინი სასარგებლოა გამოქვეყნებული კონფიგურაციების შესადარებლად. შესყიდვის კონტრაქტმა უნდა გაიმეოროს საბოლოო ღირებულებები დამტკიცებული მასალის, დამხმარე საშუალებებისა და ტესტირების პირობებისთვის.
| ელემენტი | Nanhaiya ერთი ხრახნიანი გრანულების გამანაწილებელი ხაზი | Nanhaiya პარალელური ტყუპი ხრახნიანი პელეტირების ხაზი |
|---|---|---|
| გამოქვეყნებული სიმძლავრე | 100 კგ/სთ | 300-დან 600 კგ/სთ-მდე |
| მთავარი ძალა | 75 კვტ ძირითადი ძრავა | 160 კვტ |
| გათბობის სიმძლავრე | 120 კვტ | ცალკე ჩამოთვლილი არ არის |
| ხრახნიანი ტიპი | ერთი ხრახნიანი | პარალელური ორმაგი ხრახნი |
| ხრახნის სიგრძე და დიამეტრი | მორგებულია | მორგებულია |
| გამოქვეყნებული ხრახნიანი მასალა | 38CrMoAlA | 38CrMoAlA |
| გამოქვეყნებული მასალის დიაპაზონი | PVC, CaCO3 მასტერბეჩი, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV და PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP და PPR |
| ძირითადი ხაზის აღჭურვილობა | ექსტრუდერი, დნობის ფილტრაცია, საძირკვლის თავი, წყლის გაგრილება, პელეტიზატორი და შეგროვება | მაღალი ბრუნვის ექსტრუდერი, დნობის ფილტრაცია, მაჯის თავი, წყლის რგოლის პელეტიზატორი, გაგრილება და ავტომატური შეგროვება |
| პროდუქტის დეტალები | ნიტრიდირებული ხრახნი და ლულა, პელეტიზატორი, წყლის ავზი, ვიბრაციული ეკრანი, სილოს და PLC კონტროლი | მაღალი სიმტკიცის შენადნობის ხრახნი და ლულა, მოდულური ელემენტები, დნობის ტუმბო, ტუმბო, წყლის რგოლი ან ძაფიანი პელეტიზატორი, ღარი, ვიბრაციული ეკრანი და სილო |
| ოფციები | ეკრანის ავტომატური ჩეინჯერი, ვაკუუმური გაზი და დამხმარე კვება | ვაკუუმური გაზი, ავტომატური ეკრანის ჩეინჯერი, ორმაგი კვება შემავსებლებისთვის და დისტანციური მონიტორინგი |
| გამოქვეყნებულია გადაცემათა კოლოფის კოეფიციენტი | არ არის ჩამოთვლილი | 2.5:1 ან 3:1 |
| მხარდაჭერა | დისტანციური ინსტალაციის, ექსპლუატაციის და ექსპლუატაციის სახელმძღვანელო | ინსტალაციის სახელმძღვანელო, ექსპლუატაციაში გაშვების მხარდაჭერა და ოპერატორის ტრენინგი |


Nanhaiya დაფუძნებულია Zhoushan, Zhejiang-ში და აწარმოებს ხრახნებს, ლულებს და პლასტმასის ექსტრუზიის აღჭურვილობას. მყიდველებს შეუძლიათ გადახედონ ქარხანასწარმოების აღჭურვილობა, სერთიფიკატებიდამომსახურების პროცესიტექნიკური განხილვის წინ.
გადააქციეთ შედარება შესყიდვის სპეციფიკაციად
სასარგებლო RFQ კონკურენტ ციტატებს შესადარებლად ხდის. ის ასევე ხელს უშლის ხაზის დაპროექტებას სუფთა ნიმუშის ირგვლივ, ხოლო წარმოება მოგვიანებით მიიღებს სველ, მტვრიან ან დაბალი სიმკვრივის საკვებს.
- ყველა პოლიმერის კლასი და წონის პროცენტი
- ქალწული, პოსტინდუსტრიული ან პოსტმომხმარებლური წარმოშობა
- პელეტის, ფხვნილის, ფანტელის, ფირის ან აგლომერატის ფორმა
- მინიმალური და მაქსიმალური ნაყარი
- ტენიანობა, აქროლადი ნივთიერებები, სუნი და რეცხვის მდგომარეობა
- დაბინძურების ტიპი, ზომა და მოსალოდნელი პროცენტი
- შემავსებელი, პიგმენტი, ბოჭკოვანი და დანამატის დეტალები
- თითოეული ინგრედიენტისთვის საჭირო კვების მეთოდი
- აწმყო გამომავალი და სამიზნე წმინდა გასაყიდი პროდუქტი
- ნებადართული დნობის ტემპერატურის ფანჯარა
- ფილტრაციის სიზუსტე და ეკრანის შეცვლის გეგმა
- Strand, წყლის რგოლი ან წყალქვეშა pelletizing უპირატესობა
- მარცვლების ზომა, ფორმა, ტენიანობა და წვრილი ლიმიტები
- საჭირო ფერის, დნობის ნაკადის ან მექანიკური ტესტები
- ხელმისაწვდომი ძაბვა, სიხშირე, წყალი და შეკუმშული ჰაერი
- ქარხნის განლაგება, სათავე და მასალის ნაკადის მიმართულება
- აკონტროლეთ ენა, მონაცემთა აღრიცხვა და უსაფრთხოების სტანდარტი
- სათადარიგო ნაწილები, ექსპლუატაციაში გაშვება და სასწავლო სფერო
არ დაწეროთ "გამომუშავება: 500 კგ/სთ" თავისთავად.მიუთითეთ ზუსტი ფორმულირება, საკვების მდგომარეობა, დაშვებული უარის მაჩვენებელი და ტესტის ხანგრძლივობა. ექსტრუდერის მთლიანი გამონადენი არ არის იგივე, რაც მშრალი, გაწმენდილი, გაყიდვადი მარცვლები, რომლებიც მიწოდებულია შეგროვების სისტემაში.
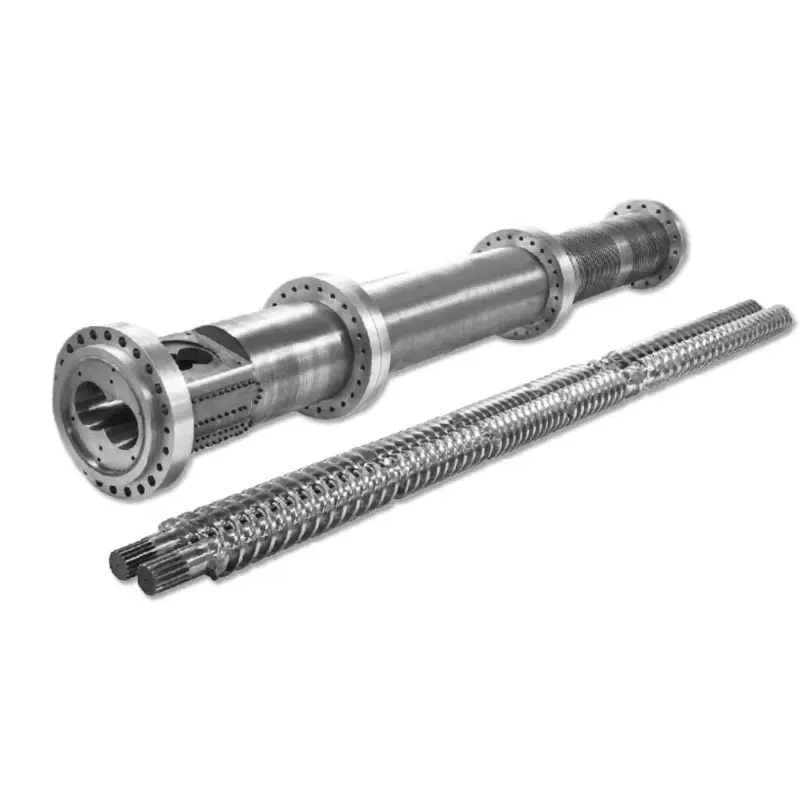
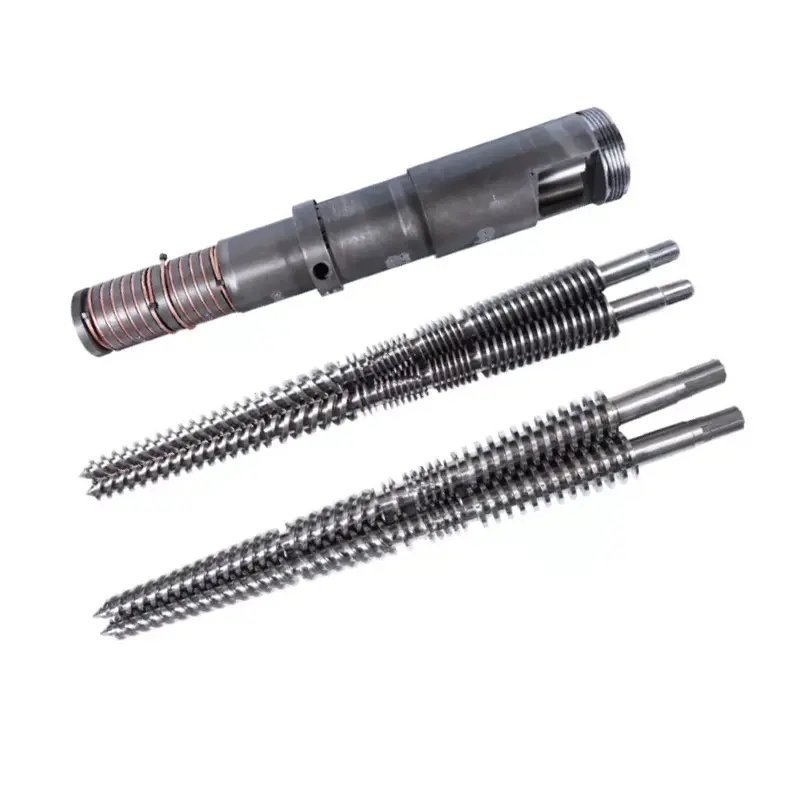
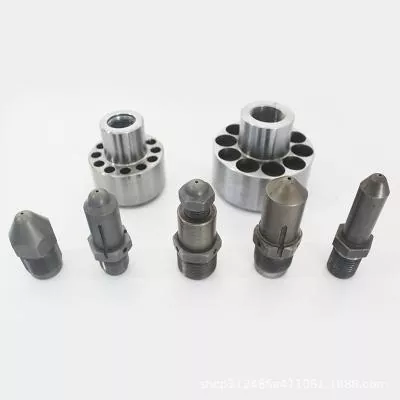
აცვიათ დაცვა ასევე ეკუთვნის ამ ეტაპზე. აბრაზიული შემავსებლები, მინის ბოჭკოვანი და დაბინძურებული რეციკლატი შეიძლება შეცვალოს ხრახნიანი და ლულის მასალის სტრატეგია. მიმოხილვა Nanhaiya'sპარალელური ორხრახნიანი კომპონენტები, ერთი ხრახნებიდასათადარიგო ნაწილებიმოსალოდნელი საკვებით, ვიდრე დასასრულს ზოგადი მყარი ზედაპირის ვარიანტის დამატება.
მიიღეთ ხაზი მატერიალური და გაზომვადი შედეგებით
დატვირთვის გარეშე როტაციის ტესტი ამოწმებს შეკრებას, მაგრამ არ ადასტურებს პელეტირებას. ქარხნის მიღების ტესტი უნდა გამოიყენოს შეთანხმებული მასალა ან მკაფიოდ დოკუმენტირებული ეკვივალენტი და უნდა გაგრძელდეს საკმარისად ხანგრძლივი კვების, წნევის, ვენტილაციისა და ჭრის არასტაბილურობის გამოსავლენად.
- დაადასტურეთ ტესტის მასალა.ჩანაწერი, ფორმულა, საკვების ფორმა, მოცულობითი სიმკვრივე, ტენიანობა და მომზადება. შეინახეთ შენახული ნიმუში.
- შეამოწმეთ ხაზის ფარგლები და უსაფრთხოება.შეამოწმეთ ძრავები, გამათბობლები, მცველები, საკეტები, გადაუდებელი გაჩერებები, კომუნალური საშუალებები, ინსტრუმენტები და როტაცია პოლიმერის კვებამდე.
- მიაღწიეთ სტაბილურ მუშაობას.ჩაწერეთ მიმწოდებლის სიჩქარე, ხრახნიანი სიჩქარე, ზონის პარამეტრები, გაზომილი დნობის ტემპერატურა, წნევა, ბრუნვის ან ძრავის დატვირთვა, ვაკუუმი და გამაგრილებელი წყლის პირობები.
- გაზომეთ გასაყიდი პროდუქტი.აწონეთ მშრალი მარცვლები სკრინინგის შემდეგ განსაზღვრული დროის განმავლობაში. ცალ-ცალკე ჩაიწერეთ დამწყებ ნარჩენები, ძაფების რღვევები, აგლომერატები და ეკრანის ცვლილებები.
- ტესტის მარცვლების ხარისხი.გამოიყენეთ გრანულების შეთანხმებული ზომა, წვრილმანები, ტენიანობა, ნაყარი, ფერი, დნობის ნაკადი, დისპერსიული ან ქვედა დინების ჩამოსხმის ტესტები.
- გამოწვევა რუტინული ღონისძიება.აჩვენეთ ეკრანის შეცვლა, ნორმალური გადატვირთვა, მიმწოდებლის აღდგენა ან ფერის შეცვლა, თუ ამას მნიშვნელობა აქვს ყოველდღიურ წარმოებაზე.
- შეამოწმეთ მანქანა.შეამოწმეთ სავენტილაციო გადასატანი, საძირკვლის დეპოზიტები, საჭრელის მდგომარეობა, არანორმალური ხმაური, გაჟონვა და ხელმისაწვდომი დასუფთავების წერტილები გაშვების შემდეგ.
ჩვენი ქარხნის ხედი:არ მიიღოთ ხაზი, რადგან ის მოკლედ აღწევს სათაურის გამოსავალს. ჩვენ ვეძებთ სტაბილურ ფანჯარას: მიმწოდებელი რჩება სავსე, წნევა არ დრეიფდება, სავენტილაციო ხვრელი რჩება გამჭვირვალე, საჭრელი არ ქმნის ზედმეტ ჯარიმებს და მარცვლები აკმაყოფილებს მყიდველის ქვედა დინების ტესტს. სტაბილური გასაყიდი გამომავალი არის რაოდენობა, რომელიც მნიშვნელოვანია.
ხშირად დასმული კითხვები
არის თუ არა ორხრახნიანი პელეტირების ხაზი ყოველთვის უკეთესია, ვიდრე ერთი ხრახნიანი ხაზი?
არა. პარალელური ორხრახნიანი ხაზი უფრო ძლიერია, როდესაც პროცესში უნდა იყოს შერეული პოლიმერები, დისპერსიული შემავსებლები ან პიგმენტები, დაამატეთ ინგრედიენტები გვერდითი მიმწოდებლების მეშვეობით ან ამოიღონ მნიშვნელოვანი აქროლადი ნივთიერებები. ერთხრახნიანი ხაზი ხშირად უფრო პირდაპირი არჩევანია, როდესაც სტაბილურ, მომზადებულ საკვებ მასალას ძირითადად სჭირდება დნობა, ფილტრაცია, წნევის წარმოქმნა და გრანულების დაჭრა.
პელეტიზაციის რომელი ხაზია უკეთესი რეციკლირებული PE ან PP-სთვის?
ეს დამოკიდებულია რეგრინდის მდგომარეობაზე. დალაგებული, გარეცხილი და გონივრულად თანმიმდევრული PE ან PP ნაკადი შეიძლება მოერგოს ერთ ხრახნიან ხაზს სწორი კვების, გაჟონვისა და დნობის ფილტრაციით. შერეული ფორმულირებები, შემავსებლის დამატება, სუნი ან აქროლადი მოცილება და მოთხოვნილი ჰომოგენიზაცია შეიძლება გაამართლოს პარალელური ორხრახნიანი ხაზი.
რომელი ხაზი უნდა ავირჩიო მასტერბეჩისთვის ან ძალიან შევსებული ნაერთებისთვის?
დაიწყეთ შეფასება პარალელური ორხრახნიანი ხაზით, რადგან მოდულური ხრახნიანი ელემენტები და ცალკე კვების ზონები უფრო მეტ კონტროლს იძლევა გამანაწილებელ და დისპერსიულ შერევაზე. შემავსებლის ტიპი, დატვირთვა, მოცულობითი სიმკვრივე, აბრაზიულობა და საჭირო დისპერსიულობა კვლავ განსაზღვრავს მიმწოდებელს, ხრახნის კონფიგურაციას და აცვიათ შეფუთვას.
შეუძლია თუ არა ერთი ხრახნიანი პელეტირების ხაზს ვაკუუმური დეგაზირების გამოყენება?
დიახ. Nanhaiya გთავაზობთ ვაკუუმ დეგაზირებას, როგორც ოფციას თავის ერთ ხრახნიან პელეტიზაციის ხაზზე. სავენტილაციო პოზიცია, ხრახნიანი შევსების დონე, საკვების ტენიანობა, დნობის დალუქვა და ვაკუუმის სიმძლავრე ერთად უნდა მუშაობდეს ისე, რომ მასალამ არ დატბოროს ვენტილაცია.
რა განსხვავებაა ღეროსა და წყლის რგოლების პელეტიზაციას შორის?
ძაფების სისტემა აწვალებს უწყვეტ ძაფებს, აციებს და შემდეგ ჭრის ცილინდრულ მარცვლებად. წყლის რგოლის სისტემა ჭრის დნობას საძირკველზე და ატარებს მარცვლებს წყალში. მასალის ქცევა, გამტარუნარიანობა, გადასვლის საჭიროებები, მარცვლების ფორმა და ოპერატორის ჩართულობა უნდა გადაწყვიტოს მეთოდი.
რა რაოდენობის გამომავალი შეიძლება გამოიმუშაოს Nanhaiya pelletizing ხაზები?
Nanhaiya ჩამოთვლის 100 კგ/სთ მისი ერთხრახნიანი პელეტიზაციის ხაზისთვის და 300-დან 600 კგ/სთ-მდე მისი პარალელური ორხრახნიანი პელეტიზაციის ხაზისთვის. ეს არის გამოქვეყნებული პროდუქტის კონფიგურაციები, ამიტომ საბოლოო ციტატაში უნდა იყოს მითითებული შერჩეული მანქანის ზუსტი ფორმულირება, საკვების მდგომარეობა და მიღების საფუძველი.
რა ინფორმაცია უნდა გავაგზავნო პელეტიზაციის ხაზით RFQ?
გაგზავნეთ პოლიმერის კლასები და პროცენტები, საკვების ფორმა, მოცულობითი სიმკვრივე, ტენიანობა, დაბინძურების და აქროლადი დონეები, დანამატები და შემავსებლები, არსებული და სამიზნე გამომავალი, მარცვლების ზომა, ფილტრაციის მოთხოვნა, სასარგებლო პირობები, ქარხნის განლაგება, კონტროლის სტანდარტი და გაზომვადი მიღების ტესტი.
კომერციული გამჟღავნება: Nanhaiya აწარმოებს პელეტირების ხაზებს, ხრახნებს, ლულებს და ექსტრუზიის კომპონენტებს, რომლებიც დაკავშირებულია ამ სახელმძღვანელოში. საბოლოო არჩევანი დამოკიდებულია მყიდველის მასალაზე, დამტკიცებული ხაზის ფარგლებს, ტექნიკურ შეთანხმებასა და მიღების ტესტზე.