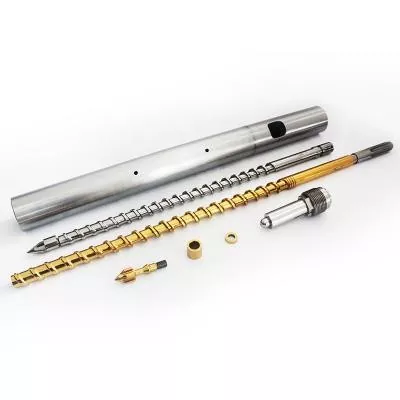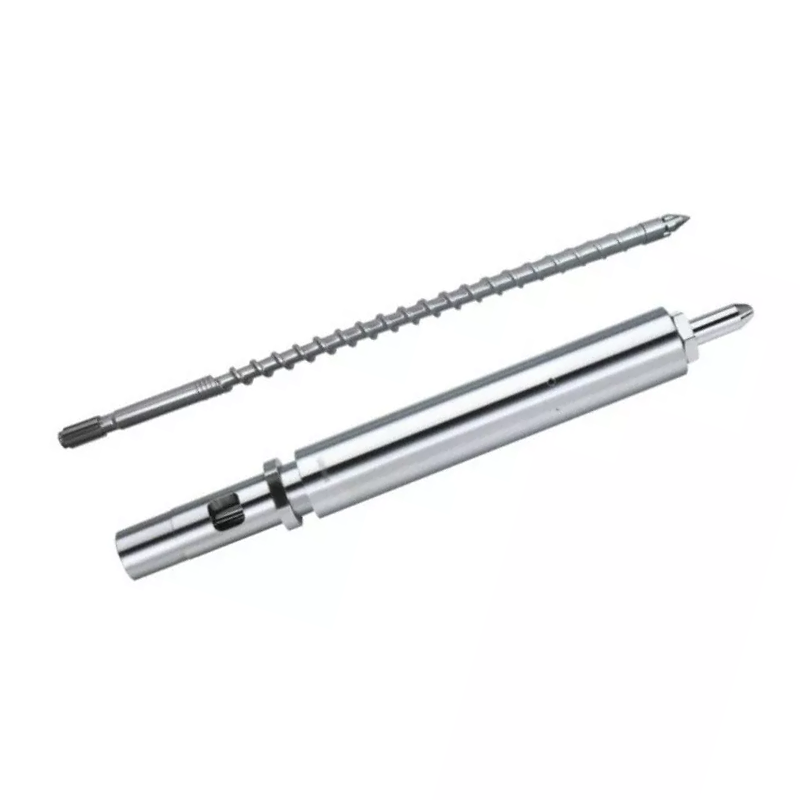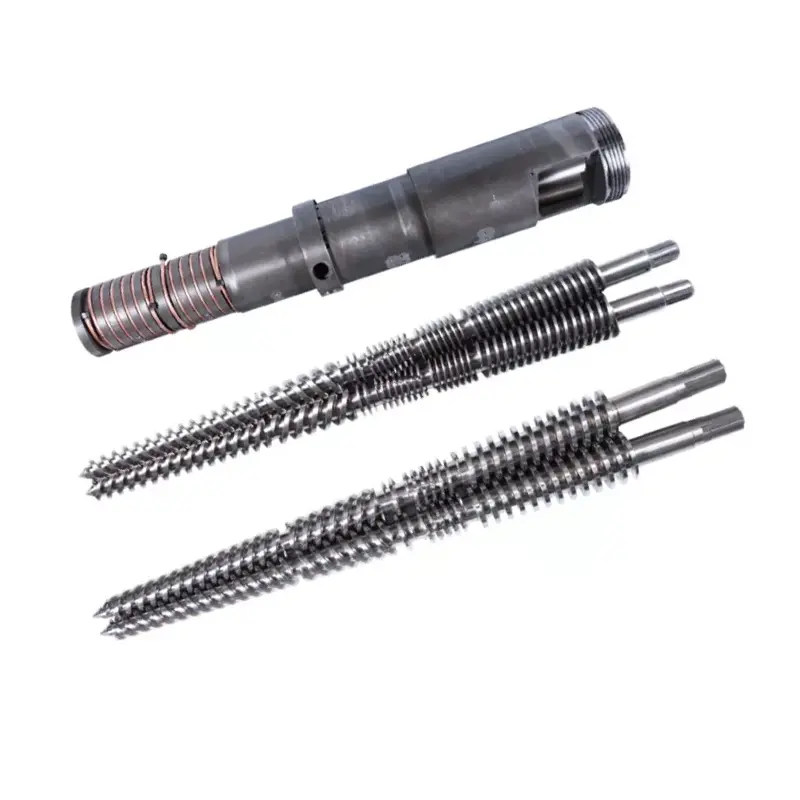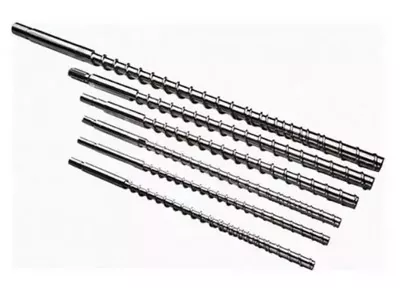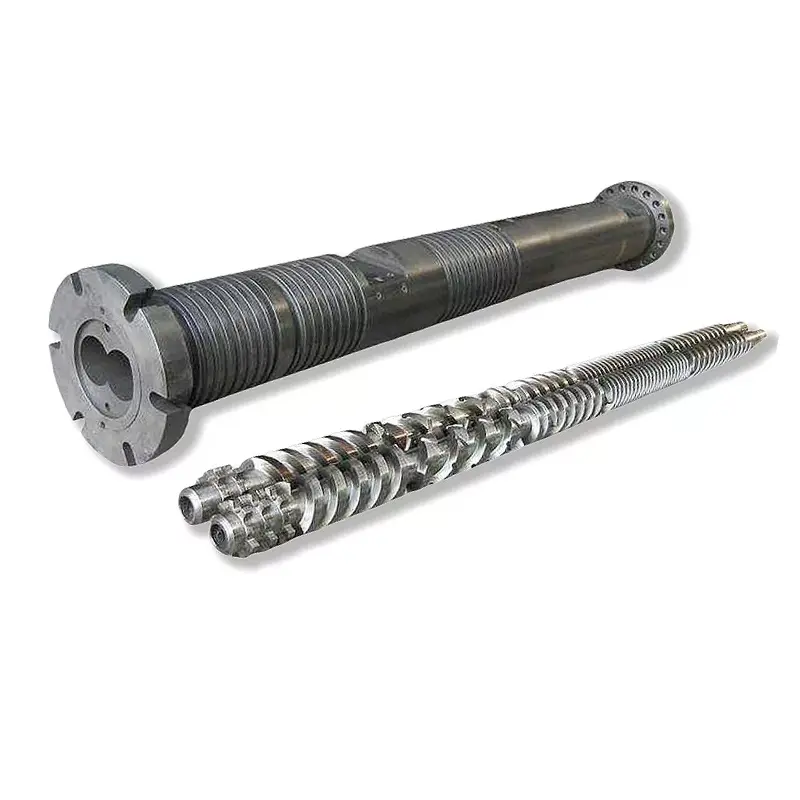
შენისაინექციო ჩამოსხმის ხრახნიანი ლულაწყვეტს დნობის ხარისხს, გასროლის კონსისტენციას და ციკლის დროს. ქვემოთ: როგორ ავირჩიოთ გეომეტრია და ზედაპირის დამუშავება თქვენი ფისისთვის, როგორ შევინარჩუნოთ კომპლექტი და როგორ მივაკვლიოთ დეფექტი ხრახნიდან, ლულის ან საკონტროლო რგოლში, იმის ნაცვლად, რომ ადევნოთ იგი მანქანის პარამეტრების მეშვეობით. ჩვენი ნიტრიდირებული 38CrMoAlA საინექციო ხრახნები ატარებს 0,5–0,8 მმ აზოტირებულ ფენას 950–1050 HV–ზე, შეესაბამება PE, PP, PS და ABS და ამუშავებს მინის ბოჭკოს 30%–მდე. ამის შემდეგ, ან კოროზიულ ფისზე, ხვრელს სჭირდება მყარი შენადნობის შესხურება 62 HRC-მდე. თუ გამომავალი შემცირდა და ციკლები გაიწელა, წაიკითხეთ პრობლემების მოგვარების ცხრილი, სანამ სხვა დანიშნულების წერტილს შეეხებით.

რა არის საინექციო ჩამოსხმის ხრახნიანი ლულა?
ხრახნი და ლულა ქმნიან საინექციო ჩამოსხმის მანქანის პლასტიფიკაციის ერთეულს. ისინი ერთად იღებენ მყარ მარცვლებს ბუნკერიდან, დნება მათ, ურევენ ერთგვაროვან დნობას, აზომებენ ზუსტ გასროლას და შეჰყავთ ეს გასროლა ყალიბში. თქვენი აპარატის ყველა ნაწილი გადის ამ წყვილში.
ჩამოსხმები ცვლიან საქშენებს, აწყობენ ფორმებს და არეგულირებენ ტემპერატურას კვირების განმავლობაში, სანამ ისინი პლასტიფიკაციის ერთეულს შეხედავენ. ეს ბრძანება უკუღმაა. როდესაც ხრახნი ან ლულა ცვივა, კონტროლერზე დაყენებული წერტილი არ აბრუნებს პროცესს.
ხრახნის როლი პლასტიფიკაციაში
დნობის უმეტეს ნაწილს ხრახნი აკეთებს და არა გამათბობელი ზოლებით. ლულის სითბო ხელს უწყობს, მაგრამ დომინანტური დნობის მექანიზმიაათვლის სითბო: ხრახნი ათრევს პოლიმერს ცხელ ლულის კედელზე და ხახუნი წარმოქმნის სითბოს თავად მასალის შიგნით. ამიტომ ხრახნიანი გეომეტრია ცვლის დნობის ტემპერატურას მაშინაც კი, როცა თქვენი დაყენების წერტილები არ მოძრაობს.
ხრახნი ასევე აზომავს გასროლას. ის ბრუნავს პლასტიზირებამდე, იკეცება, რადგან დნება გროვდება წვერის წინ, შემდეგ ჩერდება. მანძილი, რომელიც მას აბრუნებს, არის თქვენი გასროლის ზომა. ნებისმიერი დნობა, რომელიც ჩამოდის უკან ფრენის დროს ან გამშვები რგოლის მიღმა, არღვევს ამ გაზომვას.
საბოლოოდ, ხრახნი ინექციებს. ის წყვეტს ბრუნვას და მიდის წინ, როგორც დგუში, აიძულებს დნება საქშენში. ეს ორმაგი როლი, მბრუნავი და ორმხრივი, გამოყოფს საინექციო ხრახნს ექსტრუზიის ხრახნისაგან.
ლულის როლი სითბოს გადაცემასა და შეკავებაში
ლულა არის ზუსტი წნევის ჭურჭელი გაცხელებული ნახვრეტით. იგი შეიცავს საინექციო წნევას, გადასცემს სითბოს ზოლებიდან პოლიმერში და უზრუნველყოფს მყარ კედელს, რომლის წინააღმდეგაც ხრახნი იჭრება მასალას.
მისი ხვრელი უნდა დარჩეს მრგვალი, სწორი და განზომილებით მჭიდრო. როდესაც ჭაბურღილი დიდი ზომისაა, იზრდება დისტანცია ხრახნიანი ფრენისა და ლულის კედელს შორის. შემდეგ დნება უკან გაჟონვის დროს ფრენის ნაცვლად, წინსვლის ნაცვლად, და პლასტიფიკაციის სიჩქარე ეცემა.
ლულის გათბობა არის ზონირებული, ჩვეულებრივ კვება, შეკუმშვა და გამრიცხველიანება, თითოეულს აქვს საკუთარი კონტროლერი და თერმოწყვილი. ერთ ზონაში გადაადგილებულ თერმოწყვილს შეუძლია მასალის მომზადება თვეების განმავლობაში, სანამ ეკრანი ნორმალურად იკითხება.
როგორ მუშაობს ხრახნი და ლულა ერთად, როგორც სისტემა
ორი ნაწილი შესრულებულია როგორც შესატყვისი წყვილი და რიცხვი, რომელიც აღწერს წყვილსრადიალური კლირენსი: ნახევარი განსხვავება ლულის დიამეტრისა და ხრახნიანი ფრენის დიამეტრს შორის.
კლირენსი დიზაინით მცირეა. ინდუსტრიის ცერი წესი ახალი ნაკრებისთვის არის დაახლოებით 0,001 დიუმიანი კლირენსი თითო მხარეს ხრახნის დიამეტრის თითოეული ინჩისთვის. 60 მმ (დაახლოებით 2,36 დიუმიანი) ხრახნიდან, რომელიც ეშვება 0,06 მმ თითო მხარეს. თქვენი კონსტრუქციის ნახაზი ავტორიტეტია და ის ყოველთვის უნდა იყოს ის რიცხვი, რომელსაც ამოწმებთ.
ეს პატარა უფსკრული რეალურ საქმეს აკეთებს. ის აიძულებს პოლიმერს ლულის კედელთან შეკუმშვა, იმის ნაცვლად, რომ წინ გადაიჩეხოს. გაორმაგება კლირენსი და ცვლა სუსტდება, დნობა ნელდება, გამომავალი მცირდება და მანქანა ცდილობს აანაზღაუროს სითბო, რომელიც არ უნდა სჭირდებოდეს.
მარტო ერთი ნაწილის გამოცვლა იშვიათად ასწორებს ნახმარი წყვილს. ნახმარი ლულის შიგნით ახალი ხრახნი აღადგენს დაკარგული დისტანციის მხოლოდ ნახევარს და შეუსაბამობა ახალ ნაწილს უფრო სწრაფად ატარებს, ვიდრე საჭიროა.
საინექციო ჩამოსხმის ხრახნის ანატომია
სტანდარტული საინექციო ხრახნი იყოფა სამ ზონად, პლუს წვერის შეკრება. თითოეულ ზონას აქვს სამუშაო და თითოეული მარცხია ისე, როგორც თქვენ შეგიძლიათ ამოიცნოთ.
| ზონა | არხის სიღრმე | სამსახური | როგორ გამოიყურება მარცხი |
|---|---|---|---|
| შესანახი | ღრმა | აიღეთ მარცვლები, გადაიტანეთ ისინი წინ | ხიდი, შიმშილი, არასტაბილური კვება, არათანმიმდევრული აღდგენა |
| შეკუმშვა (გარდამავალი) | ზედაპირული | დატკეპნეთ და დნება პოლიმერი ლულის კედელზე | არ დნება, ცუდი შერევა, ეს ზონა ატარებს პირველ რიგში |
| გაზომვა | არაღრმა | ჰომოგენიზაცია და ტუმბოს თანმიმდევრული დნება | გასროლის ცვალებადობა, ტემპერატურის მწვერვალები |
| წვერი და შეამოწმეთ ბეჭედი | — | დალუქეთ უკანა ნაკადის საწინააღმდეგოდ ინექციის დროს | კადრი ზომის დრიფტი, მოკლე დარტყმები, ბალიშის დაკარგვა |
საკვების ზონა
ღრმა არხები იჭერს გრანულებს ბუნკერის ყელიდან და გადააქვთ წინ, როგორც მყარი. ეს ზონა დიდად არ დნება. გადმოსცემს.
საკვების პრობლემები გადაიქცევა დნობის პრობლემებად. თუ გრანულები ყელში ხვდება, ან საკვების განყოფილება ძალიან ცხელია და მარცვლები დარბილდება და ადრე იწებება, ხრახნი შიმშილობს. აღდგენის დრო იცვლება და დარტყმის ზომა მოჰყვება. სანამ გეომეტრიას დააბრალებთ, შეამოწმეთ ყელის გაციება.
შეკუმშვის (გარდამავალი) ზონა
ამ მონაკვეთის გასწვრივ არხი უფრო ზედაპირდება. ეს არაღრმა წვავს პოლიმერს ცხელ ლულის კედელზე და წარმოქმნის ათვლის სითბოს, რომელიც დნობას ახდენს.
შეკუმშვის ზონა არის ადგილი, სადაც აცვიათ კონცენტრატები. წნევა აქ პიკს აღწევს, ხოლო აბრაზიული შემავსებლები აქ ყველაზე ძლიერად იფქვება. როდესაც გაზომავთ გაცვეთილ ხრახნს, აქ პირველ რიგში იპოვით ციფრებს.
აღრიცხვის ზონა
არაღრმა, მუდმივი სიღრმის არხები ახდენენ დნობის ჰომოგენიზაციას და მუდმივი წნევით წინ გადაიწევენ. ეს ზონა განსაზღვრავს გასროლის თანმიმდევრულობას.
აღრიცხვის ზონის ცვეთა ვლინდება როგორც გასროლის ცვალებადობა და დნობის ტემპერატურის მატება იმავე დანიშნულების წერტილებში. ხრახნი უფრო მეტს მუშაობს იმავე მასალის გადასატანად.
ხრახნიანი წვერი, შეამოწმეთ რგოლი და დაუბრუნებელი სარქველი
გამშვები რგოლის ასამბლეა, რომელსაც ზოგჯერ უწოდებენ დაუბრუნებელ სარქველს, იმსახურებს იმაზე მეტ ყურადღებას, ვიდრე იღებს. ის ზის ხრახნის წვერთან და აკეთებს ერთ საქმეს: ინექციის დროს ილუქება, ასე რომ, დნება გადადის ყალიბში, ხრახნის უკან დაბრუნების ნაცვლად.
როდესაც ის შეწყვეტს დალუქვას, თქვენ მიიღებთ კადრის ზომის ცვალებადობას, მოკლე კადრებს და ქრება ბალიშს. ჩამოსხმა კვირებს ხარჯავს საინექციო წნევის რეგულირებისთვის, დროის გამართვისა და ტემპერატურის დასადევნად. არცერთი არ მუშაობს, რადგან დნობა უკან სცილდება ნახმარი რგოლს.
სამი სიგნალი მიუთითებს კონკრეტულად გამშვებ რგოლზე. Cushion ცვალებადია კადრში, ვიდრე მუდმივი რჩება. გასროლის წონა იკლებს, სანამ მანქანა ნორმალურ აღდგენას აცნობებს. და განმეორებადი პროცესი მოულოდნელად იქცევა არასტაბილური ფისის ან პარამეტრის ცვლილების გარეშე.
საკვანძო ხრახნიანი გეომეტრიის პარამეტრები
ოთხი ნომერი აღწერს საინექციო ხრახნს. გაიგეთ ისინი და მიმწოდებლის ციტატა აღარ იქნება შავი ყუთი.
L/D თანაფარდობა: განმარტება, ფორმულა და რეკომენდებული მნიშვნელობები Resin-ის მიერ
L/D თანაფარდობაარის ხრახნის სამუშაო სიგრძე გაყოფილი მის გარე დიამეტრზე. 22-ჯერ უფრო გრძელი ხრახნი, ვიდრე სიგანეა, აქვს L/D 22:1. ფორმულა უბრალოდ არის L გაყოფილი D-ზე და თანაფარდობა სკალებს ზომას: 50 მმ ხრახნს 22:1-ზე აქვს 1100 მმ სამუშაო სიგრძე.
L/D აკონტროლებს რამდენი ადგილი აქვს ხრახნს დნობის, შერევისა და ჰომოგენიზაციისთვის. უფრო გრძელი იძლევა უფრო მეტ დნობის უნარს და უკეთეს შერევას. მოკლე იძლევა ნაკლებ ყოფნის დროს, რაც იცავს სითბოს მგრძნობიარე ფისებს.
საინექციო ხრახნები უფრო მოკლეა ვიდრე ექსტრუზიის ხრახნები. ხრახნი ამზადებს ერთ გასროლას, ვიდრე განუწყვეტლივ ტუმბოს, და მასალა ზის ლულაში გასროლებს შორის. InL/D თანაფარდობის საინექციო ჩამოსხმაპრაქტიკაში, მანქანების უმეტესობა ეცემა 18:1-დან 25:1-მდე, 20:1-დან 22:1-მდე საერთო დანიშნულების მანქანებზე.
სითბოს მგრძნობიარე ფისები, როგორიცაა PVC, უპირატესობას ანიჭებს უფრო მოკლე დასასრულს, ამიტომ მასალა ნაკლებ დროს ატარებს ცხელზე. საინჟინრო პლასტმასები, რომლებსაც სჭირდებათ საფუძვლიანი დნობა, უპირატესობას ანიჭებენ უფრო გრძელს. ჩვენი L/D თანაფარდობის სახელმძღვანელო სიღრმისეულად ფარავს კომპრომისებს.
შეკუმშვის კოეფიციენტი: როგორ მოქმედებს იგი ათვლის სიცხეზე და დნობის ხარისხზე
შეკუმშვის კოეფიციენტიადარებს არხის სიღრმეს კვების ზონაში არხის სიღრმეს აღრიცხვის ზონაში. ხრახნი, რომელსაც აქვს კვების არხი სამჯერ უფრო ღრმა, ვიდრე მისი გამრიცხველიანება, აქვს შეკუმშვის თანაფარდობა 3:1.
შეკუმშვის კოეფიციენტი ადგენს რამდენად ძლიერად მუშაობს ხრახნი მასალაზე. უფრო მაღალი შეკუმშვა ნიშნავს მეტ ცვლას, მეტ მექანიკურ სითბოს და უფრო აგრესიულ დნობას. ქვედა შეკუმშვა ნაზად ეპყრობა პოლიმერს.
შეუსაბამეთ ფისს და არა უფრო დიდი რიცხვის უპირატესობას. დაბალი სიბლანტის პოლიოლეფინებს სჭირდება დადებითი ათვლა, რომ სუფთად დნება. სითბოსადმი მგრძნობიარე ფისები, როგორიცაა PVC, PC და POM, იშლება თხრილის ქვეშ, რის გამოც PE მხრები აიცილებს. ჩვენი შეკუმშვის კოეფიციენტის სახელმძღვანელო მუშაობს დიაპაზონში.
ფრენის სიღრმე, არხის სიგანე და მათი გავლენა გამომავალზე
შეკუმშვის კოეფიციენტი არის თანაფარდობა და ერთი და იგივე თანაფარდობის მქონე ორი ხრახნი შეიძლება განსხვავებულად მოიქცეს. მნიშვნელობა აქვს აბსოლუტურ სიღრმეებს.
ღრმა გამრიცხველიანების არხი გადაადგილებს მეტ მასალას თითო ბრუნში, ზრდის პლასტიფიკაციის სიჩქარეს, მაგრამ ის ნაკლებად საფუძვლიანად ერევა და იძლევა ნაკლებად ერთგვაროვან დნობას. არაღრმა გამრიცხველიანების არხი უკეთესად ერევა და უზრუნველყოფს უფრო თანმიმდევრულ ტემპერატურას, დაბალ გამომავალზე თითო შემობრუნებაზე.
ფრენის სიგანე და სპირალის კუთხე გავლენას ახდენს გადაცემის ეფექტურობაზე და ათვლაზე, რომელსაც მასალა ხედავს ფრენის დროს. ეს არის დიზაინის დეტალები, რომლებსაც აკონკრეტებთ თქვენი პროცესის ხრახნიანი დიზაინერისთვის აღწერით და არა ციფრები, რომლებიც უნდა აირჩიოთ ცხრილიდან.
ხრახნიანი დიამეტრისა და გასროლის ზომის კავშირი
ხრახნის დიამეტრი ადგენს აპარატის გასროლის სიმძლავრეს. უფრო დიდი ხრახნი ანაცვლებს მეტ მოცულობას წინ გადაადგილების მილიმეტრზე, ასე რომ, ის უფრო დიდ კადრს იძლევა.
პრაქტიკული წესი არის კომფორტის ზოლი და არა მკაცრი ზღვარი. შეასრულეთ გასროლა, რომელიც იყენებს ლულის ტევადობის მცირე ნაწილს და მასალა ძალიან დიდხანს ზის ლულაში, მოძრაობს სიცხეში და იშლება. იმოძრავეთ თითქმის სრული ტევადობით და დაკარგავთ ბალიშს, რომელიც საჭიროა თანმიმდევრული შეფუთვისთვის.
ჩამოსხმის უმეტესობა მიზნად ისახავს გასროლას სადღაც ლულის გამოსაყენებელი დიაპაზონის შუაში. თუ თქვენი ნაწილი დგას ამ ზოლის მიღმა, სწორი დამაგრება არის ხრახნის განსხვავებული დიამეტრი და არა უფრო რთული აპარატის დაყენება.
აქ არის ჩვენი გამოქვეყნებული განზომილების ცხრილი, რომელიც გვიჩვენებს, თუ როგორ აკონტროლებს გასროლის სიმძლავრე ხრახნს და ლულის ზომას ჩვენს მიერ აშენებულ დიაპაზონში. გამოიყენეთ იგი თქვენი აპარატის ადგილმდებარეობის დასადგენად, ან იმისთვის, რომ შეამოწმოთ დიამეტრი, რომელსაც მიმწოდებელი მოგაწოდებთ.
| გასროლა (გ) | ხრახნი Ø × სიგრძე (მმ) | ლულის Ø × სიგრძე (მმ) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 წწ | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 წწ | Φ40 × 980 | Φ95 × 910 |
| 125–300 წწ | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 წწ | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 წწ | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 წწ | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 წწ | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 წწ | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 წწ | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 წწ | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 წწ | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 წწ | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 წწ | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 წწ | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 წწ | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 წწ | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 წწ | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 წწ | Φ170 × 3415 | Φ317 × 3380 |
ორი რამ უნდა წაიკითხოთ. დარტყმის სიმძლავრე დიამეტრით იზრდება, როგორც ამას ფიზიკა მოითხოვს. და მასთან ერთად იზრდება ლულის გარე დიამეტრი, რის გამოც უფრო დიდი ხრახნი არასოდეს არის უფასო განახლება: ეს არის მანქანის სხვა ზომის კლასი.
საინექციო ჩამოსხმის ხრახნების სახეები: რომელი გჭირდებათ?
ხრახნების ხუთი ოჯახი მოიცავს თითქმის ყველა ინექციის აპლიკაციას. სწორი დამოკიდებულია თქვენს ფისზე და იმაზე, თუ რას მოითხოვს თქვენი ნაწილი.
| ხრახნიანი ტიპი | რასაც აკეთებს | საუკეთესო ამისთვის | სისუსტე |
|---|---|---|---|
| ზოგადი დანიშნულება (GP) | ერთი ფრენა, სამი სტანდარტული ზონა | PE, PP, PS, ABS, უმეტესი სასაქონლო ფისები | კომპრომისული გეომეტრია; ებრძვის მომთხოვნი ფისებს |
| ბარიერი | მეორე ფრენა გამოყოფს მყარ საწოლს დნობის აუზისგან | უკეთესი დნობა, მაღალი გამომუშავება, დნობისადმი მგრძნობიარე ნაწილები | მეტი ღირს; overkill on მარტივი ფისები |
| შერევა / შერევა | ამატებს Maddock ან pin შერევის სექციები | ფერის მასტერბეჩი, შევსებული ნაერთები, ზოლებისადმი მგრძნობიარე ნაწილები | დამატებითი გაჭრა; არასწორია სითბოს მგრძნობიარე ფისებისთვის |
| ვენტილირებული (ორსაფეხურიანი) | დეკომპრესიის ზონა პლუს სავენტილაციო პორტი აშორებს აქროლადებს | ჰიგიროსკოპიული ფისები, სადაც გაშრობა არაპრაქტიკულია | კომპლექსი; სავენტილაციო შეიძლება drool თუ შეუსაბამობა |
| PVC-სპეციფიკური | დაბალი შეკუმშვა, გაპრიალებული ზედაპირები, მკვდარი ლაქების გარეშე | ხისტი და მოქნილი PVC | დანიშნულებით აშენებული; არა ზოგადი დანიშნულების ხრახნი |
ზოგადი დანიშნულების (GP) ხრახნი: ყველაზე გავრცელებული, საუკეთესო?
GP ხრახნი არის კომპრომისი და კარგი. იგი მუშაობს PE, PP, PS და ABS მისაღებით, რაც ფარავს საქონლის ჩამოსხმის უმეტესობას. მანქანათმშენებლები მას სტანდარტად აგზავნიან, რადგან ეს არის ყველაზე უსაფრთხო ნაგულისხმევი ნაგულისხმევი, როდესაც მათ არ იციან, რას აწარმოებთ.
კომპრომისი დაგიჯდებათ, როცა ფისოვანი ხდება მოთხოვნადი. შუშით სავსე ნეილონის GP ხრახნი სწრაფად იცვამს. ხისტი PVC-ზე GP ხრახნი აფუჭებს მასალას. თხელკედლიან ნაწილზე მაქსიმალური სიმძლავრის მისაღწევად დაჭერილი GP ხრახნი დნობას იძლევა. როდესაც რომელიმე მათგანი აღწერს თქვენს პროცესს, დანიშნულებისამებრ შექმნილი ხრახნი იხდის თავის თავს მხოლოდ ჯართში.
ბარიერის ხრახნი: უკეთესი დნობის გამოყოფა და ერთგვაროვნება
ბარიერის ხრახნი ამატებს მეორე ფრენას დნობის ზონაში. ეს ფრენა ფიზიკურად გამოყოფს დარჩენილ მყარ მარცვლებს უკვე წარმოქმნილი დნობისგან და ინარჩუნებს მყარ ნივთიერებებს დაჭერილს ცხელ ლულის კედელზე, სადაც ისინი აგრძელებენ დნობას.
ბარიერის გარეშე, მყარი ნაწილაკები იმალება დნობის აუზის შიგნით, კედლიდან იზოლირებული და შეიძლება გადარჩეს საქშენამდე, როგორც არ დნება. ერთით, დნობა სრულდება უფრო სრულად და თანმიმდევრულად.
ანაზღაურება არის უკეთესი დნობის ერთგვაროვნება იმავე ან უფრო მაღალ გამომავალზე, რაც გამოიხატება როგორც ნაკლები დნობა, უფრო მკაცრი გასროლის კონტროლი და უფრო ფართო პროცესის ფანჯარა. ჩამოსხმის შემქმნელებმა, რომლებსაც აქვთ თხელკედლიანი შეფუთვა, ოპტიკური ნაწილები, ან რაიმე არადნობისადმი მგრძნობიარე, უნდა მოითხოვონ ერთი სახელი.
შერევის / შერევის ხრახნი: შევსებული და ფერადი Masterbatch მასალებისთვის
შერევის ხრახნები ამატებენ სპეციალურ შერევის განყოფილებას, ჩვეულებრივ, წვერთან ახლოს. Maddock (ფრთიანი) სექციები აიძულებს დნობას ვიწრო უფსკრულით, არღვევს გაუხსნელ ნაწილაკებს ათვლის გზით. პინი მიქსერები ყოფენ და ახდენენ ნაკადს, ანაწილებენ ფერს და შემავსებელს.
გამოიყენეთ ერთი, როდესაც ფერის ზოლები ხარისხის პრობლემაა, როდესაც მასტერბეჩის დისპერსიას აქვს მნიშვნელობა, ან როდესაც შემავსებლის განაწილება განაპირობებს ნაწილების შესრულებას. გაცვლას ემატება ათვლა, რაც სექციების შერევას არასწორ არჩევანს ხდის სითბოს მგრძნობიარე ფისებისთვის, რომლებიც უკვე ახლოსაა მათი დეგრადაციის ლიმიტთან.
ვენტილირებადი / გაზიანი ხრახნი: ჰიგიროსკოპიული ფისებისთვის
ვენტილირებადი ხრახნი გადის ორ ეტაპად. პირველი ეტაპი დნება, შემდეგ არხი მკვეთრად ღრმავდება, დნობის წნევა ნულამდე იკლებს ლულაში ჩაჭრილ სავენტილაციო პორტში. ტენიანობა და აქროლადი ნივთიერებები გამოდის იქ, ხშირად ვაკუუმში. მეორე ეტაპი შემდეგ ახდენს საინექციო დნობის რეპრესიას.
ეს მუშაობს ჰიგიროსკოპიული ფისებისთვის, სადაც გაშრობა არაპრაქტიკული ან არასანდოა. ის ასევე შეიცავს რისკს: თუ ორი საფეხური შეუთავსებელია, დნობა გაზის ნაცვლად გამოდის სავენტილაციო პორტიდან. ვენტილირებადი ხრახნი და ვენტილირებადი ლულა უნდა იყოს დაპროექტებული ერთად, რის გამოც ისინი მითითებულია როგორც კომპლექტი და არა შემთხვევითი გადაკეთება.
PVC-ს სპეციფიკური ხრახნიანი დიზაინი: რატომ იშლება სტანდარტული ხრახნები PVC-სთან
ხისტი PVC სჯის სტანდარტულ ხრახნს ერთდროულად ორი გზით. ის იშლება ათვლის დროს, გამოყოფს წყალბადის ქლორიდს, რომელიც შემდეგ კოროზირებს ფოლადს, რომლის წინააღმდეგაც ზის. დაზიანება იწყება მანამ, სანამ ოპერატორი დეფექტს დაინახავს.
PVC ხრახნი პასუხობს ორივე საფრთხეს. დაბალი შეკუმშვა ინარჩუნებს რბილობას. გაპრიალებული ზედაპირები და მკვდარი ლაქებისგან თავისუფალი გეომეტრია ხელს უშლის მასალის სტაგნაციას და მოხარშვას. კომპლექტს თითქმის ყოველთვის სჭირდება კოროზიის წინააღმდეგობა ზედაპირული დამუშავებისას და არა მხოლოდ აცვიათ წინააღმდეგობა. ჩვენიPVC ხრახნიანი ლულის სახელმძღვანელომოიცავს ქიმიას და ჩვენსკონუსური ორმაგი ხრახნიანი ლულებიემსახურება PVC ექსტრუზიის მხარეს.
როგორ ავირჩიოთ სწორი ხრახნიანი ლულა თქვენი ფისისთვის
ფისოვანი შერჩევა განაპირობებს ყველა სხვა გადაწყვეტილებას გვერდზე: გეომეტრია, ფოლადი და ზედაპირი. წაიკითხეთ ცხრილი, შემდეგ წაიკითხეთ შენიშვნები მის ქვეშ, რადგან შენიშვნები შეიცავს გაფრთხილებებს.
| ფისოვანი | ტიპიური L/D | ტიპიური შეკუმშვის კოეფიციენტი | ხრახნიანი ტიპი | სპეციალური შენიშვნები |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP ან ბარიერი | მიმტევებელი. სუფთად დნობისთვის საჭიროა დადებითი ათვლა |
| PS / HIPS | 20:1 – 22:1 | 1.8:1 – 2.5:1 | GP | დაბალი სიბლანტე, ადვილად დნება. ნაზი შერევა HIPS-ზე |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | GP ან ბარიერი | ამორფული. უყურეთ ათვლის სიცხეს, ზოლები ადვილად ჩანს |
| კომპიუტერი და საინჟინრო პლასტმასი | 22:1 – 25:1 | 2.0:1 – 2.5:1 | ბარიერი ან GP, დაბალი ათვლის | მაღალი დნობის ტემპერატურა, ვიწრო ფანჯარა. უფრო გრძელი L/D, ნაზი შეკუმშვა |
| PVC ხისტი | 18:1 – 20:1 | 1.6:1 – 2.5:1 | PVC-სპეციფიკური | კოროზიის წინააღმდეგობა არ არის არჩევითი. მოკლე ბინადრობის დრო |
| PVC მოქნილი | 18:1 – 20:1 | 2.0:1 – 2.8:1 | PVC-სპეციფიკური | უფრო მიმტევებელი, ვიდრე ხისტი, ჯერ კიდევ კოროზიული |
| PET (პრეფორმა) | 20:1 – 24:1 | დაბალი, ზუსტი გაზომვა | დანიშნულებისამებრ შექმნილი PET | გააშრეთ ან გააფუჭეთ. დაბალი ცვეთა, მინიმალური რეზიდენცია, გაპრიალებული ზედაპირები |
| POM (აცეტალი) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP, დაბალი ათვლის | გადახურების შემთხვევაში მკვეთრად იშლება. ზუსტი ტემპერატურის კონტროლი |
| შუშით სავსე / აბრაზიული | თითო ბაზის ფისოვანი | თითო ბაზის ფისოვანი | ბაზის ტიპი + მყარი ზედაპირი | გეომეტრია მიჰყვება ბაზის ფისს. Theზედაპირიარის ის, რაც იცვლება: გადავიდეთ ბიმეტალური |
როგორ გამოვიყენოთ ეს ცხრილი:ეს არის ტიპიური გამოქვეყნებული დიაპაზონები და საწყისი წერტილები და არა სპეციფიკაციები. თქვენი მანქანა, თქვენი კლასი, თქვენი ნაწილი და თქვენი გამომავალი ცვლის ნომრებს. ხრახნების დიზაინერი ადასტურებს საბოლოო გეომეტრიას თქვენი რეალური პროცესის წინააღმდეგ. არასოდეს შეუკვეთოთ ზოგადი მაგიდიდან ამ საუბრის გარეშე.
PP და PE: ნახევრადკრისტალური, ზომიერი წანაცვლება
პოლიოლეფინები მარტივი შემთხვევაა. ისინი მოითმენენ ცურვას, დნება ფართო ფანჯარაზე და აპატიებენ GP ხრახნს. ზომიერი და მაღალი შეკუმშვა კარგად მუშაობს, რადგან ამ დაბალი სიბლანტის ფისებს სჭირდება დადებითი თხრილი სუფთად დნობისთვის, ვიდრე ნახევრად დნობის ქვეშ ჩასრიალებას.
ძლიერად დააწექით წვრილ კედლებს და ბარიერის ხრახნი თავის ხარჯს გამოიმუშავებს უფრო სრული დნობის მიწოდებით იმავე სიჩქარით.
ABS და PS: ამორფული, უყურეთ ათვლის სიცხეს
ამორფული ფისები რბილდება, ვიდრე მკვეთრ წერტილში დნება. PS მუშაობს დაბალ შეკუმშვაზე, რადგან ასე ადვილად დნება. ABS-ს მეტი მოვლა სჭირდება: ის აჩენს ზოლებს და აფერხებს დეგრადაციისას და, როგორც წესი, მიზეზი არის ათვლის სიცხე.
თუ ABS ნაწილების ზოლებია და თქვენი დაყენების წერტილები სწორად გამოიყურება, საშრობზე ეჭვის გატანამდე ეჭვობთ ცურვას. აგრესიული შეკუმშვის კოეფიციენტი თბომგრძნობიარე ამორფულ ფისზე აწარმოებს საკუთარ დეფექტებს.
კომპიუტერი და საინჟინრო პლასტმასები: მაღალი ტემპერატურა, უფრო ხანგრძლივი L/D
კომპიუტერი, ნეილონი, PBT და მათი ნათესავები დნება მაღლა და უარესდება. მათ სჭირდებათ საფუძვლიანი დნობა, რაც ამტკიცებს ხანგრძლივ L/D-ს, მაგრამ ასევე სჯიან ბინადრობის დროს, რაც ამტკიცებს დნობის დიდ კასრში შეკავებას.
გარჩევადობა უფრო გრძელია L/D ნაზი შეკუმშვით და სწორი ზომის კადრით. შეცვალეთ გასროლის ზომა PC-ზე და მასალა ციკლის მეშვეობით სითბოში გაყვითლდება, რაც არ უნდა კარგი ხრახნი იყოს.
PVC ხისტი და მოქნილი: კოროზიის წინააღმდეგობა კრიტიკულია
ყველაფერი ზემოთ PVC-ის შესახებ ეხება შერჩევას. ხისტი PVC დგას როგორც L/D-ის, ასევე შეკუმშვის დაბალ ბოლოში, რადგან დრო და ცვლა ორივე მტერია. ზედაპირის დამუშავება უნდა გაუძლოს კოროზიას და არა მხოლოდ აბრაზიას, და ეს ცვლის შენადნობის არჩევანს ბიმეტალური ლულის შიგნით.
PET და POM: დაბალი წანაცვლება, ზუსტი ტემპერატურის კონტროლი
PET არის ჰიგიროსკოპიული. დნობის წყალი ჰიდროლიზებს პოლიმერულ ჯაჭვებს, აქვეითებს შინაგან სიბლანტეს და ტოვებს პრეფორმებს მტვრევად და დაბურულს, მაშინ როცა მანქანა კარგად მუშაობს. გააშრეთ ფისი სათანადოდ, გაატარეთ დაბალ თხემა, შეინახეთ რეზიდენცია მოკლე და მიუთითეთ გაპრიალებული ზედაპირები ისე, რომ დეპოზიტები არ წარმოიქმნას.
POM მოითმენს ჩვეულებრივ შეკუმშვას, მაგრამ მკვეთრად იშლება გადახურებისას და მისი დეგრადაციის პროდუქტები საშიშია. ტემპერატურის კონტროლი და ცხოვრების დროის დისციპლინა უფრო მნიშვნელოვანია, ვიდრე ჭკვიანი გეომეტრია.
შუშით სავსე და აბრაზიული მასალები: 30% ხაზი
აქ არის ყველაზე ნათელი წესი გვერდზე და ეს არის რიცხვი და არა გრძნობა.შუშის ბოჭკოვანი 30%-მდე: აზოტირებული 38CrMoAlA კომპლექტი უმკლავდება მას.ჩვენ ვაშენებთ და ვაფასებთ ჩვენს აზოტირებულ საინექციო ხრახნებს ზუსტად ამისთვის, ჩამქრალი და გამაგრებული, შემდეგ აზოტირებულია 0,5–0,8 მმ კორპუსამდე 950–1050 HV.
30% მინის ზემოთ, ან მინერალური შემავსებლის და ცეცხლგამძლე ზევით, ზედაპირი უნდა შეიცვალოს.აზოტირებული კორპუსი არის დიფუზიური ფენა და აბრაზიული შემავსებელი მას ჭრის ბევრად უფრო ადრე, ვიდრე იმსახურებს ქვევით ფოლადი.
სწორედ მაშინ, როცა აბიმეტალური ხრახნიანი ლულაწყვეტს განახლებას და ხდება სწორი სპეციფიკაცია: მყარმა შენადნობამ შეასხურა მთლიანი წრე ჭაბურღილის აცვიათ ზონის გარშემო, რითაც შიდა სიმტკიცე 62 HRC-მდე აიყვანა. გეომეტრია კვლავ მიჰყვება ბაზის ფისს. იცვლება მხოლოდ ზედაპირი. ჩვენიბიმეტალური და აზოტიანი სახელმძღვანელომუშაობს ხარჯების ლოგიკით.
ლულის ტიპები, მასალები და ზედაპირის დამუშავება
ლულა მკვეთრად არ იშლება. ის იხსნება, ჩუმად და თან წაიყვანს თქვენს გამომუშავებას. მასალა და ზედაპირი განსაზღვრავს რამდენი ხანი სჭირდება ამას.
სტანდარტული ნიტრიდირებული ფოლადის ლულა: აპლიკაციები და შეზღუდვები
ნიტრიდირება ავრცელებს აზოტს ფოლადის ზედაპირზე, ქმნის მყარ გარსს. ჩვენ 38CrMoAlA საინექციო ხრახნებს გაზ-ნიტრიდს ვაკეთებთ 500–560 °C ტემპერატურაზე, წარმოქმნით აზოტირებულ ფენას 0,5–0,8 მმ სისქით 950–1050 HV–ზე. ეს ზრდის აცვიათ წინააღმდეგობას 30-40%-ით დაუმუშავებელ ფოლადთან შედარებით.
საბაზისო ფოლადი ჯერ ჩაქრება და ხასიათდება, რაც თავისთავად ზრდის ცვეთის წინააღმდეგობას 50%-ით. ეს ორი ნაბიჯი ერთად იძლევა დაახლოებით 10,000–20,000 საათს არაკოროზიულ ფისებზე, როგორიცაა PE და PP.
მისი ზღვარი არის საქმის სიღრმე. მას შემდეგ, რაც აბრაზია გაჭრის აზოტირებულ ფენას, ქვემოდან უფრო რბილი ბირთვი სწრაფად იცვამს. ჩვენ ვაფასებთ აზოტირებულ საინექციო ხრახნებს მინის ბოჭკოებით გამაგრებული ნაერთებისთვის 30%-მდე (მაგალითად, PA პლუს მინის ბოჭკოვანი). ამის ზემოთ, ან კოროზიულ ფისებზე, აზოტირებული კორპუსი აჭარბებს და ზედაპირი უნდა შეიცვალოს.
ბიმეტალური ლულა: მშენებლობა, ღირებულება და როდის ანაზღაურდება
ბიმეტალური ლულა ინახავს შენადნობის ფოლადის კორპუსს და აერთიანებს ცალკე ცვეთა შენადნობას ჭაბურღილში. ჩვენს ლულებზე ჩვენ ვასხურებთ მყარ შენადნობს ჭაბურღილის ცვეთის ზონის სრულ წრეზე, რითაც შიდა სიმტკიცე 62 HRC-მდე იზრდება.
ეს არის სხვა სახის დაცვა აზოტისგან. ნიტრიდირებული გარსი არის დიფუზიური ფენა, რომელიც იზომება მილიმეტრის ფრაქციებში. შესხურებული ან შერწყმული შენადნობის ხვრელი არის სხვადასხვა ლითონის ფენა და აბრაზიულმა შემავსებელმა უნდა გაიაროს ეს ყველაფერი.
შენადნობი შერჩეულია საფრთხისთვის. კარბიდით მდიდარი და ვოლფრამის კარბიდის ზედაპირი უძლებს აბრაზიას მინის და მინერალური შემავსებლებისგან. ნიკელის შემცველი შენადნობები გამძლეა კოროზიისგან PVC და ცეცხლგამძლე ნაერთებისგან. აირჩიეთ არასწორი შენადნობი და თქვენ გადაიხადეთ ბიმეტალური ლულა, რომელიც წყვეტს არასწორ პრობლემას.
ის ანაზღაურდება, როდესაც თქვენი საკვები არის აბრაზიული ან კოროზიული. არითმეტიკა მარტივია: თუ ბიმეტალური ნაკრები რამდენჯერმე ძლებს, ვიდრე აზოტირებული თქვენს მასალაზე, უფრო მაღალი შესყიდვის ფასი დაყოფილია დაბალ ღირებულებამდე წელიწადში, სანამ არ ითვლით ჯართს და შეფერხებას, რომელსაც თავიდან აიცილებთ.
სეგმენტირებული და მონოლითური ლულა: მოქნილობა სიზუსტის წინააღმდეგ
მონოლითური (ცალმხრივი) ლულის დამუშავება ხდება ერთი კორპუსიდან. ის საუკეთესოდ ინარჩუნებს სისწორეს და კონცენტრულობას და ეს არის ინექციური ჩამოსხმის ნორმა, სადაც სიზუსტე განაპირობებს გასროლის კონსისტენციას.
სეგმენტირებული ლულები ერთმანეთს აკრავს სექციებიდან, რაც იძლევა ნახმარი მონაკვეთის გამოცვლის საშუალებას მთელი ლულის გაფუჭების გარეშე და იძლევა სავენტილაციო პორტების მოქნილად განლაგებას. ვაჭრობა არის გასწორება: ყოველი სახსარი არის არასწორად განლაგების შესაძლებლობა და საინექციო მანქანები ამას ნაკლებად აპატიებენ, ვიდრე კომპოზიციური ექსტრუდერები.
საბაზისო ფოლადი და მასზე მოთავსებული ზედაპირის ვარიანტები
38CrMoAlAარის საბაზისო ფოლადი, საიდანაც ჩვენ ვამუშავებთ ჩვენს საინექციო ხრახნებს, და ეს არის ინდუსტრიის ნაგულისხმევი მიზეზის გამო. მისი ქრომი-მოლიბდენი-ალუმინის ქიმია განკუთვნილია აზოტირებისთვის: ალუმინი აყალიბებს მყარ, სტაბილურ ნიტრიდებს კორპუსში, ხოლო ბირთვი მყარი რჩება.
ბაზის ფოლადი ატარებს მექანიკურ დატვირთვას. მის თავზე ზედაპირი ატარებს ცვეთას და სწორედ აქ არის რეალური არჩევანი. როგორც ახრახნიანი ლულის მწარმოებელიჩვენ ვაწვდით ზედაპირის სრულ დიაპაზონს და თითოეული პასუხობს განსხვავებულ საფრთხეს:
- აზოტირება- 0,5–0,8 მმ ფენა 950–1050 HV–ზე. სუფთა ფისები, მინის ბოჭკოვანი 30% -მდე.
- ბიმეტალური ზედაპირი- მყარი შენადნობი შერწყმულია ჭაბურღილის აცვიათ ზონის გარშემო, ნახვრეტი 62 HRC-მდე. აბრაზიული და კოროზიული მოვალეობა.
- ვოლფრამის კარბიდის შესხურება- უმძიმესი აბრაზიული შემთხვევებისთვის.
- ქრომირებული მოპირკეთება- გლუვი, გათავისუფლების მეგობრული ზედაპირი. ეხმარება ფერის შეცვლას და წებოვნებას და არა ძლიერ აბრაზიას.
- უჟანგავი ფოლადი- როდესაც კოროზიის წინააღმდეგობა ან მასალის სისუფთავე იწვევს მოთხოვნას და არა ცვეთას.
ჩვენი ხრახნიანი ლულის მასალების სახელმძღვანელო სრულად ადარებს ბაზის ფოლადებს.
ზედაპირული დამუშავების შედარება
| მასალა / მკურნალობა | სიხისტე | აცვიათ წინააღმდეგობა | კოროზიის წინააღმდეგობა | საუკეთესო ამისთვის |
|---|---|---|---|---|
| 38CrMoAlA, ნიტრიდირებული | 950–1050 HV, 0,5–0,8 მმ ფენა | კარგი | ზომიერი | PE, PP, PS, ABS; მინის ბოჭკოვანი 30% -მდე. ეკონომიური ნაგულისხმევი |
| ბიმეტალური ზედაპირი | გაბურღეთ 62 HRC-მდე | შესანიშნავი | კარგი | შუშის შევსებული 30%-ზე მეტი, მინერალური შევსებული, გახეხილი, აბრაზიული |
| ვოლფრამის კარბიდის შესხურება | ძალიან მაღალი | შესანიშნავი | კარგი | უმძიმესი აბრაზიული შემთხვევები |
| ნიკელის ფუძის შენადნობის ზედაპირი | შერჩეულია ფორმულირებით | კარგი | შესანიშნავი | PVC, ფტორპოლიმერები, ცეცხლგამძლე საშუალებები |
| მყარი ქრომირებული მოოქროვილი | მძიმე, ძალიან გამხდარი | ზომიერი | კარგი | გლუვი გათავისუფლება, უფრო მარტივი ფერის შეცვლა, ჩხირის საწინააღმდეგო |
| უჟანგავი ფოლადი | თითო კლასში | ზომიერი | შესანიშნავი | კოროზიის ან სისუფთავის ხელმძღვანელობით განაცხადები |
მიუთითეთ ზედაპირი ყველაზე ჭუჭყიანი შესანახი ხაზისთვის, რომელიც რეალურად გადის და არა ყველაზე სუფთა. სუფთა ქეისის დაზუსტება არის ყველაზე გავრცელებული გზა, რომლითაც ახალი ნაკრები ადრე კვდება.
მოვლა: როგორ მივიღოთ ყოველი საათი, რომელიც კომპლექტს შეუძლია
მოვლა არ ცვლის ცვეთას. ის ხელს უშლის გარდაუვალი სახეობის ზევით აცვიათ, რომელიც თავიდან უნდა იქნას აცილებული, და გაძლევთ მონაცემებს, რომ დაგეგმოთ ჩანაცვლება მასზე რეაგირების ნაცვლად.
რუტინული შემოწმების ჩამონათვალი
| სიხშირე | რა უნდა შემოწმდეს | რატომ |
|---|---|---|
| ყოველი ცვლა | დნობის ტემპერატურა ნორმალურთან შედარებით, აღდგენის დრო, ბალიშის კონსისტენცია, ძრავის დატვირთვა | ეს დრეიფი სანამ დეფექტები გამოჩნდება |
| ნებისმიერი მასალის ან ფერის ცვლილება | სრულად გაწმენდა; შეამოწმეთ გამწმენდი შავი ლაქების ან დეგრადირებული მასალისთვის | ლაქები ნიშნავს მკვდარ ლაქებს ან სადმე დეგრადაციას |
| ყოველთვიური | შეამოწმეთ თერმოწყვილები და გამათბობელი ზოლები; შეამოწმეთ ყელის გაციება | ამოვარდნილი სენსორი ამზადებს მასალას თვეების განმავლობაში შეუმჩნევლად |
| როდესაც ხრახნი გამოდის | გაზომეთ ფრენის OD და ლულის ნახვრეტის ID მონიშნულ პოზიციებზე; შეამოწმეთ გამშვები ბეჭედი | ხრახნი უკვე გამოსულია. ათი წუთი გაზომვა უფასო მონაცემია |
| ყოველწლიურად მაინც (აბრაზიული ან კოროზიული მოვალეობა) | დაგეგმილი გაჭიმვა: სრული ცვეთის გაზომვა, გასწორების შემოწმება, წაკითხვის ჩაწერა | შევსებული, PVC და regrind duty ატარებს კომპლექტებს ბევრად უფრო სწრაფად, ვიდრე სუფთა ფისოვანი |
სათანადო გაწმენდის პროცედურა ფისების ან ფერების შეცვლისას
გაწმინდეთ ყოველი გაჩერებისა და ყოველი ცვლილების წინ, გამონაკლისის გარეშე დატვირთული დღეებისთვის. ლულის შიგნით გასაციებლად დარჩენილი მასალა იშლება, ცხვება ზედაპირებზე და მოგვიანებით ბრუნდება შავი ლაქების სახით მომხმარებლის ნაწილში.
გამოიყენეთ კომერციული გამწმენდი ნაერთი ფერის ცვლილებისთვის, გამორთვისთვის და სითბოსადმი მგრძნობიარე პოლიმერზე გადასვლამდე. Virgin PE ან PP ამუშავებს რუტინულ გადასვლებს თავსებად მასალებს შორის. მაღალი ტემპერატურის ფისები, როგორიცაა PC და PMMA, უფრო ძლიერად იკავებს და საჭიროებს უფრო აგრესიულ გაწმენდას.
გაწმენდა გამორთვამდე და არა მხოლოდ ჩართვამდე. ის, რასაც ტოვებთ გამაგრილებელ კასრში, ხდება პრობლემა, რომელსაც ებრძვით მომდევნო გაშვებისას.
როგორ გავზომოთ ხრახნიდან ლულის გასუფთავება
ეს არის საზომი, რომელიც აზრს ფაქტად აქცევს და მაღაზიების უმეტესობა გამოტოვებს მას.
- გაიყვანეთ და გაასუფთავეთ ხრახნი.ცხელი, სპილენძის ან სპილენძის ხელსაწყოებით. არასოდეს ფოლადის საფხეკები, რომლებიც ჭრიან დამუშავებულ ზედაპირს, რომელზეც ხრახნია დამოკიდებული.
- მონიშნეთ გაზომვის პოზიციებისამუშაო სიგრძის გასწვრივ: მინიმუმამდე კვება, გადასვლა და გაზომვა.
- გაზომეთ ფრენის ODგარე მიკრომეტრით თითოეულ პოზიციაზე, იკითხება წრეწირის რამდენიმე წერტილში, რათა დაიჭიროს არათანაბარი აცვიათ.
- გაზომეთ ლულის ნახვრეტი IDსაბურღი ლიანდაგით შესატყვის პოზიციებსა და სიღრმეებზე.
- გამოთვალეთ რადიალური კლირენსი:გამოვაკლოთ ფრენის OD ჭაბურღილის ID-ს და გავყოთ ორზე.
- შეადარეთ კონსტრუქციის ნახატსდა ჩაწერეთ ყოველი კითხვა თარიღით და საათებით.
შედეგის ინტერპრეტაცია ორიგინალური კლირენსის მიხედვით და არა უნივერსალური რიცხვის საწინააღმდეგოდ. მაღაზიის სასარგებლო წესი: როდესაც კლირენსი გაიზარდა დაახლოებით ორჯერ აღემატება კონსტრუქციულ ღირებულებას, ან როდესაც გამომავალი შესამჩნევად დაეცა იმავე ხრახნიანი სიჩქარით, დაიწყეთ ჩანაცვლების დაგეგმვა. ჩვენი ნაბიჯ-ნაბიჯ გაზომვის სახელმძღვანელო დეტალურად მოიცავს მეთოდს.
დასუფთავების განრიგი და გამწმენდი ნაერთის ტიპები
შეუთავსეთ ნაერთი სამუშაოს. მექანიკური (აბრაზიული) გამწმენდი სკრაბი მაღალი სიბლანტით. ქიმიური წმენდა თავს ესხმის დეგრადირებულ მასალას და ნახშირბადს. ქაფიანი გამწმენდები ფართოვდება, რათა მიაღწიოს მკვდარ ლაქებს, რომლებსაც ლამინარული ნაკადი აკლია.
ღრმა წმენდის ინტერვალები დამოკიდებულია ფისზე. მაღალტემპერატურული პოლიმერები ნახშირბადს უფრო სწრაფად ქმნიან და უფრო ხშირი ღრმა გაწმენდა სჭირდებათ. რაც არ უნდა ირბინოთ, შეინახეთ ინტერვალი გრაფიკზე, ვიდრე დაელოდოთ შავი ლაქების დანიშვნას თქვენთვის.
როდის შეკეთება vs როდის ჩანაცვლება
შეადარეთ მომსახურების ღირებულება წელიწადში და არა ორი ფასის ნიშანი. რეკონსტრუქცია, რომელიც ღირს ნახევარი, მაგრამ აბრუნებს წლების მესამედს, არის ძვირადღირებული ვარიანტი.
რემონტი იხრება მარჯვნივროდესაც ცვეთა განზომილებიანი და ზომიერია, ძირითადი ლითონი ჟღერს, ეს არის პირველი რეკონსტრუქცია და გეომეტრია მაინც შეესაბამება თქვენს ფისს.
ჩანაცვლება იხრება მარჯვნივროდესაც კოროზია ღრმა ორმოშია, როდესაც ხრახნი უკვე აღდგენილია, როდესაც თქვენი მასალა შეიცვალა და ძველი გეომეტრია აღარ ჯდება, ან როდესაც ნაკრები ჩვეულებრივი ზომისაა, რომლის ჩანაცვლების ფასი ახლოსაა სარემონტო ფასთან.
ჩვენი შეკეთება და ჩანაცვლების სახელმძღვანელო ასახავს გადაწყვეტილების სრულ ცხრილს.
სათადარიგო ხრახნიანი ლულების სათანადო შენახვა და დამუშავება
სათადარიგო ნაკრები სასარგებლოა მხოლოდ იმ შემთხვევაში, თუ ის სწორი და სუფთაა, როცა გჭირდებათ. შეინახეთ ხრახნები ჰორიზონტალურად სიგრძის საყრდენით, არასოდეს დაეყრდნოთ წვერს. დააფარეთ ისინი ჟანგისგან, შეინახეთ დაფარული და შეინახეთ ტექნიკური ფურცელი და გაზომილი სიხისტის ფიგურები ნაწილთან ერთად.
სათადარიგო ნაკრების როტაციის სტრატეგიაუფრო მეტი ღირს ვიდრე ნებისმიერი დაჩქარების საფასური და თითქმის არც ერთი მომწოდებელი არ გეტყვით ამას. შეიძინეთ შემცვლელი მანამ, სანამ მიმდინარე ნაკრები ვერ მოხერხდება. გაუშვით ახალი ნაკრები, გაგზავნეთ ძველი აღდგენისთვის, სანამ წარმოება გრძელდება და განახლებული ნაკრები შეინახეთ თაროზე, როგორც სათადარიგო.
ახლა თქვენ ფლობთ როტაციას ნულოვანი დაუგეგმავი შეფერხებით და ყოველი მომავალი ჩანაცვლება ხდება თქვენს განრიგში შაბათის დილის 2 საათისთვის. სტრატეგია ჯდება საბრუნავი კაპიტალის ერთი კომპლექტი და ანაზღაურებს მას პირველად, როცა ავარია არ მოხდება.
ეს პროცესია თუ მანქანა? გადაწყვეტილების კარიბჭე
აქ არის განყოფილება, რომელსაც არცერთი კონკურენტი არ წერს და ის უფრო მეტ დროს დაზოგავს, ვიდრე დანარჩენი სახელმძღვანელო.
როდესაც ჩამოსხმის დეფექტი ჩნდება, გუნდების უმეტესობა აღწევს მანქანის პარამეტრებს. ტემპერატურა, უკანა წნევა, ინექციის სიჩქარე, შენახვის დრო. ზოგჯერ ეს მართალია. მაგრამ როდესაც პლასტიფიკატორის ცვეთაა, არცერთი პარამეტრი არ აღადგენს პროცესს და კვირები ქრება ძიებაში, რომელიც ვერასოდეს ვერ მოხერხდება.
გაუშვით ეს კარიბჭე, სანამ სხვა დანიშნულების წერტილს შეეხებით.
1. შეიცვალა რამე?ახალი ფისოვანი პარტია, ახალი საღებარი, ახალი გახეხვის კოეფიციენტი, ახალი ჩამოსხმა, ვინმეს მორგებული პარამეტრი? თუ კი, ადევნეთ ცვლილება. ეს პროცესის პრობლემაა, სანამ საპირისპირო არ დამტკიცდება.
2. დეფექტი მოულოდნელად გაჩნდა თუ რამდენიმე კვირაში გაჩნდა?უეცარი წერტილები ცვლილებაზე ან გაფუჭებულ კომპონენტზე. ტარების თანდათანობითი წერტილები. ტანსაცმელი ღამით არ მოდის.
3. არის თუ არა ბალიშის თანმიმდევრული გასროლა?არათანმიმდევრული ბალიში არის გამშვები ბეჭედი საუბარი. შეამოწმეთ იგი ყველაფერზე ადრე.
4. დაეცა თუ არა გამომავალი იგივე ხრახნიანი სიჩქარით, თუ გაწელილი იყო აღდგენის დრო?ორივე მიმართულია კლირენსზე, რაც ნიშნავს ხრახნის ან ლულის ცვეთას. პარამეტრებს არ შეუძლიათ დაკარგული კლირენსის აღდგენა.
5. იზრდება თუ არა დნობის ტემპერატურა უცვლელად?ხრახნი წარმოქმნის დამატებით ათვლის სითბოს, როგორც წესი, იმიტომ, რომ ის უფრო ძლიერად მუშაობს გაცვეთილ კლირენსზე.
6. ბრუნდება თუ არა შავი ლაქები ყოველი გაწმენდის შემდეგ?მასალა მოთავსებულია მკვდარ ადგილზე. ძველ კომპლექტში, ეს მკვდარი ადგილი ხშირად ნახმარი კლირენსი შეიცავს დეგრადირებულ დნობას.
სამი ან მეტი „დიახ“ პასუხი 3-დან 6-მდე კითხვებზე ნიშნავს, რომ მანქანა გეუბნებათ, რომ პლასტიფიკაციის განყოფილება ნახმარია. შეწყვიტე ტიუნინგი. გაიყვანეთ ხრახნი და გაზომეთ.
გაზომვას ერთი საათი სჭირდება. პარამეტრების მეშვეობით მექანიკური დეფექტის გამოდევნას კვირები სჭირდება და ის არასოდეს ერთდება, რადგან პასუხი არასოდეს ყოფილა კონტროლერში.
პრობლემების გადაჭრის გზამკვლევი Root-Cause Table-ით
ქვემოთ მოყვანილი თითოეული დეფექტი შეიძლება წარმოიშვას პროცესისგან ან მექანიკური ცვეთისგან. ცხრილი ასახელებსხრახნი და ლულაძირითადი მიზეზი, რადგან ეს არის ის ნახევარი, რომელსაც ყველა დანარჩენი ტოვებს.
| პრობლემა | სიმპტომი | ხრახნიანი / ლულის ძირეული მიზეზი | მაკორექტირებელი მოქმედება |
|---|---|---|---|
| შავი ზოლები / დამწვრობის ნიშნები | მუქი ლაქები ან ზოლები ნაწილში; უარესი გაჩერების შემდეგ | დეგრადირებული მასალა მოთავსებულია გაცვეთილ ადგილას ან მკვდარ ადგილზე; გაიტანა ჭაბურღილი; დაზიანებული ხრახნიანი ზედაპირი | ღრმა წმენდა. თუ ლაქები დაბრუნდება, გაიყვანეთ და შეამოწმეთ. შეამოწმეთ ქულები და ნახმარი კლირენსი. შეცვალეთ, თუ ნაკრები შეიცავს მასალას |
| კადრის არათანმიმდევრული ზომა / მოკლე კადრები | გასროლის წონის დრიფტები; cushion ცვალებადია გასროლით | შეამოწმეთ რგოლი არ არის დალუქული(ყველაზე გავრცელებული); გაცვეთილი ფრენები, რომელიც დნობის საშუალებას აძლევს უკან გაჟონვას; ლულის ჭაბურღილი დიდი ზომის | ჯერ შეამოწმეთ გამშვები ბეჭედი. შემდეგ გაზომეთ კლირენსი. პარამეტრები არ დააფიქსირებს გაჟონვის უკუქცევის სარქველს |
| დნობის ტემპერატურის აწევა | დნობის ფაქტიური ტემპერატურა მითითებული წერტილების ზემოთ; მასალის გაუფერულება | გადაჭარბებული ცვეთა არასწორი შეკუმშვის კოეფიციენტისგან; ნახმარი კლირენსი, რაც ხრახნს უფრო აძლიერებს; დრიფტიანი თერმოწყვილი | შეამოწმეთ თერმოწყვილები. შეამოწმეთ ხრახნის სიჩქარე და უკანა წნევა. თუ გეომეტრია არასწორია ფისისთვის, ხრახნი არის გამოსავალი |
| ნელი აღდგენა / ხანგრძლივი პლასტიფიკაცია | აღდგენის დრო იწელება; ციკლის დრო იზრდება | ნახმარი კლირენსი, რომელიც ამცირებს ტუმბოს ეფექტურობას; საკვების განყოფილების საკითხი; არასწორი გეომეტრია ფისისთვის | ჯერ შეამოწმეთ ყელის გაციება და გრანულების კვება. შემდეგ გაზომეთ კლირენსი ნახაზთან |
| მზარდი ძრავის დატვირთვა / უკანა წნევა | საავტომობილო ამპერატორების ასვლა მუდმივი გამომუშავებით; ბრუნვის სიგნალიზაცია | ხრახნის ჩათრევა ხვრელში (არასწორად განლაგება, მოხრილი ხრახნი); გადაჭარბებული წანაცვლება; დეგრადირებული მასალის შენობის წინააღმდეგობა | შეამოწმეთ გასწორება და ხრახნიანი სისწორე. მოხრილი ხრახნი ატარებს ხვრელის ერთ მხარეს და გაანადგურებს ახალ ლულსაც |
| მასალის დეგრადაცია / გაუფერულება | გაყვითლება, სპრეი, სისუსტე, სუნი | ბინადრობის დრო ძალიან გრძელი (გასროლა ძალიან მცირე ლულისთვის); ზედმეტად აგრესიული წანაცვლება; მკვდარი ლაქების შემცველი მასალა | შეამოწმეთ გასროლის ზომა ლულის სიმძლავრის თანაფარდობა. შემცირების გაჭრა. სითბოს მგრძნობიარე ფისებზე, დაბალი შეკუმშვის ხრახნი შეიძლება იყოს ერთადერთი რეალური გამოსწორება |
| დნება / მყარი ნაწილაკები ნაწილობრივ | მყარი ლაქები; ლინზის მსგავსი დეფექტები; სუსტი ლაქები | არასაკმარისი დნობის სიმძლავრე: L/D ძალიან მოკლეა, შეკუმშვა არასწორია, გამომავალი ძაბვის მიღმა, რაც შეიძლება დნება ხრახნიდან, ან ნახმარი კლირენსი | შეამცირეთ გამომავალი ან განაახლეთ ბარიერის ხრახნი. თუ ნაკრები ნახმარია, არცერთი პარამეტრი არ აღადგენს დნობას |
| ფერის ზოლები / ცუდი დისპერსია | არათანაბარი ფერი; მასტერბეჩი არ იშლება | არ არის შერევის განყოფილება; ნახმარი ხრახნიანი ცუდად შერევა; არასწორი ხრახნი შევსებული ან ფერადი ნაერთისთვის | მიუთითეთ შერევის განყოფილება (Maddock ან pin). ჯერ დარწმუნდით, რომ ხრახნი უბრალოდ არ არის გაცვეთილი |
შავი ზოლები ან დამწვრობის ნიშნები
დეგრადირებული პოლიმერი სადღაც ჩერდება და ნაწილებად იშლება. კლასიკური სამალავებია ნახმარი კლირენსი, გატანილი ხვრელი, დაზიანებული გამშვები რგოლი და ნებისმიერი მკვდარი ადგილი, სადაც ნაკადი ჩერდება.
ჯერ ღრმა წმენდა. თუ ლაქები დაბრუნდება საფუძვლიანი გაწმენდის შემდეგ, მასალა უბრალოდ ნარჩენი არ არის. ის მუდმივად იწარმოება თქვენს აპარატში არსებული ლაქით, თქვენ უნდა გაჭიმოთ ხრახნი და იპოვოთ იგი.
არათანმიმდევრული კადრი ზომა ან მოკლე კადრები
შეამოწმეთ ბეჭედი, სანამ პარამეტრს შეეხებით. როდესაც დაუბრუნებელი სარქველი წყვეტს დალუქვას, დნება ინექციის დროს უკან გამოდის და გასროლა, რომელიც მანქანამ ჩათვალა, რომ გაზომა, არ არის ის გასროლა, რომელსაც ფორმა იღებს.
საჩუქარი არის ბალიში. თანმიმდევრული პროცესი ინარჩუნებს სტაბილურ ბალიშს. როდესაც cushion wanders გადაღებული გასროლა, melt მიდის სადღაც არ უნდა.
დნობის ტემპერატურა მკვეთრი ან ძალიან მაღალი
გაზომეთ რეალური დნობა ზონდით, ვიდრე ენდოთ დაყენებულ წერტილებს. თუ რეალური დნობა კარგად გადის ზონებზე, დამატებითი სითბო მოდის ათვლისგან და არა ზოლებიდან.
ათვლის სიცხე მატულობს, როდესაც შეკუმშვა ძალიან აგრესიულია ფისისთვის, როდესაც ხრახნიანი სიჩქარე ძალიან მაღალია, როდესაც უკანა წნევა გადაჭარბებულია და როდესაც ნახმარი ხრახნი უნდა იმუშაოს უფრო მეტად იმავე მასალის გადასაადგილებლად.
ხრახნიანი ნელი აღდგენა / ხანგრძლივი პლასტიფიკაციის დრო
დაიწყე ბუნკერიდან. ხიდისებრი მარცვლები, გადახურებული საკვების ყელი და არაადეკვატური საკვების გაგრილება შიმშილობს ხრახნიან და გაჭიმვის აღდგენას, და არცერთი მათგანი არ არის ხრახნიანი დეფექტი.
თუ კვება ჯანმრთელია და აღდგენა ჯერ კიდევ ნელია, გაზომეთ კლირენსი. ხრახნი, რომელმაც დაკარგა ტუმბოს ეფექტურობა აცვიათ, უფრო მეტი დრო სჭირდება იმავე დარტყმის შესავსებად და ციკლის დრო ასახავს მას.
მზარდი ძრავის დატვირთვა ან უკანა წნევა
მუდმივი გამომავალი ამპერების აწევა ნიშნავს, რომ რაღაც წინააღმდეგობას უწევს. მოხრილი ხრახნი, რომელიც ხვრელში ათრევს, საშიში შემთხვევაა: ის ატარებს ლულის ერთ მხარეს და ამ არასწორი განლაგების საწინააღმდეგოდ დაყენებული ახალი ხრახნი იმავე განრიგში ცვივა.
შეამოწმეთ სისწორე და გასწორება, სანამ რაიმეს შეუკვეთავთ. ცალმხრივი ხვრელის ტარება არის თითის ანაბეჭდი.
მასალის დეგრადაცია ან გაუფერულება
ორი მიზეზი დომინირებს: მასალა ძალიან ცხელია, ან ძალიან დიდი ხნის განმავლობაში იყო ცხელი. მეორე არის ის, რაც ხალხს ენატრება.
გასროლა, რომელიც ძალიან მცირეა ლულის ფოთლებისთვის, დნება ციკლის შემდეგ ციკლის შემდეგ, ნაზად ხარშეთ სანამ არ გაყვითლდება. არცერთი ხრახნიანი დიზაინი არ აფიქსირებს მცირე ზომის გასროლას დიდი ზომის ლულაში. შეასწორეთ ხრახნის დიამეტრი ან გადაიტანეთ სამუშაო უფრო პატარა მანქანაზე.
როგორ შეუკვეთოთ შემცვლელი ხრახნიანი ლულა
არცერთი კონკურენტი არ ფარავს ამას და ეს არის ის ნაწილი, რომელიც მყიდველებს რეალურად სჭირდებათ. თუ თქვენ შეუკვეთავთ OEM-დან თუ დამოუკიდებელიხრახნიანი ლულის ქარხანა, იგივე ინფორმაცია ამოძრავებს ციტატას.
ზომები და სპეციფიკაციები, რომლებიც უნდა მიუთითოთ
- მანქანის ბრენდი და მოდელი.სამონტაჟო და დისკის ბოლო განზომილებების დასადასტურებლად საკმარისია სახელწოდების ფოტო.
- ხრახნის დიამეტრი და L/D თანაფარდობა,ნახაზიდან ან პირდაპირ გაზომილი.
- ფისი, შემავსებლის შემცველობით.ეს განაპირობებს საბაზისო ფოლადს და ზედაპირულ დამუშავებას, ვიდრე ჩამოთვლილ ყველა სხვა ნივთს.
- გასროლის ზომა და სამიზნე ციკლი,ასე რომ, გეომეტრია შეიძლება იყოს ოპტიმიზირებული და არა კოპირება.
- ნახატი, ან ნახმარი ნიმუში.ან მუშაობს. ნახმარი ნაწილის გაზომვა და სრული გეომეტრიის რეკონსტრუქცია შესაძლებელია.
- რა მოხდა ბოლო დროს.გაგზავნეთ აცვიათ ნიმუში ნაწილთან ერთად. გლუვი განზომილების დაკარგვა ამბობს აბრაზიას. Pitting ამბობს კოროზიის. ცალმხრივი აცვიათ ნათქვამია გასწორება, რომელსაც ახალი ხრახნი არ გაასწორებს.
ეს უკანასკნელი ნივთი არის ის, რაც მყიდველებს ავიწყდებათ და ეს არის ის, რაც ხელს უშლის მარცხის ერთგული ასლის შეძენას.
OEM-Match vs Custom Design: დადებითი და უარყოფითი მხარეები
OEM მატჩიასახავს ორიგინალურ გეომეტრიას. ეს არის სწორი გამოძახება, როდესაც ორიგინალური ხრახნი შეეფერება თქვენს პროცესს და უბრალოდ გაცვეთილია. პროგნოზირებადი, დამოწმებული ნახაზთან მიმართებაში, პროცესის ხელახალი გადამოწმება არ არის.
მორგებული დიზაინიცვლის გეომეტრიას, რათა მოერგოს იმას, რასაც დღეს რეალურად მართავთ. ეს არის სწორი გამოძახება, როდესაც პროცესი მოძრაობს და ხრახნი არა: თქვენ დაამატეთ regrind, გადაერთეთ შევსებულ ხარისხზე, შეცვალეთ გამომავალი სამიზნეები, ან ორიგინალური ხრახნი არასოდეს უმკლავდებოდა თქვენს ფისს კარგად.
OEM მატჩის შეკვეთა, როდესაც პროცესი შეიცვალა, ასახავს პრობლემას ახალ ფოლადში. მორგებული დიზაინის შეკვეთა, როდესაც ორიგინალი კარგი იყო, ამატებს ღირებულებას და გადამოწმებას არაფრისთვის. ტარების ნიმუში გიჩვენებთ, რომელ სიტუაციაში ხართ.
რას უნდა ველოდოთ ჩინეთიდან წყაროს მიღებისას
გატარების დრო დამოკიდებულია გეომეტრიაზე, ზედაპირის დამუშავებაზე და ნახატის არსებობაზე. მოითხოვეთ იგი წერილობით თქვენი შეთავაზებით და ჰკითხეთ რაზე იწყება საათი: ნახატის დადასტურება ან შესყიდვის შეკვეთა. ისინი არ არიან ერთი და იგივე თარიღი და განსხვავება ხშირად ერთი კვირაა.
სამი რამ, რაც ღირს დაფიქსირება, სანამ ჩაიდენთ ვალდებულებას:
- როდესაც წარმოება იწყება.ნახმარი ნიმუშის საპირისპირო ინჟინერია ამატებს დროს ერთი ჩიპის მოჭრამდე. ნახატი ხსნის ამ ნაბიჯს.
- რასაც ზედაპირული დამუშავება ამატებს.ბიმეტალური ზედაპირი და კარბიდის შესხურება არის პროცესის ცალკეული ნაბიჯები საკუთარი რიგით.
- საზღვაო გადაზიდვა ცალკე.ის არ არის წარმოების დროში და ეს არის რიცხვი, რომელიც აოცებს პირველად მყიდველებს.
ჩვენი საკუთარი შეთავაზება დიზაინით გამჭვირვალეა: ჩვენ ვაძლევთ სავარაუდო ღირებულებას, რომელიც მოიცავს პროდუქტს, მიწოდებას და მიმდინარე მოვლას, ასე რომ, მოგვიანებით არაფერია გასარკვევი. თქვენ მიიღებთ ამ ციტატას 12 საათში.
დაგეგმეთ მიწოდების დრო ადრე აღწერილი სათადარიგო ნაკრების როტაციით. კომპლექტი შეკვეთილი აცვიათ ჟურნალი გემების თქვენი გრაფიკი. კომპლექტი, რომელიც შეკვეთილია ავარიისგან, გადის საათის საწინააღმდეგოდ, საჰაერო გზით, იმ ფასად, რომლის ახსნა არავის სიამოვნებს.
ხარისხის მიღების კრიტერიუმები და ინსპექტირების პუნქტები
ეს არის ჩეკები, რომლებიც განასხვავებენ რეალურ მიმწოდებელს იაფისგან. მოითხოვეთ ისინი წერილობით, სანამ შეკვეთას განათავსებთ და გადაამოწმეთ ისინი, როდესაც კომპლექტი ჩამოვა:
- გარე დიამეტრი ყოველი ფრენის რამდენიმე წერტილში
- ჭაბურღილის დიამეტრი და ცილინდრულობა
- ზედაპირის სიხისტე როგორც აგაზომილი ღირებულება(HV ან HRC), არა კატალოგის სპეციფიკაცია
- აზოტირებული კორპუსის სიღრმე, ან შენადნობის ფენის სიღრმე ბიმეტალურ ჭაბურღილზე
- კონცენტრულობა და სისწორე
- ზედაპირის უხეშობა (Ra)
- საბაზისო ფოლადის კლასი, დადასტურებულია
სიხისტე და კორპუსის სიღრმე არის ორი ყველაზე მნიშვნელოვანი და ორივე ყველაზე ხშირად ჩუმად დაქვეითებული. აზოტირებული ფენა 950–1050 HV და 0,5–0,8 მმ სიღრმეზე არის სპეციფიკაცია, რომლისთვისაც შეგიძლიათ მიმწოდებელი. "აზოტირებული" თავისთავად არ არის.
თუ ციტატა მკვეთრად ჩამორჩება სხვებს, ჰკითხეთ რა არის ფოლადი და რამდენად ღრმაა მკურნალობა. ეს არის თითქმის ყოველთვის, სადაც განსხვავება იმალება და თქვენ ანაზღაურებთ მას ადრეულ აცვიათ.
ჩვენი სრული წყაროს მიმოხილვა დევს საბაჟო ხრახნიანი ლულის შეკვეთის სახელმძღვანელოში.
გჭირდებათ ჩანაცვლება ან მორგებული საინექციო ხრახნიანი ლულა? გაგზავნეთ თქვენი მანქანის მოდელი, ნახატი ან ნახმარი ნიმუში. ჩვენ ვაძლევთ ციტირებას 12 საათის განმავლობაში.
მიიღეთ Screw Barrel Quoteხშირად დასმული კითხვები
Q: რამდენ ხანს გრძელდება საინექციო ჩამოსხმის ხრახნიანი ლულა?
პასუხი: არაკოროზიულ ფისებზე, როგორიცაა PE და PP, ჩვენი ნიტრიდირებული 38CrMoAlA საინექციო ხრახნები მუშაობს დაახლოებით 10,000–20,000 საათის განმავლობაში. შუშით სავსე ნაერთები, PVC და მძიმე გახეხვა ამცირებს ამას და რამდენად არის დამოკიდებული შემავსებლის შემცველობაზე და გამომუშავებაზე. არ აწარმოო საათი და იმედი გაქვს: გაზომე. შეამოწმეთ ფრენის OD და ხვრელის ID კონსტრუქციის ნახაზის მიხედვით წელიწადში ერთხელ მაინც აბრაზიული მოქმედების დროს და დაარეგისტრირეთ ტენდენცია. ტენდენცია და არა საათის მაჩვენებელი, გეუბნებათ, როდის შეუკვეთოთ შემდეგი ნაკრები.
Q: რა არის სტანდარტული კლირენსი ხრახნსა და ლულს შორის?
პასუხი: არ არსებობს ერთი ფიგურა, რადგან კლირენსი სასწორები ხრახნიანი დიამეტრით. ახალი ნაკრებისთვის ინდუსტრიის პრაქტიკული წესი არის დაახლოებით 0,001 დიუმიანი რადიალური კლირენსი თითო მხარეს ხრახნიანი დიამეტრის თითოეული ინჩისთვის, ასე რომ, 60 მმ ხრახნი ეშვება 0,06 მმ თითო მხარეს. თქვენი კონსტრუქციის ნახაზი ავტორიტეტია. როგორც პრაქტიკული მომსახურების ლიმიტი, როდესაც გაზომილი კლირენსი გაიზარდა დაახლოებით ორჯერ აღმართულ ღირებულებამდე, ან გამომავალი შესამჩნევად დაეცა იმავე ხრახნიანი სიჩქარით, დაგეგმეთ ჩანაცვლება.
კითხვა: შემიძლია გამოვიყენო ერთი ხრახნი მრავალი განსხვავებული ფისისთვის?
_ ოჯახში, დიახ. ზოგადი დანიშნულების ხრახნი PE, PP, PS და ABS მისაღებია, რის გამოც მანქანათმშენებლები მას სტანდარტად აგზავნიან. ოჯახებში არა. GP ხრახნი ხისტი PVC-ზე აფუჭებს მასალას და კოროზირებს ფოლადს. შუშით სავსე ნეილონის GP ხრახნი სწრაფად ცვდება. და ერთი გასროლის მოცულობის ზომის ხრახნი ვერ ემსახურება სამუშაოს, რომელიც იყენებს ლულის მცირე ნაწილს მასალის მომზადების გარეშე. თუ თქვენი ფისები მოიცავს ამ ხარვეზებს, გჭირდებათ ერთზე მეტი ხრახნი, ან ხრახნი, რომელიც შექმნილია უმძიმესი საქმისთვის.
Q: როგორ შემიძლია გავიგო, არის თუ არა ჩემი საინექციო ჩამოსხმის ხრახნი ნახმარი?
_ ჯერ მანქანა გეუბნება და მიკრომეტრი ადასტურებს. დააკვირდით გამომავალი ვარდნას ხრახნის იგივე სიჩქარით, აღდგენის დროის გაჭიმვას, დნობის ტემპერატურის აწევას უცვლელი მნიშვნელობებზე, შავ ლაქებზე, რომლებიც ბრუნდება გაწმენდის შემდეგ და გასროლის ზომის დრიფტზე. რომელიმე მათგანი ამართლებს ხრახნის დაჭიმვას. შემდეგ გაზომეთ ფრენის OD მიკრომეტრით და ნახვრეტის ID დიამეტრით, შესატყვის პოზიციებზე და შეადარეთ რადიალური კლირენსი ნახაზთან. სიმპტომები ვარაუდობს; გაზომვა ადასტურებს.
კითხვა: რა არის ბიმეტალური ხრახნიანი ლულა და როდის მჭირდება?
პასუხი: ბიმეტალური ლულა ინარჩუნებს შენადნობი-ფოლადის კორპუსს და აერთებს უფრო გამძლე შენადნობას ჭაბურღილში. ჩვენს ლულებზე ჩვენ ვასხურებთ მყარ შენადნობას ჭაბურღილის ცვეთის ზონის გარშემო სრულ წრეს, რითაც შიდა სიმტკიცე 62 HRC-მდე მივყავართ. ხაზის დახატვა მარტივია:მინის ბოჭკოვანი 30%-მდე კარგად მუშაობს აზოტირებულ 38CrMoAlA კომპლექტზე. 30%-ზე მეტი მინა, მინერალური შემავსებლით ან ცეცხლგამძლეობით, ან კოროზიულ ფისზე, ხდება ბიმეტალური. აზოტირებული კორპუსი არის 0,5–0,8 მმ დიფუზიური ფენა და მძიმე შემავსებელი ჭრის მას ქვემოდან ფოლადის დასრულებამდე დიდი ხნით ადრე.
კითხვა: მოქმედებს თუ არა ხრახნიანი დიზაინი საინექციო ჩამოსხმის ნაწილის ხარისხზე?
პასუხი: პირდაპირ და უფრო მეტი, ვიდრე პროცესის პარამეტრები. ხრახნიანი გეომეტრია განსაზღვრავს რამდენად მთლიანად დნება მასალა, რამდენად ერთგვაროვანია დნობის ტემპერატურა, რამდენად კარგად იშლება ფერი და შემავსებელი და რამდენად თანმიმდევრულია გასროლა. დნობა, ზოლები, გაფცქვნა, დეგრადაცია და დარტყმის ვარიაცია ყველა კვალი ჩნდება ხრახნის დიზაინამდე ან ხრახნის ცვეთაზე, სულ მცირე, იმდენჯერ, რამდენჯერაც კონტროლერამდე მიდის. როდესაც დეფექტი ეწინააღმდეგება თქვენს მიერ შეტანილ ყველა ცვლილებას, მიზეზი, როგორც წესი, გეომეტრია ან ცვეთაა.
Q: რა განსხვავებაა საინექციო ხრახნსა და ექსტრუზიის ხრახნს შორის?
A: ექსტრუზიის ხრახნი მუდმივად ბრუნავს და ტუმბოები დნება წინ შეჩერების გარეშე. საინექციო ხრახნი ასრულებს ორ სამუშაოს: ის ტრიალებს გასროლის პლასტიზირებას, შემდეგ წყვეტს ბრუნვას და დგუშივით წინ მიიწევს მის შესაყვანად. ეს ორმხრივი მოქმედებაა იმის გამო, რომ საინექციო ხრახნები ატარებენ საკონტროლო რგოლს წვერზე და რატომ აქვთ უფრო მოკლე L/D თანაფარდობა, როგორც წესი, 18:1-დან 25:1-მდე, ვიდრე ექსტრუზიის ხრახნები. მასალა ასევე ზის საინექციო ლულაში გასროლებს შორის, რაც კრიტიკულს ხდის ცხოვრების დროს და გასროლის ზომას.
Q: შეუძლია თუ არა ხრახნიანი ლულის მწარმოებელს დააკოპიროს ჩემი ხრახნი ნახაზის გარეშე?
_ დიახ. ნახმარი ნაწილის და გეომეტრიის გაზომვა და რეკონსტრუქცია შესაძლებელია: დიამეტრი, ასპექტის თანაფარდობა, არხის სიღრმე და მორგებული ზომები ამძრავის ბოლოს. ჩვენ ვუჭერთ საინექციო ხრახნებს ±0.001 მმ-მდე. ერთი სიფრთხილის აღნიშვნის ღირსია: ნახმარი ხრახნი უფრო მცირე ზომისაა, ვიდრე ქარხანაში გავიდა, ამიტომ ჩანაცვლება უნდა აშენდეს თავდაპირველი დიზაინის განზრახვით და არა ნახმარი ზომებით. გააგზავნეთ აცვიათ ნიმუში ნაწილთან ერთად და ახალი ხრახნი დაზუსტდება წარუმატებლობის საწინააღმდეგოდ მისი მემკვიდრეობის ნაცვლად.
დასკვნა
სამი იდეა შეიცავს მთელ სახელმძღვანელოს.
შერჩევა შემდეგნაირად ხდება ფისოვანი.გეომეტრია (L/D, შეკუმშვის კოეფიციენტი, ხრახნიანი ტიპი) ემთხვევა თქვენი პოლიმერის დნობას. ზედაპირის დამუშავება ემთხვევა რამდენად ბინძურია თქვენი საკვები. სუფთა ფისები ბედნიერად მუშაობს აზოტირებულ 38CrMoAlA-ზე. აბრაზიულ და კოროზიულ საკვებს ესაჭიროება ბიმეტალური ხვრელი და სუფთა კორპუსის დაზუსტება ყველაზე გავრცელებული გზაა ახალი ნაკრების ადრე კვდება.
ტექნიკური მომსახურება ყიდულობს წლებს, ხოლო მონაცემები ყიდულობს დაგეგმვას.გაწმინდეთ ყოველი გაჩერების წინ, გაწმინდეთ თითბერით და არა ფოლადით და გაზომეთ კლირენსი ყოველ ჯერზე, როცა ხრახნი გამოსდის. აცვიათ ჟურნალი იქცევა "ნაცვამია?" "როდის გადაკვეთს ის ხაზს?", რაც არის განსხვავება დაგეგმილ ცვლილებასა და გამორთვას შორის.
პროცესის დარეგულირებამდე აპარატის დიაგნოსტიკა.როდესაც გამომავალი მცირდება, ციკლები იჭიმება, ბალიში ტრიალებს ან ლაქები ბრუნდება გაწმენდის შემდეგ, პლასტიფიკატორი ლაპარაკობს. პარამეტრებს არ შეუძლიათ დაკარგული კლირენსის აღდგენა ან ნახმარი გამშვები რგოლის ხელახლა დალუქვა. გაიყვანეთ ხრახნი და გაზომეთ.
Nanhaiya აშენებს ხრახნებსა და ლულებს ოც წელზე მეტი ხნის განმავლობაში და ემსახურება 500+ კლიენტს მთელს მსოფლიოში. ჩვენი საინექციო ხრახნები დამუშავებულია 38CrMoAlA-დან, ჩამქრალი და გამაგრებული, შემდეგ აზოტირებულია 500–560 °C ტემპერატურაზე 0,5–0,8 მმ კორპუსამდე 950–1050 HV, ინახება ±0,001 მმ 2–0,00 საათის განმავლობაში და შეფასებულია 0,00 საათის განმავლობაში. არაკოროზიული ფისები. იქ, სადაც საკვები უფრო მკაცრია, ჩვენ ვასხურებთ მყარ შენადნობას ჭაბურღილის ცვეთის ზონის ირგვლივ და შიდა სიმტკიცე 62 HRC-მდე ვზრდით.
შეკვეთამდე, ჩვენი ინჟინრები მუშაობენ თქვენთან ერთად პარამეტრებზე: დიამეტრი, ასპექტის თანაფარდობა, ხრახნიანი არხის სიღრმე და მასალის არჩევანი 38CrMoAlA-სა და დუპლექს შენადნობას შორის. ეს კონსულტაცია უფასოა და შეთავაზება, რომელიც მოჰყვება მოიცავს პროდუქტს, მიწოდებას და მოსალოდნელ ტექნიკურ ღირებულებას, ასე რომ, მოგვიანებით არაფერი გამოჩნდება, რაც არ იყო გვერდზე.
მიწოდების შემდეგ, ჩვენი ტექნიკოსები მხარს უჭერენ ინსტალაციას და ექსპლუატაციას, გარანტია იწურება კონტრაქტამდე (ჩვეულებრივ, ერთიდან ორ წლამდე) და გაყიდვის შემდგომ ნებისმიერი საკითხი პასუხს იღებს 24 საათის განმავლობაში და გამოსავალი 48-ში.
გამოგვიგზავნეთ თქვენი მანქანის მოდელი, რეზინი და პრობლემა, რომლის გადაჭრასაც ცდილობთ. თორმეტ საათში გექნებათ სპეციფიკაცია და შეთავაზება.
გვითხარით თქვენი მანქანა, თქვენი რეზინი და რა მოხდა ბოლო დროს. ჩვენ დავაზუსტებთ კომპლექტს, რომელიც აფიქსირებს მას და არა იმას, რომელიც იმეორებს მას.
ციტატისთვის დაუკავშირდით Nanhaiya-ს